Lo spessore delle pareti è una delle prime cose da controllare quando un disegno nato per lo stampaggio o per la lavorazione meccanica passa alla stampa 3D. Una parete troppo sottile può uscire incompleta, flettersi o rompersi al montaggio. Una parete troppo spessa, al contrario, aumenta il materiale, i tempi di stampa e il rischio di deformazioni. In questa guida vediamo cosa cambia tra FDM, SLS e MSLA e come impostare il modello prima di chiedere un preventivo.
Perché lo spessore conta
Ogni tecnologia costruisce il pezzo in modo diverso, e quindi ha un limite diverso sotto il quale la parete non si forma bene. Ma il limite di stampa non è l'unico criterio. Bisogna chiedersi anche:
- Che carico deve reggere la parete: un coperchio estetico non lavora come una staffa avvitata.
- Quanto deve essere rigida: una parete sottile e alta tende a flettersi anche se si stampa senza problemi.
- Come viene maneggiata: estrazione dalla macchina, pulizia, sabbiatura e montaggio sollecitano il pezzo più del previsto.
In generale conviene partire da pareti uniformi e aggiungere materiale solo dove serve davvero.
FDM: lo spessore dipende dal filo
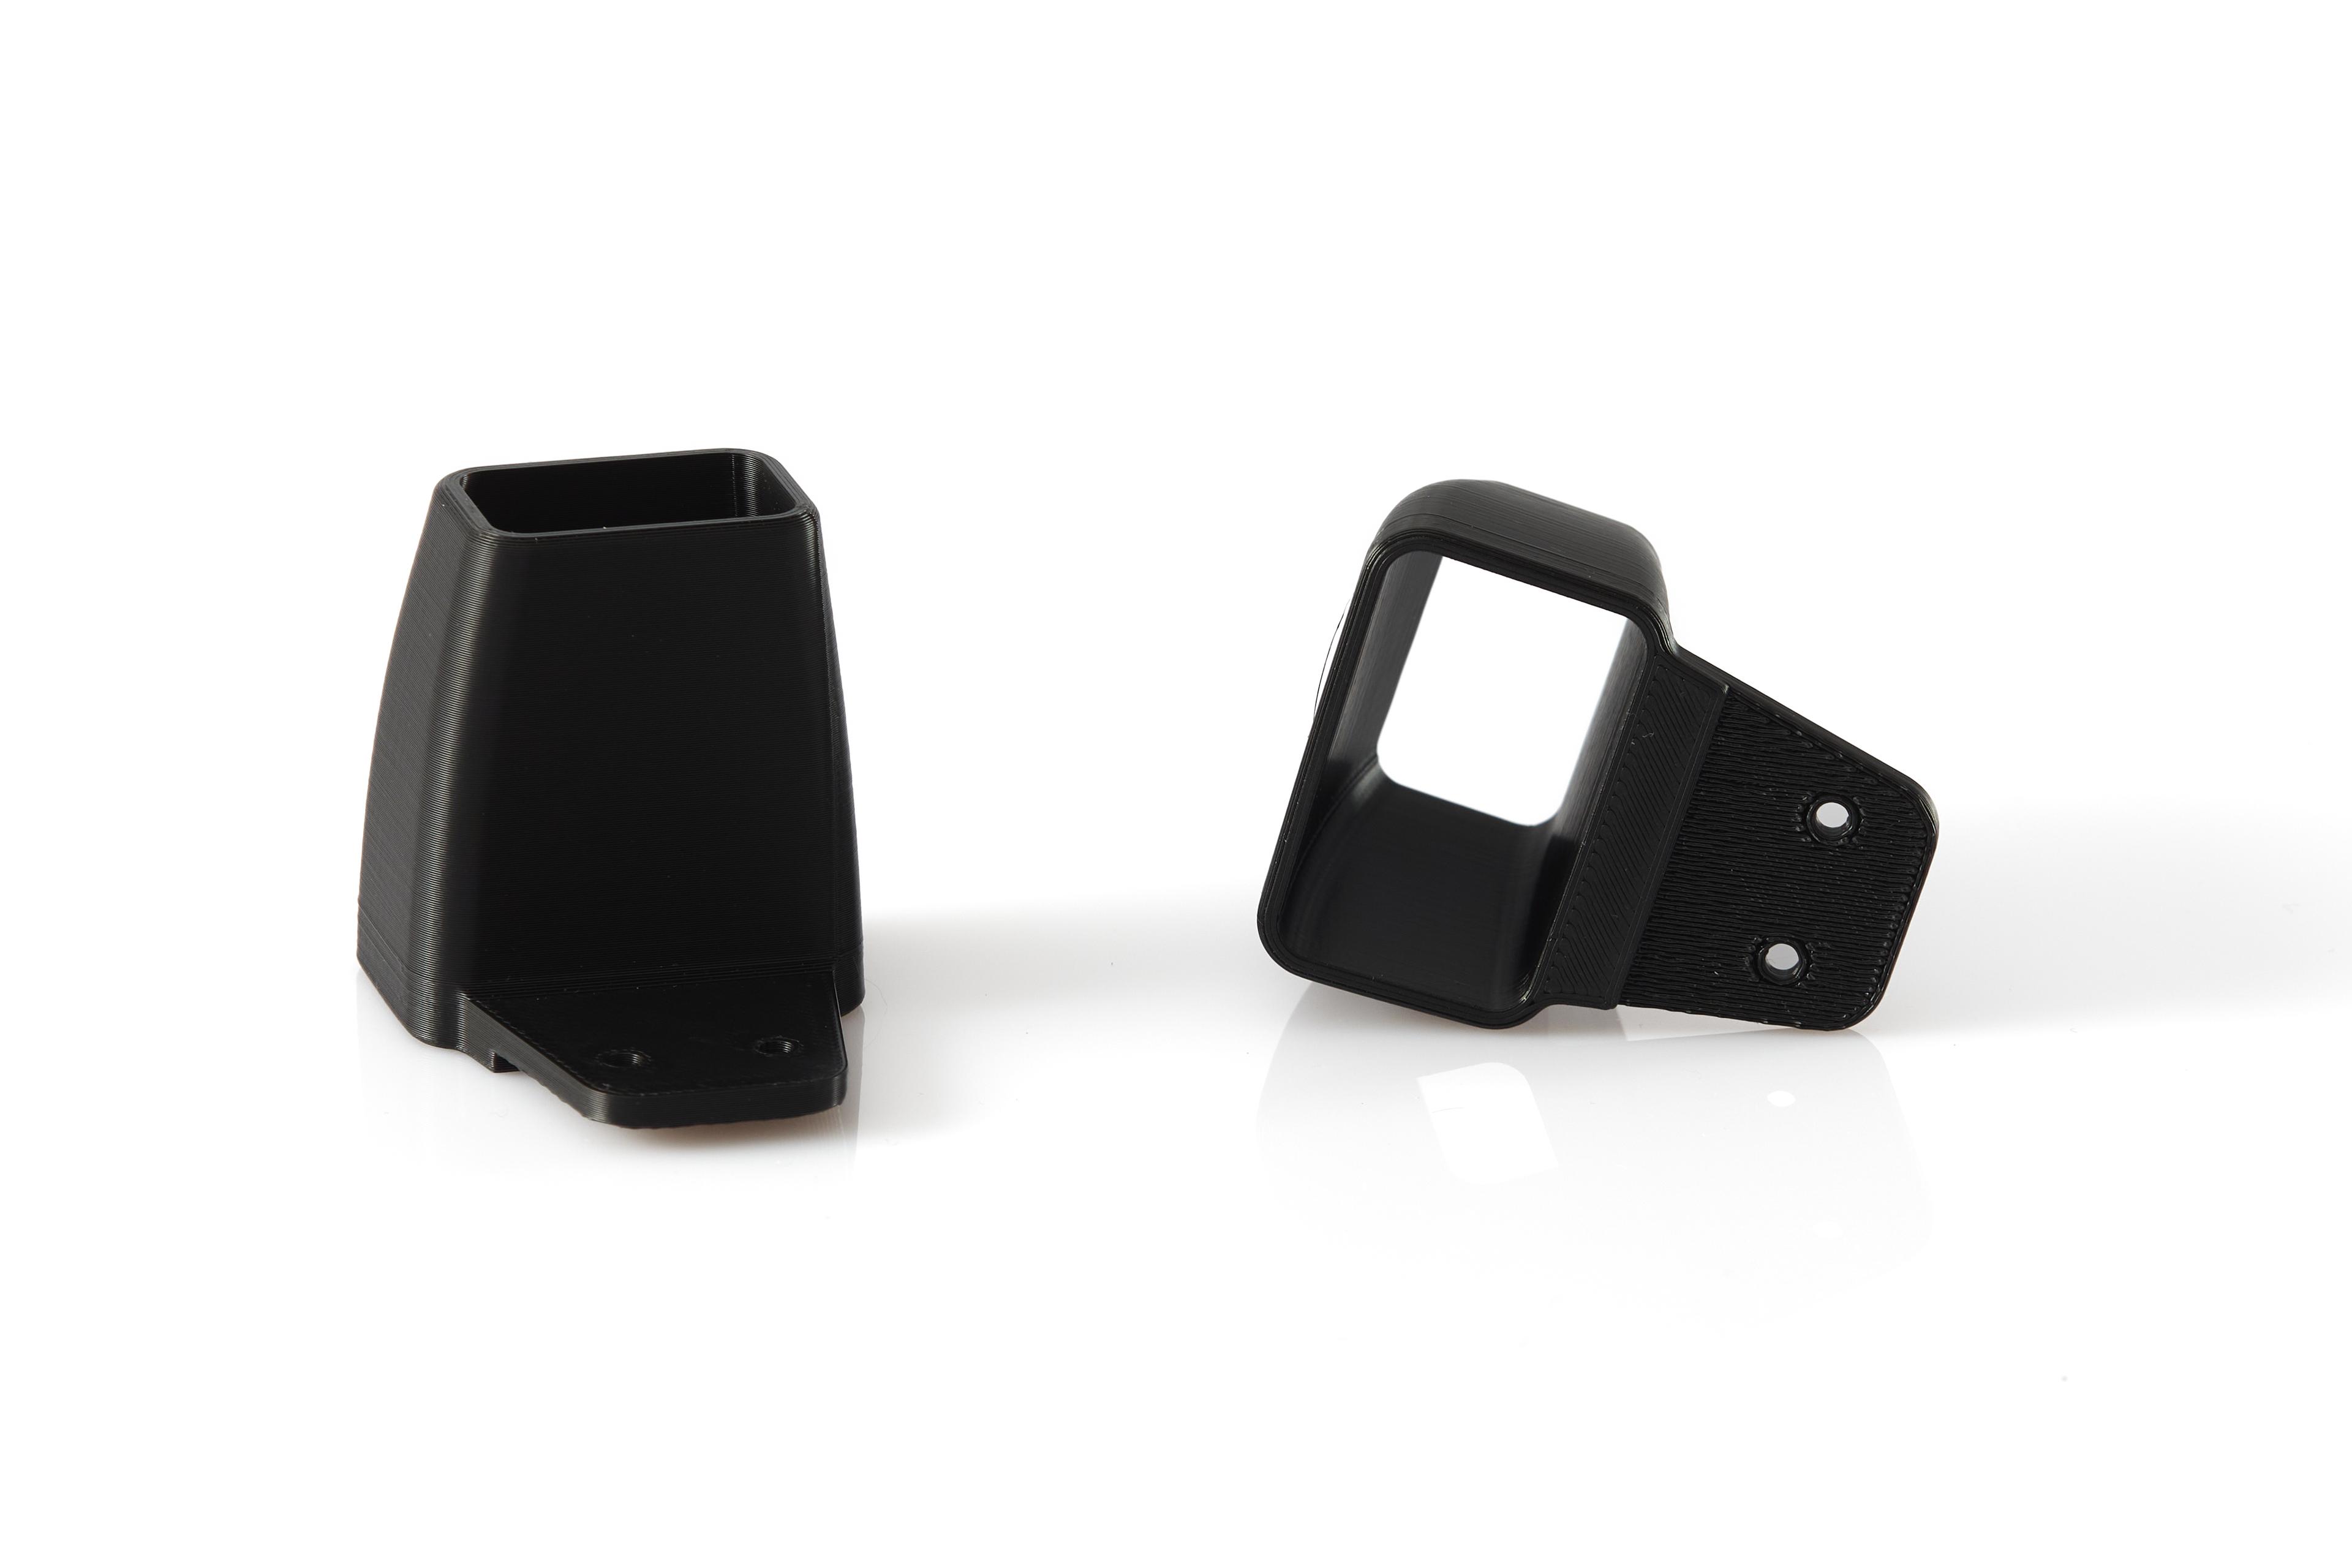
In FDM il pezzo è fatto di cordoni di materiale fuso depositati dall'ugello. Una parete è formata da uno o più perimetri affiancati, quindi il suo spessore reale è legato alla larghezza del singolo cordone. Le conseguenze pratiche sono due:
- Una parete più sottile di un cordone non si stampa, oppure si stampa incompleta.
- Una parete che non è un multiplo della larghezza del cordone può lasciare piccoli vuoti tra i perimetri, che indeboliscono il pezzo.
Per pezzi funzionali conviene quindi disegnare pareti che contengano più perimetri. Ricorda anche che in FDM l'interno delle zone spesse non è pieno: è riempito con un reticolo (infill). Ingrossare una parete non sempre la rende proporzionalmente più resistente, mentre aumentare il numero di perimetri spesso è più efficace.
Attenzione infine alle pareti alte e sottili: lavorando a strati, l'ugello le può far vibrare durante la stampa, e una volta finite sono più deboli nella direzione tra uno strato e l'altro.
SLS: pareti libere, ma uniformi
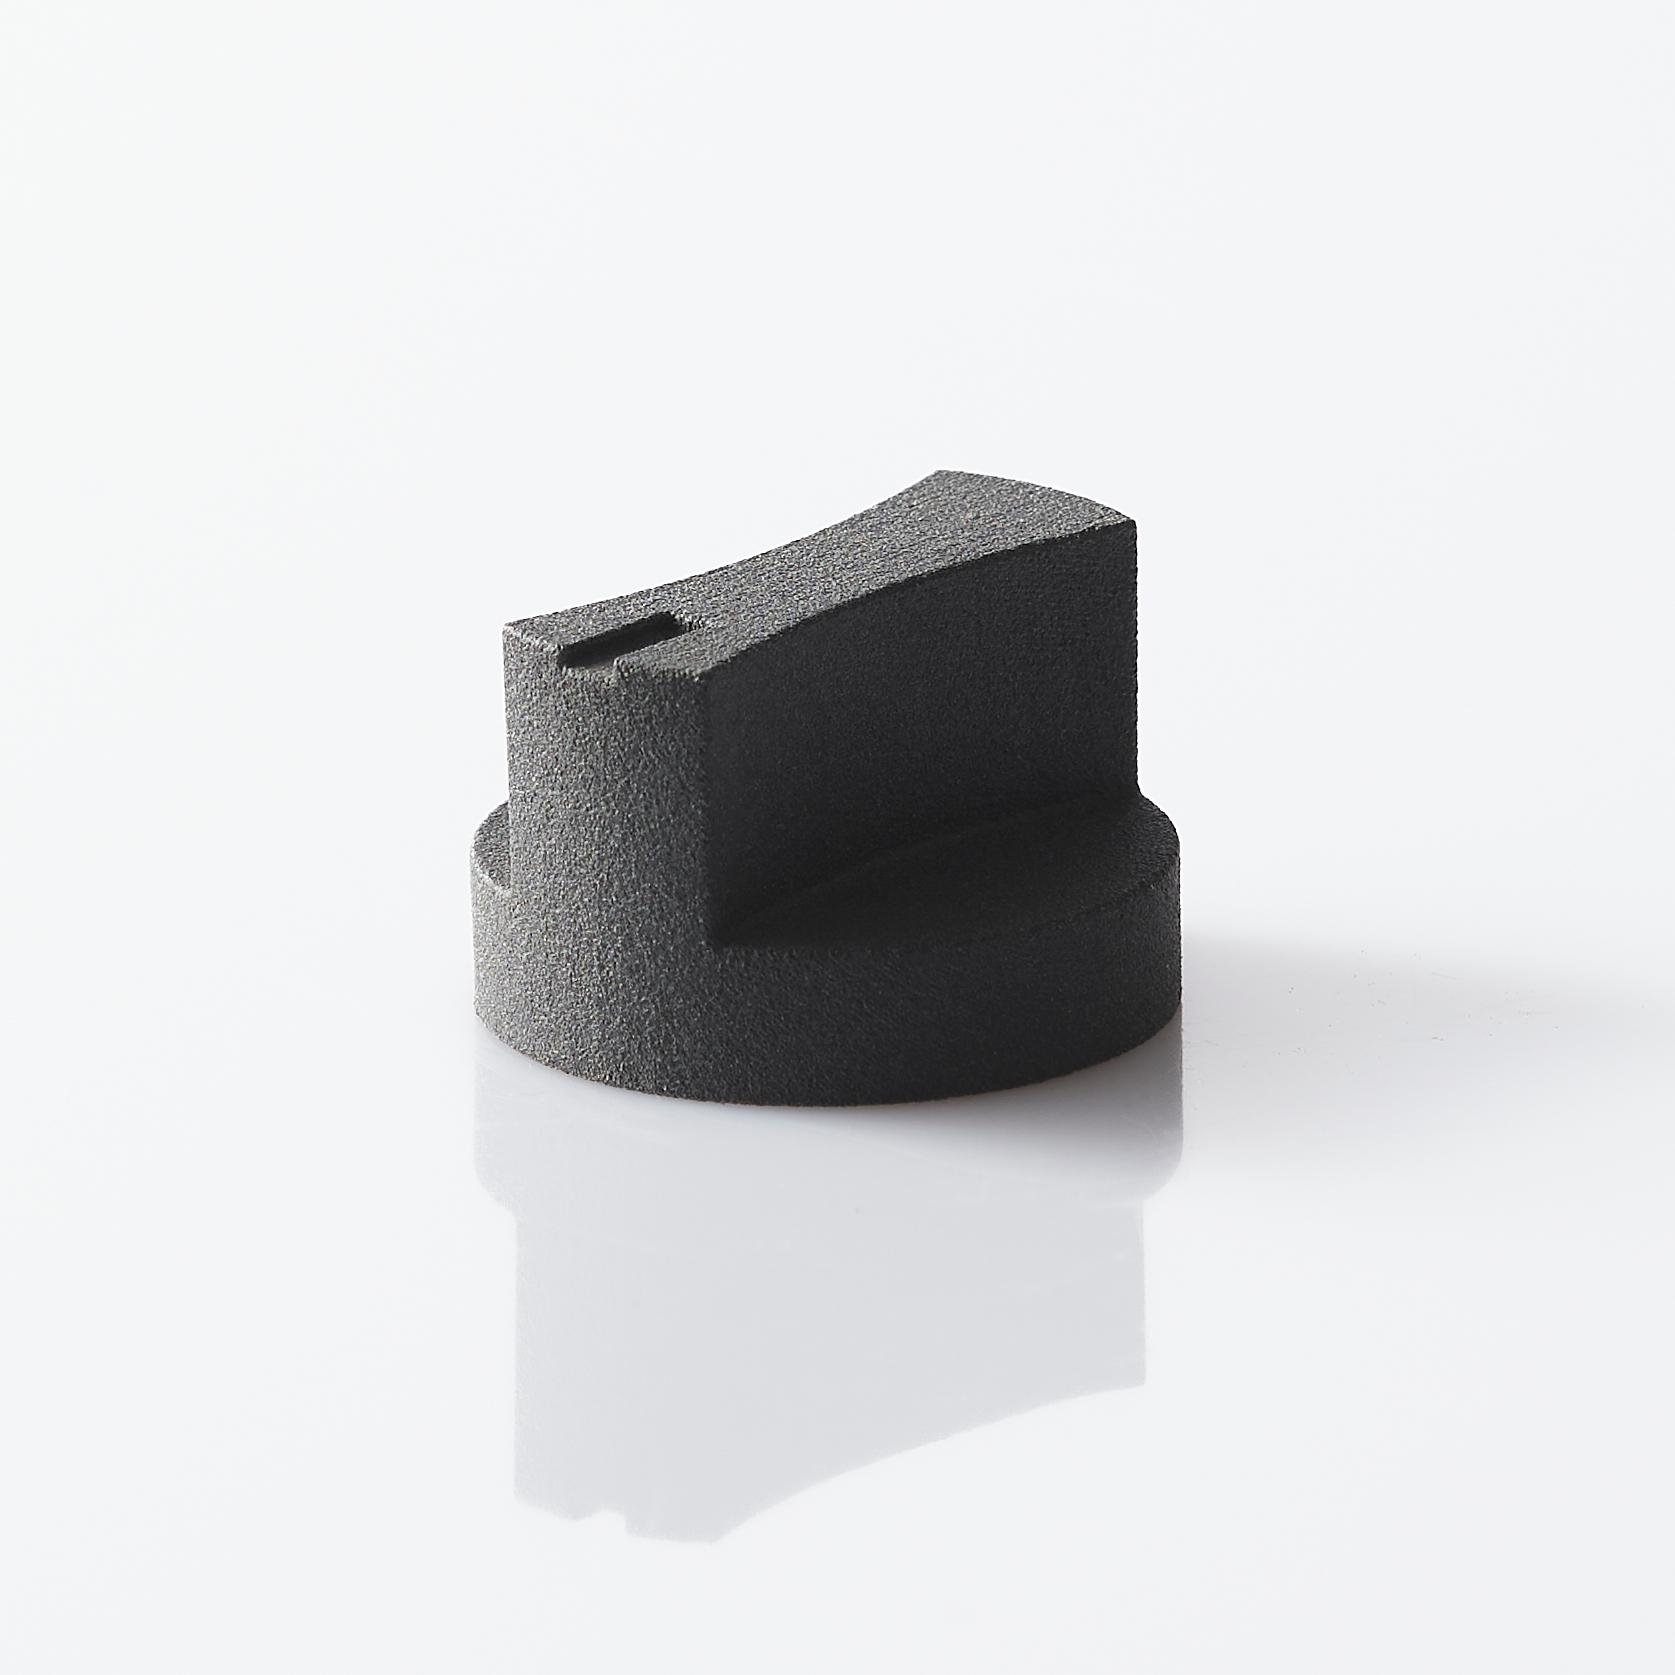
In SLS il laser sinterizza la polvere di PA12 o TPU un livello alla volta, e la polvere non fusa sostiene il pezzo. Questo permette pareti sottili e forme complesse senza supporti.
Due aspetti però vanno considerati:
- Le sezioni massicce si deformano. Grandi volumi pieni accumulano calore e si raffreddano in modo non uniforme, e il pezzo può incurvarsi. Meglio svuotare o alleggerire le zone molto spesse.
- I salti di spessore creano tensioni. Una parete sottile attaccata a un blocco pieno si raffredda in tempi diversi. Raccordi graduali tra spessori diversi riducono il problema.
Se il pezzo è cavo, servono aperture per far uscire la polvere non sinterizzata, altrimenti resta intrappolata all'interno.
MSLA: dettaglio fine, ma pareti delicate
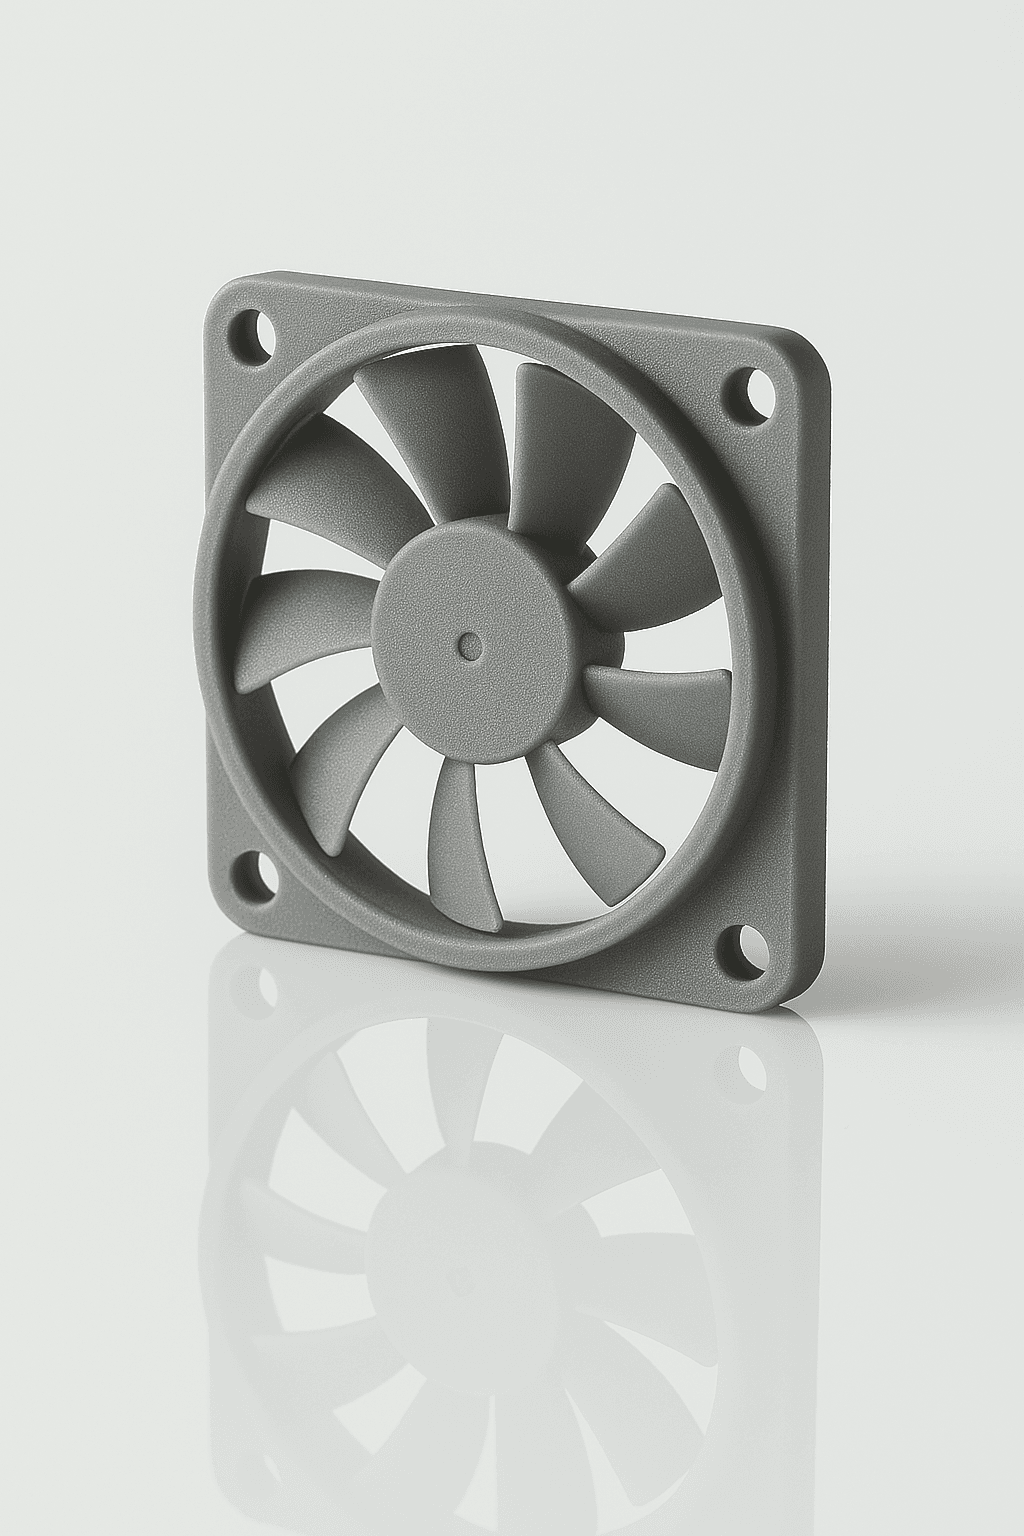
In MSLA la resina viene indurita dalla luce UV strato per strato e il pezzo si stacca a ogni strato dal fondo della vasca. La risoluzione permette pareti molto fini e dettagli nitidi, ma il distacco a ogni strato sollecita le parti più sottili e le pareti sottili e ampie possono deformarsi durante la stampa o nella post-polimerizzazione.
Per i pezzi in resina valgono queste regole:
- Pareti sottili solo dove servono: alette, griglie e dettagli estetici. Per le parti strutturali meglio uno spessore più generoso o una resina tough.
- Pezzi cavi con fori di drenaggio: se un volume chiuso viene svuotato, la resina liquida rimane intrappolata. Servono fori per farla uscire e per lavare l'interno.
- Le resine flessibili si comportano diversamente: una parete sottile può risultare troppo morbida per l'uso previsto.
Nervature invece di pareti spesse
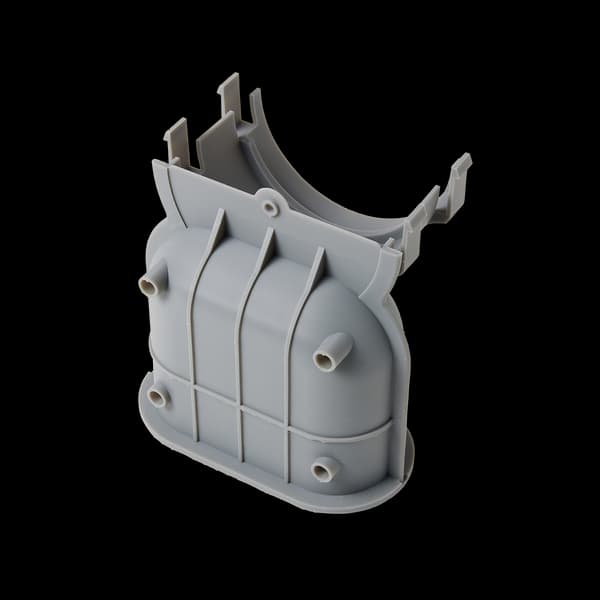
Quando una parete deve essere più rigida, ingrossarla non è sempre la scelta migliore. Spesso funziona meglio mantenere lo spessore uniforme e aggiungere nervature: costole sottili perpendicolari alla parete che ne aumentano la rigidezza con poco materiale in più.
Qualche indicazione pratica:
- Le nervature dovrebbero essere più sottili della parete a cui sono attaccate, per evitare accumuli di materiale alla base.
- Raccorda la base delle nervature con piccoli raggi: gli spigoli vivi concentrano le tensioni.
- In FDM orienta le nervature in modo che lavorino lungo gli strati e non a cavallo tra uno strato e l'altro.
Una parete uniforme con nervature ben distribuite è quasi sempre più stabile di una parete spessa e piena.
Errori frequenti
- Pareti copiate da un disegno per stampaggio senza verificarle per la tecnologia scelta.
- Spessori molto diversi nello stesso pezzo, con passaggi bruschi da sottile a massiccio.
- Volumi cavi chiusi senza fori per far uscire polvere o resina.
- Pareti sottili in punti di carico, come attorno ai fori per le viti o alle sedi degli inserti.
- Fidarsi solo del modello: se una parete è al limite, conviene stampare un campione prima della serie.
Come procedere
Prima di inviare il file, controlla gli spessori con lo strumento di analisi del tuo CAD e individua le zone più sottili e quelle più massicce. Se non sei sicuro di quale tecnologia o materiale regga lo spessore che hai disegnato, puoi confrontare le opzioni con il consulente materiali.
Quando il modello è pronto, caricalo nel preventivatore online: scegli tecnologia e materiale e ricevi subito una stima del pezzo.
Frequently asked questions
In generale la resina MSLA permette i dettagli e le pareti più fini, mentre l'FDM è limitata dalla larghezza del cordone depositato dall'ugello. L'SLS sta nel mezzo e non ha bisogno di supporti.
Non sempre. In FDM l'interno delle zone spesse è riempito con un reticolo, e in SLS e MSLA le sezioni massicce si deformano più facilmente. Spesso conviene una parete uniforme con nervature.
Sì, ma in SLS e in MSLA servono aperture per far uscire la polvere non sinterizzata o la resina liquida dall'interno, altrimenti restano intrappolate nel pezzo.