In officina e in linea di montaggio servono spesso attrezzature semplici: una dima che tiene il pezzo nella posizione giusta, una maschera che guida la punta del trapano, un calibro passa/non passa per il controllo. Sono oggetti su misura, prodotti in pochi esemplari e modificati spesso. Per questo la stampa 3D è un modo pratico per realizzarli: si parte dal modello CAD del pezzo e si disegna l'attrezzatura attorno alla sua forma.
Che cosa si stampa
Le attrezzature più comuni si dividono in poche famiglie:
- Dime di posizionamento e montaggio: tengono uno o più componenti nella posizione corretta mentre vengono assemblati, incollati o avvitati.
- Maschere di foratura: si appoggiano sul pezzo e indicano dove forare, con l'asse del foro già orientato.
- Calibri e dime di controllo: verificano in modo rapido una forma, una quota o la posizione di un foro, senza strumenti di misura.
- Ganasce morbide e appoggi: si montano su morse o piani di lavoro e accolgono il pezzo con la sua sagoma, senza segnarlo.
- Supporti per il controllo e per l'imballo: sagome che tengono il pezzo fermo durante una misura, una lavorazione o una spedizione.
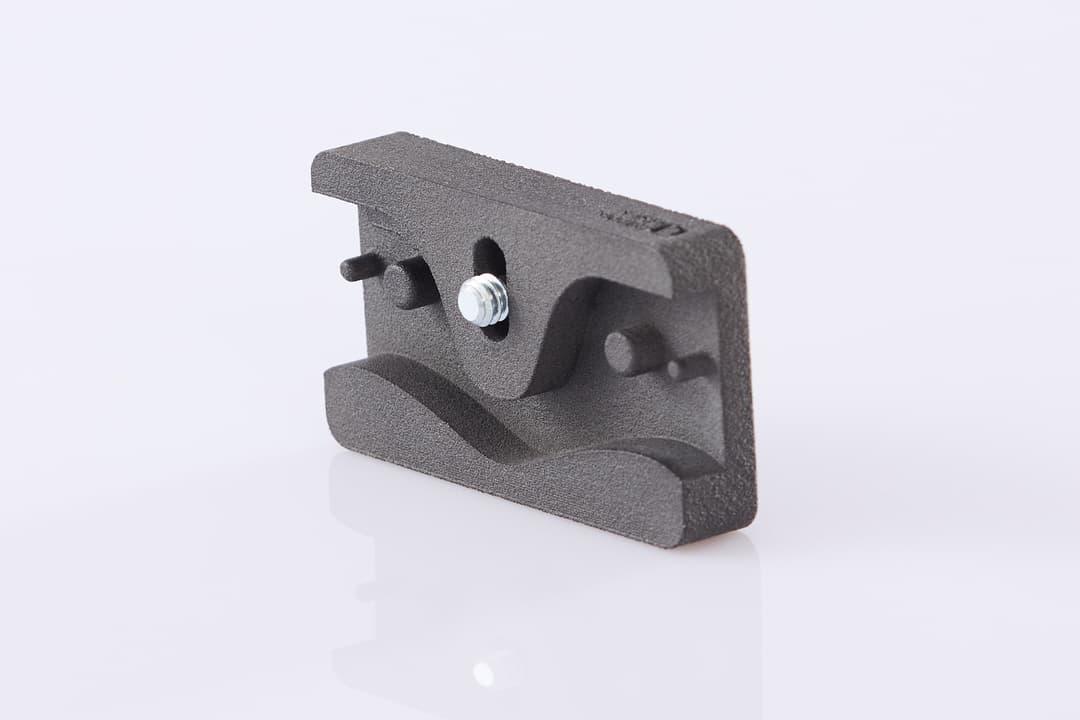
Il vantaggio rispetto a un'attrezzatura lavorata dal pieno è la libertà di forma: la sede può seguire il profilo del pezzo, anche se è curvo o irregolare, e si possono integrare nello stesso corpo appoggi, scritte, frecce e numeri di riferimento.
Come si progetta una dima che funziona
Riferimenti e appoggi
Una dima deve vincolare il pezzo sempre nello stesso modo. Conviene appoggiarlo su pochi punti ben definiti invece che su una superficie intera: un piano che copia tutta la forma tende a toccare in punti casuali. Perni, spalle e battute danno una posizione ripetibile; un'asola al posto di un secondo foro di centraggio evita che il pezzo si blocchi se le distanze non coincidono alla perfezione.
Giochi tra pezzo e sede
La sede non deve essere identica al pezzo: serve un gioco, altrimenti il pezzo non entra o resta bloccato. Il gioco giusto dipende dalla tecnologia di stampa e dalla tolleranza del pezzo da accogliere. Per i valori di partenza trovi i criteri nella nostra guida sui giochi e gli accoppiamenti; per una dima vale la pena stampare prima un campione della zona critica.
Parti che si consumano
Nelle maschere di foratura la punta non deve lavorare sulla plastica: il foro guida si consuma e perde precisione. La soluzione abituale è prevedere una sede per una boccola di foratura in acciaio, inserita a pressione o incollata. Allo stesso modo, dove la dima si avvita e si svita spesso, gli inserti filettati metallici durano più di un filetto ricavato nel materiale stampato.
Nella dima la plastica dà la forma; dove c'è usura, meglio affidare il lavoro a un componente metallico.
Leggibilità e uso
Una dima la usa chi non l'ha progettata. Scritte in rilievo con il codice del pezzo, frecce di verso e smussi d'invito che guidano l'inserimento riducono gli errori. Fori di alleggerimento e impugnature rendono più comodo maneggiarla.
Quale tecnologia scegliere
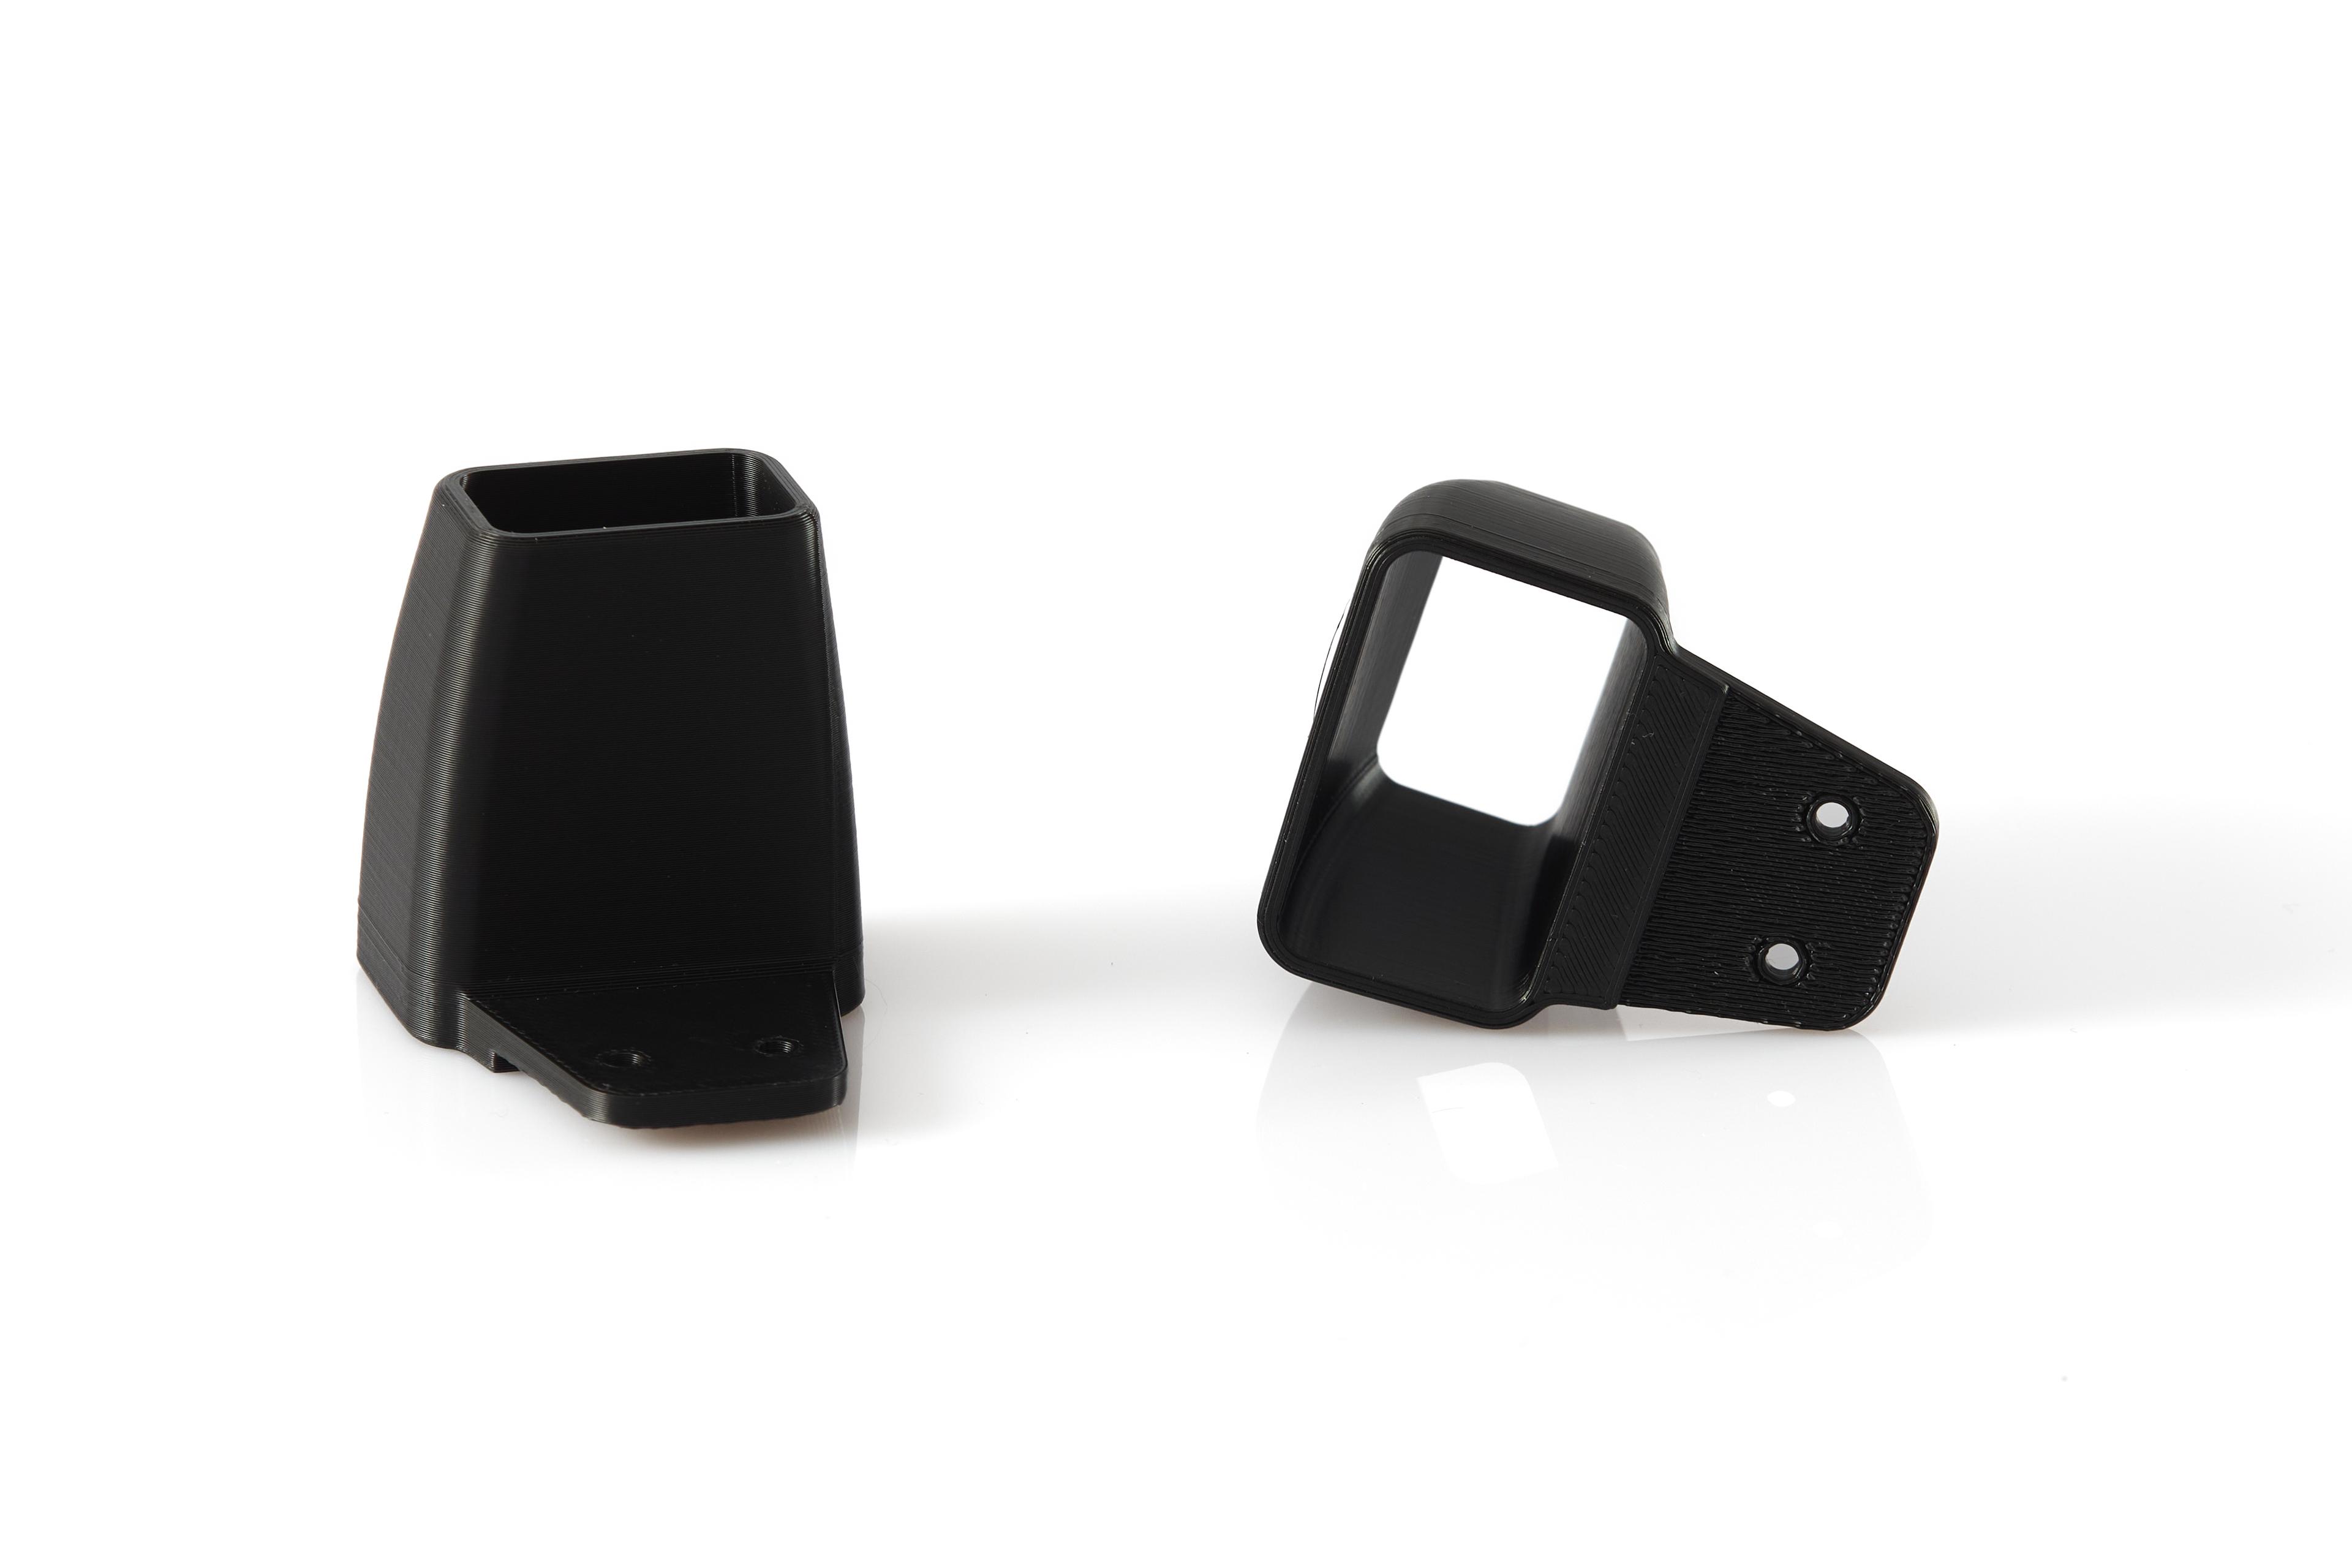
FDM è la scelta più frequente per dime di medie e grandi dimensioni: si possono usare filamenti tecnici e il costo resta contenuto anche per pezzi voluminosi. L'orientamento di stampa va scelto pensando ai carichi, perché il pezzo è più debole tra uno strato e l'altro. Tutti i materiali disponibili sono nella pagina stampa 3D FDM.
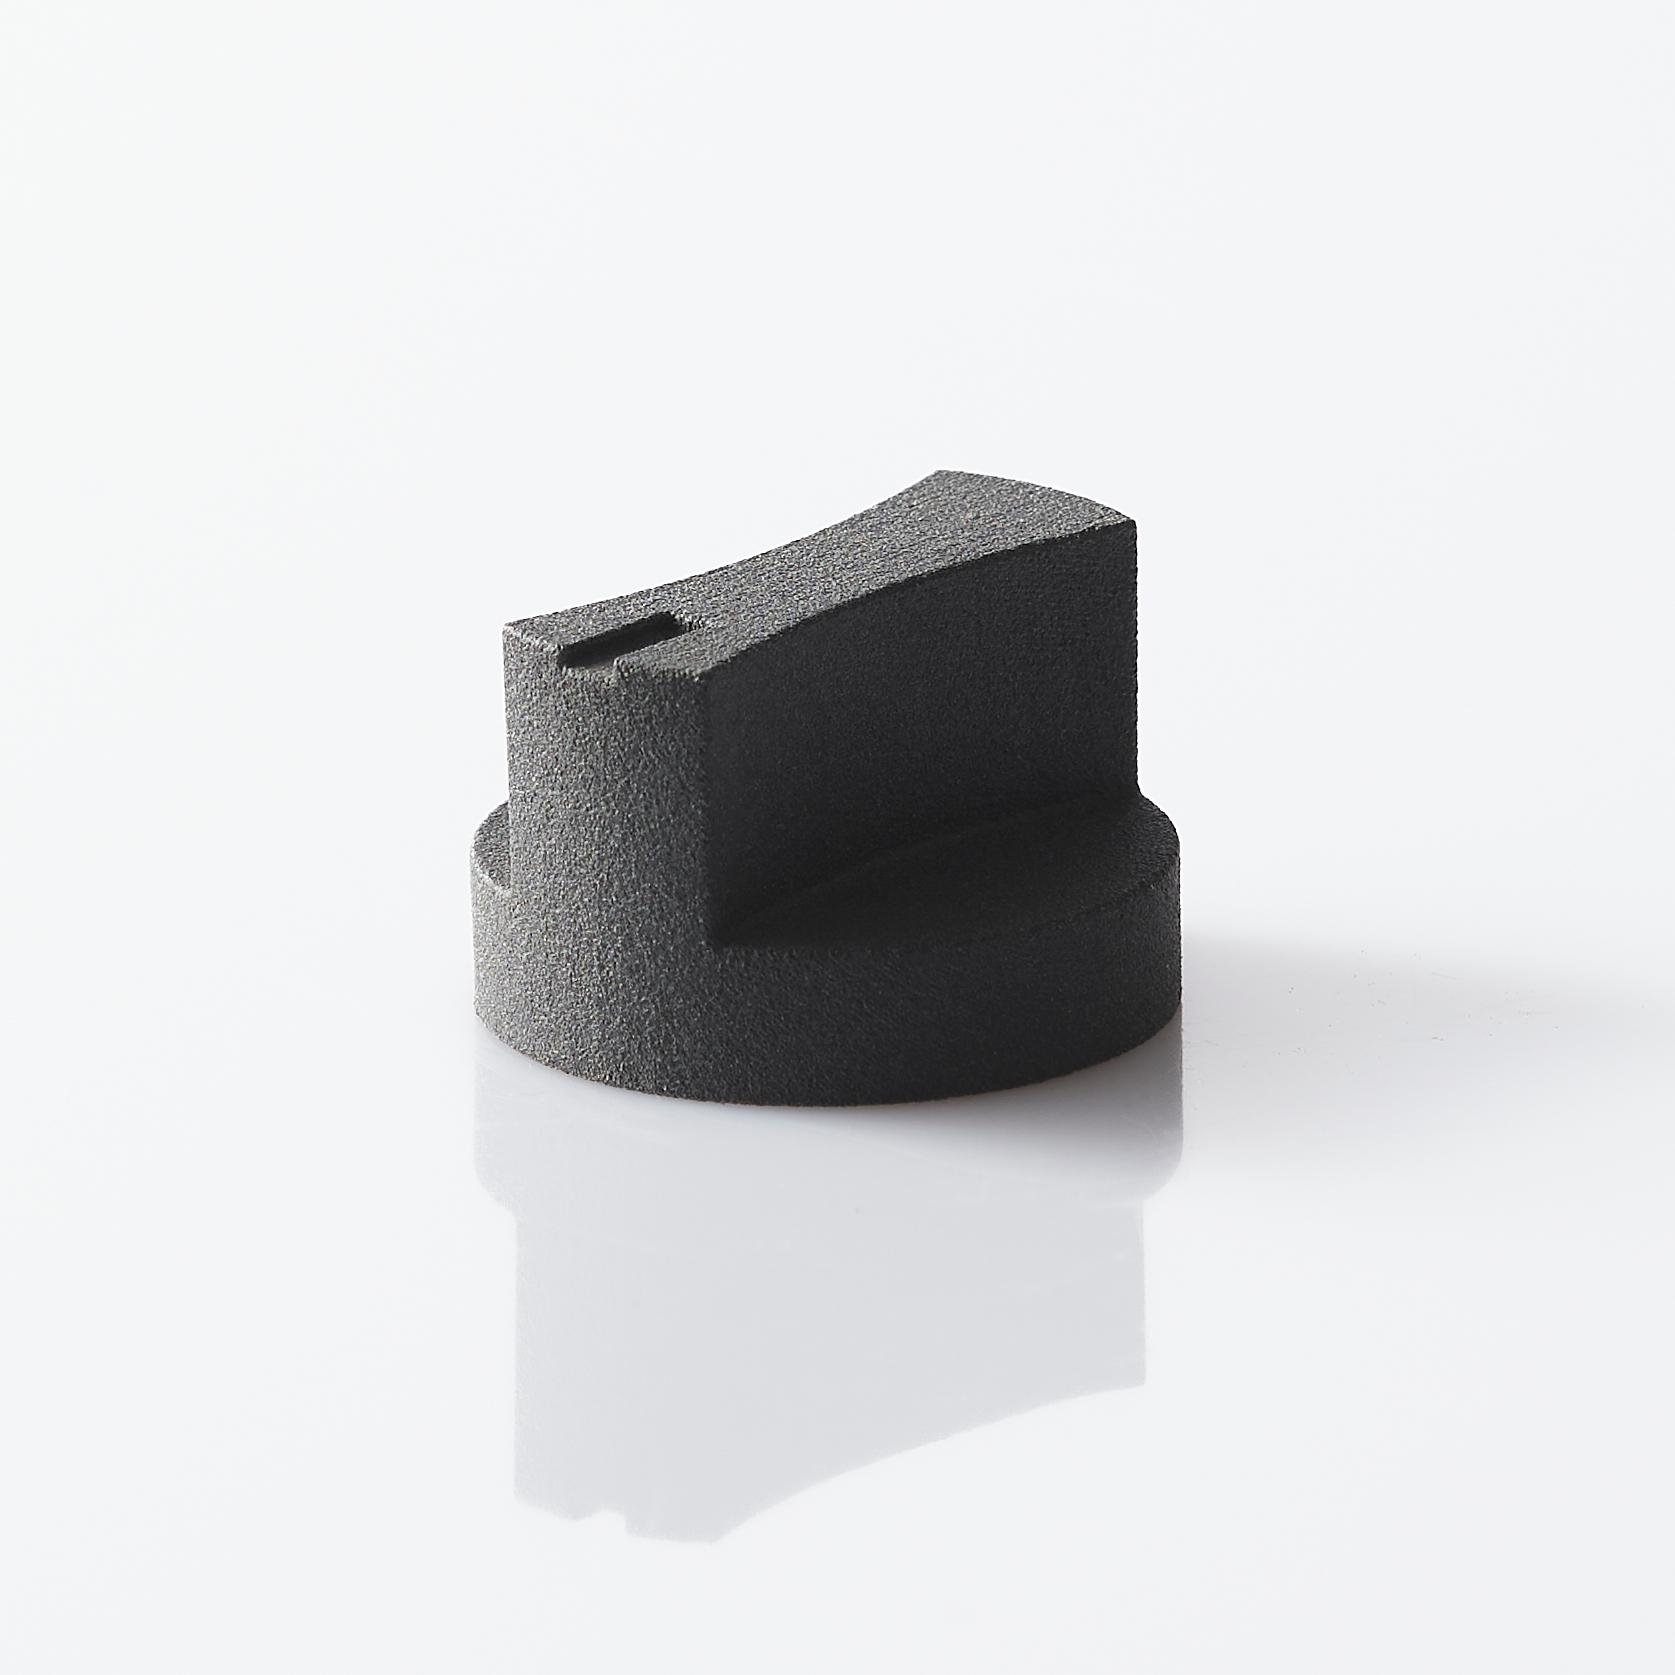
SLS in PA12 è adatta a dime piccole e medie con forme complesse, sedi profonde o più pezzi da produrre uguali: non servono supporti e il comportamento del materiale è più uniforme nelle varie direzioni. La polvere non fusa sostiene il pezzo durante la stampa.
MSLA in resina conviene quando contano il dettaglio fine e la superficie liscia, per esempio in un calibro di controllo di un piccolo componente. Per un uso ripetuto in officina è meglio una resina tough rispetto a quella standard, più fragile agli urti.
Quale materiale
- PETG e PCTG: tenaci, facili da stampare, adatti alla maggior parte delle dime di montaggio.
- PETG-CF, PA6-CF, PA12-CF: più rigidi, utili quando la dima deve flettere poco o essere lunga. Le cariche di fibra di carbonio danno anche una superficie opaca che attenua le linee di strato.
- ASA: per attrezzature usate all'aperto, perché resiste ai raggi UV.
- PC: quando l'attrezzatura lavora vicino a fonti di calore.
- PA12 in SLS: buon compromesso tra tenacità e precisione per dime complesse.
- TPU: per ganasce, appoggi o inserti morbidi che non devono segnare superfici delicate o verniciate.
Se non sei sicuro, il consulente materiali ti aiuta a confrontare le opzioni in base a calore, rigidità e uso.
Prima di ordinare
Una dima nasce dal modello del pezzo, quindi è utile averlo in formato STEP oltre che STL. Indica quali superfici sono di riferimento, quali tolleranze contano e se sono previsti boccole o inserti da montare. Se la dima andrà modificata dopo le prime prove, conviene prevederlo fin dall'inizio: rifare una versione aggiornata è uno dei vantaggi della stampa 3D.
Hai già il file dell'attrezzatura? Caricalo nel preventivatore online e confronta tecnologie e materiali.
Frequently asked questions
Se la punta lavora direttamente sulla plastica il foro guida si allarga col tempo. Per questo si prevede una sede per una boccola di foratura in acciaio, inserita a pressione o incollata.
FDM è conveniente per dime medie e grandi in filamenti tecnici; SLS in PA12 è indicata per dime piccole e medie con forme complesse, sedi profonde o più esemplari uguali.
Il file STL o STEP della dima, meglio se accompagnato dal modello del pezzo e da indicazioni su superfici di riferimento, tolleranze e componenti da montare come boccole o inserti.