Quando si chiede un preventivo per un pezzo stampato in 3D, una delle domande che pesano di più è anche una delle meno visibili: il pezzo ha bisogno di supporti? I supporti sono strutture temporanee che la stampante costruisce insieme al pezzo e che vanno rimosse alla fine. Influiscono sulla superficie, sul tempo di lavorazione e a volte sulla fattibilità stessa del pezzo. Ogni tecnologia li gestisce in modo diverso, e capirlo aiuta a progettare meglio e a scegliere il processo giusto.
Perché servono i supporti
Tutte le tecnologie additive costruiscono il pezzo uno strato alla volta. Ogni nuovo strato deve appoggiarsi su qualcosa. Se una parte del modello sporge nel vuoto, cioè non ha sotto di sé uno strato precedente, il materiale non ha dove stare. Le zone critiche sono di tre tipi:
- Sbalzi: superfici inclinate che sporgono verso l'esterno, come il bordo di un fungo.
- Ponti: tratti orizzontali sospesi tra due appoggi, come l'architrave di una finestra.
- Isole: parti che iniziano a metà altezza senza collegamento con quanto c'è sotto, come la punta rivolta verso il basso di un gancio.
Come si risolvono questi casi dipende dal processo.
FDM: supporti per sbalzi e ponti lunghi
Nella stampa a filamento l'ugello deposita plastica fusa che deve appoggiarsi, almeno in parte, sul filo dello strato sotto. Finché la parete è poco inclinata ogni strato sporge di poco rispetto al precedente e regge da solo. Oltre una certa inclinazione il filo cade nel vuoto e la superficie si rovina. La regola pratica più usata è quella dei 45 gradi dalla verticale: sotto questo valore di solito non servono supporti, sopra sì. Il limite reale cambia con il materiale, la ventilazione e la qualità richiesta.
I ponti brevi si stampano senza supporti, perché il filo teso tra due appoggi si raffredda prima di cedere. Più il ponte è lungo, più la faccia inferiore tende a incurvarsi.
Dove i supporti si appoggiano, la superficie resta più ruvida e con segni di distacco. Nei fori orizzontali, poi, il supporto interno può essere difficile da togliere. Per questo in FDM l'orientamento del pezzo sul piatto è la prima leva: la stessa geometria può richiedere molti supporti o quasi nessuno a seconda di come viene posata.
MSLA: supporti quasi sempre
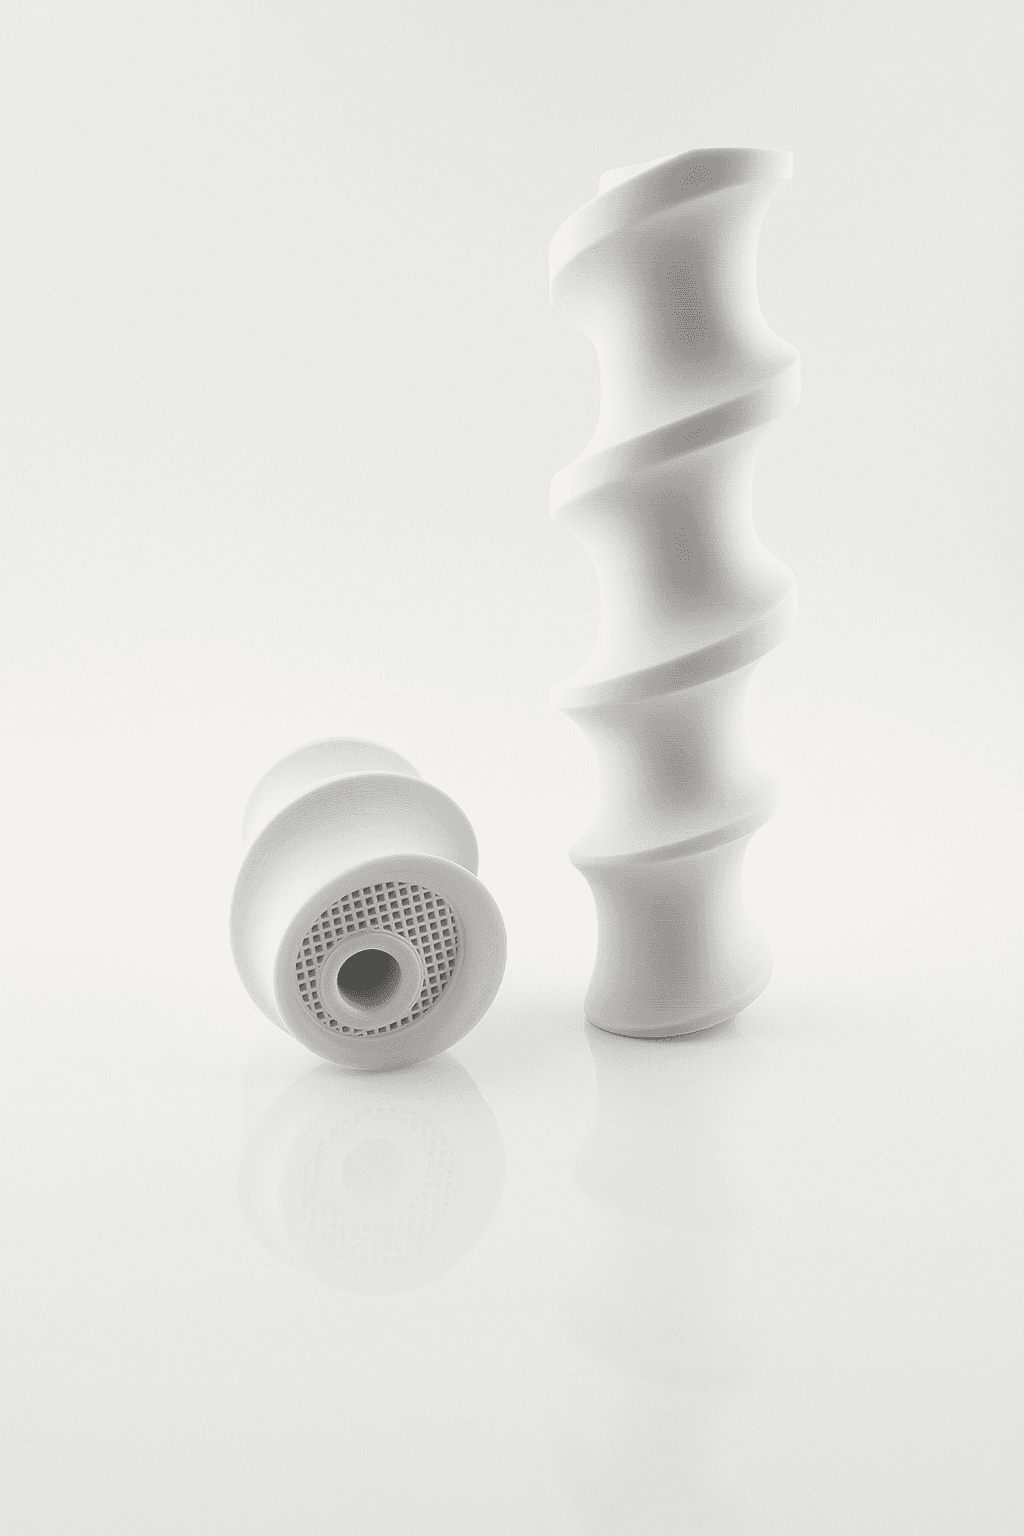
Nella stampa a resina il pezzo cresce appeso alla piattaforma, a testa in giù, e ogni strato si stacca dal fondo della vasca dopo l'esposizione. Questo movimento esercita una forza su ogni strato appena solidificato. Per questo in MSLA i supporti hanno due compiti: sostenere le zone sospese e tenere saldo il pezzo durante i distacchi.
Di conseguenza quasi tutti i pezzi in resina si stampano su un reticolo di supporti sottili, spesso con il pezzo inclinato rispetto alla piattaforma. L'inclinazione riduce la superficie di ogni strato e quindi la forza di distacco. I supporti lasciano piccoli punti di contatto che vanno rifiniti. Su un pezzo estetico conviene indicare quali facce sono in vista, così i supporti vanno sulle facce nascoste.
Un altro punto da considerare sono le cavità chiuse. Un volume cavo senza aperture trattiene resina liquida all'interno. Per i pezzi svuotati servono fori di drenaggio, che vanno previsti in progetto. Più dettagli sulla stampa in resina MSLA.
SLS: la polvere fa da supporto
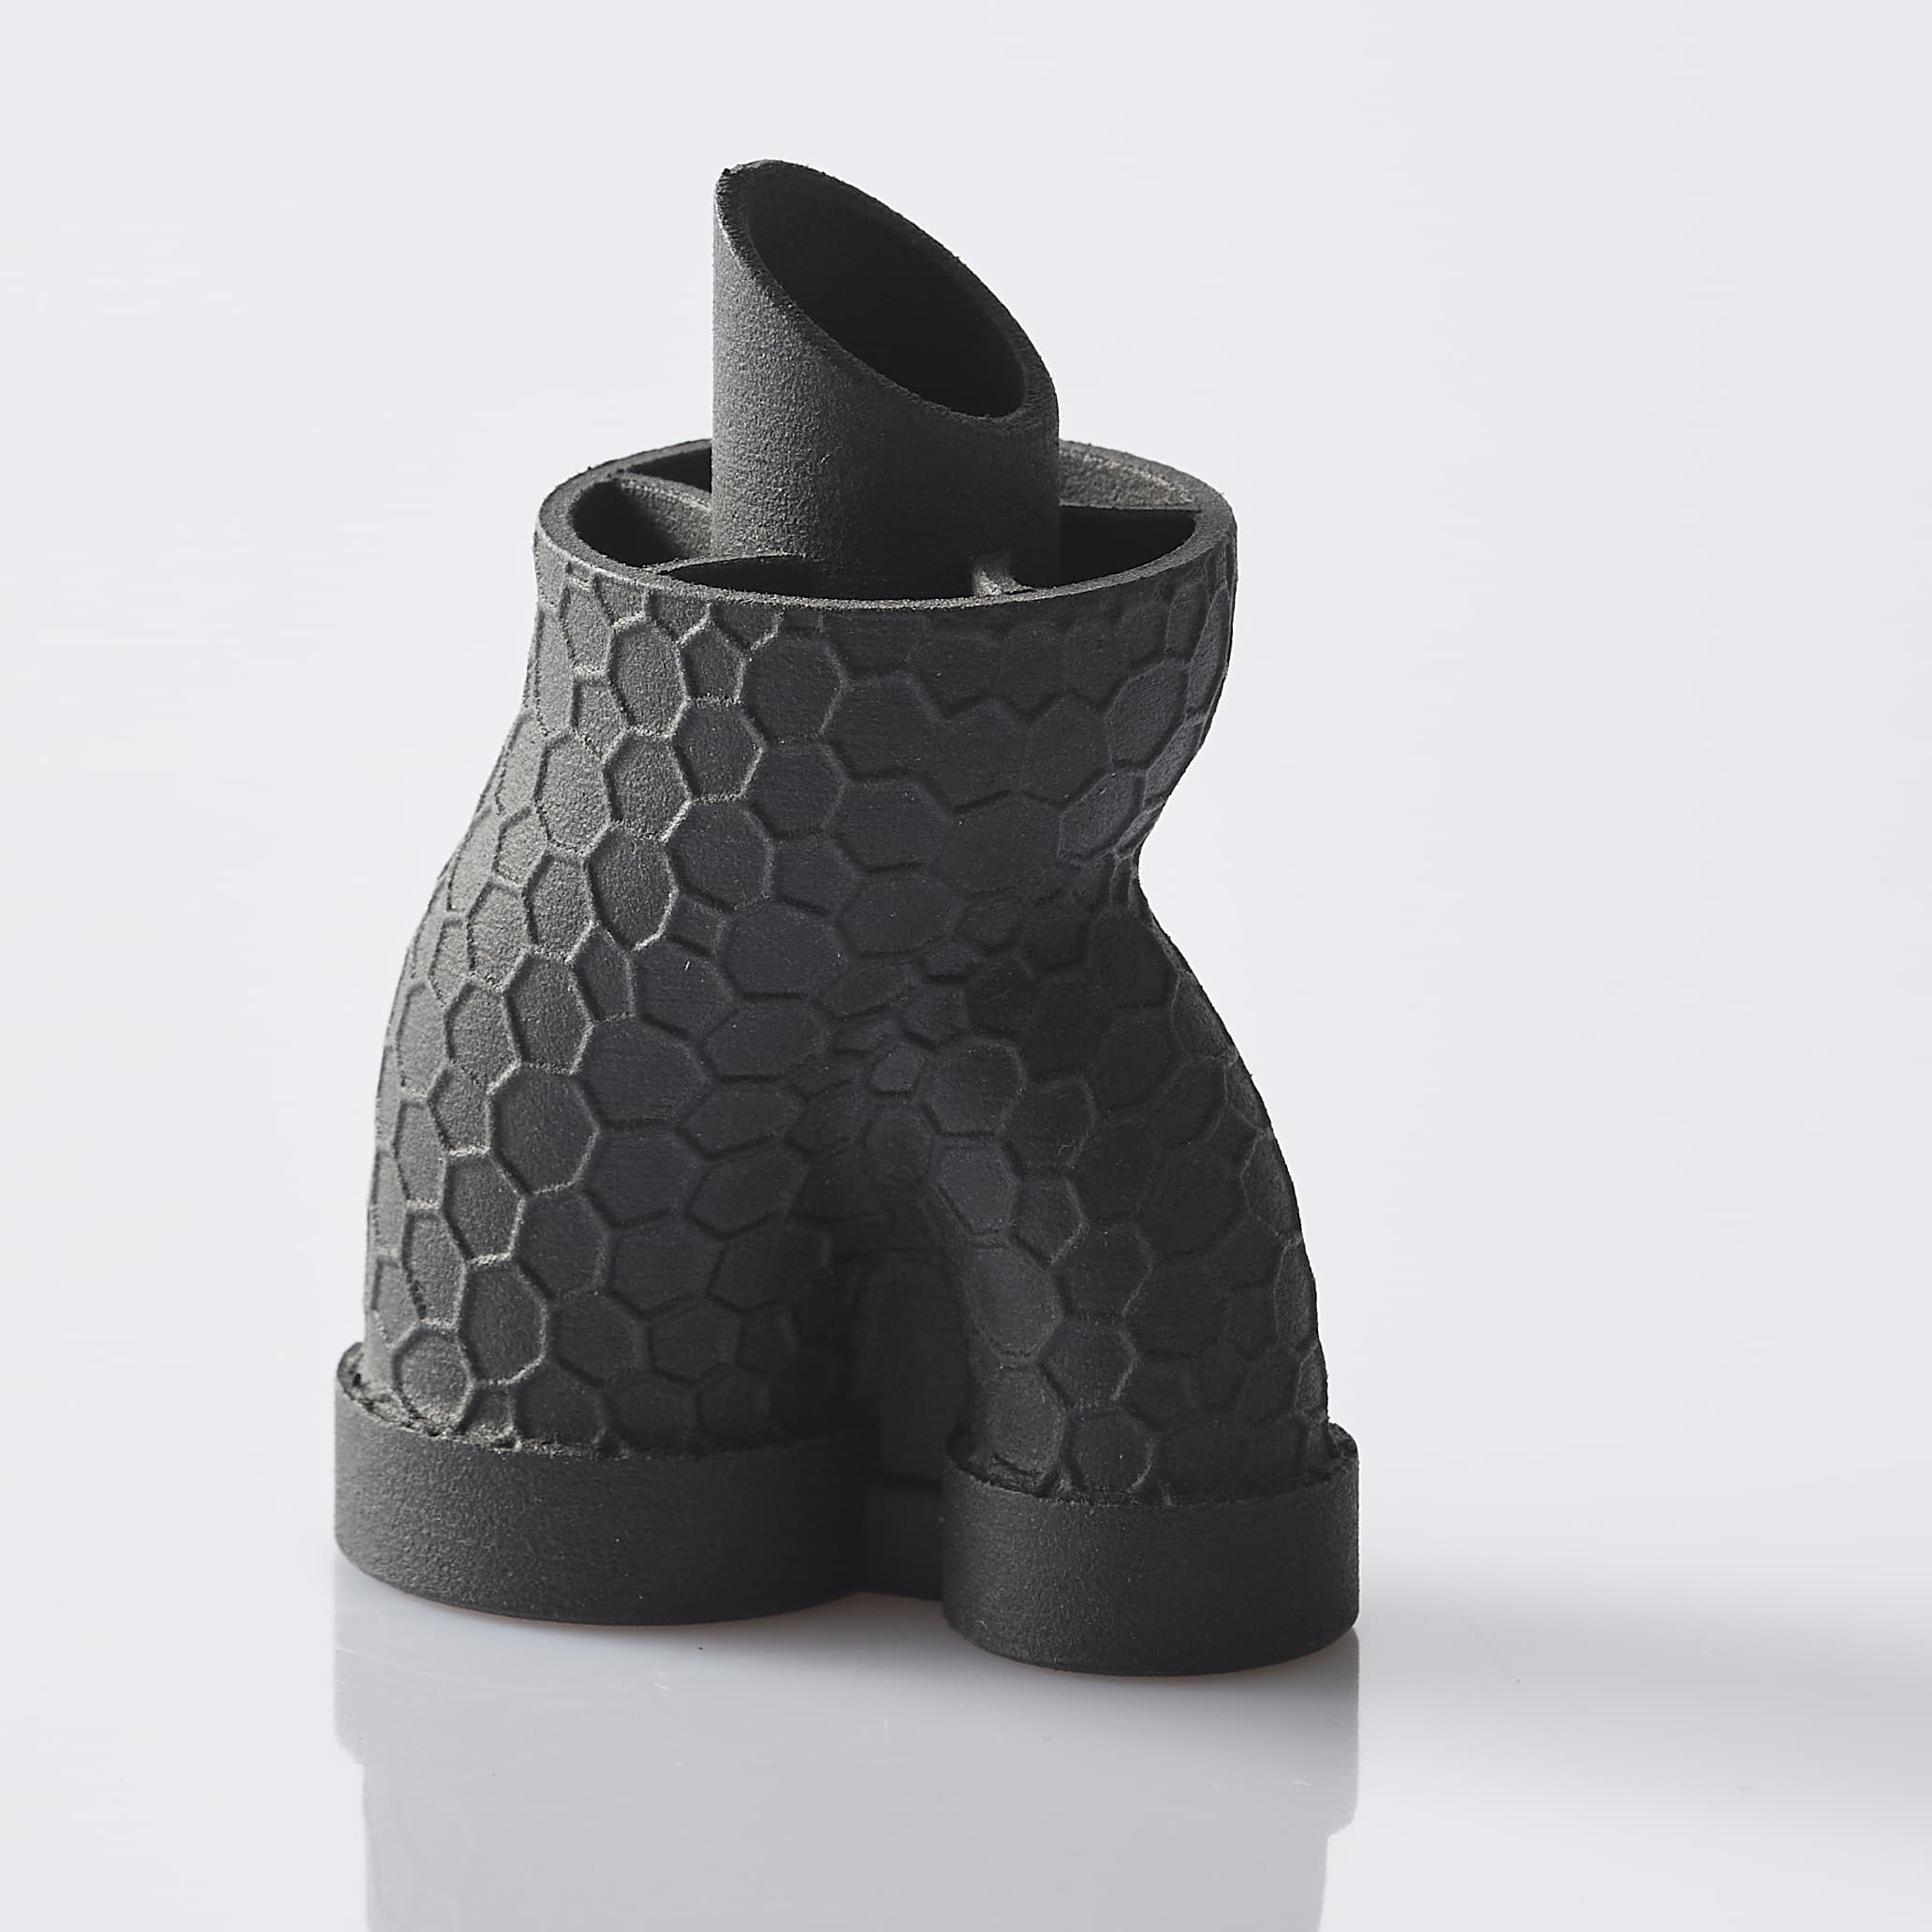
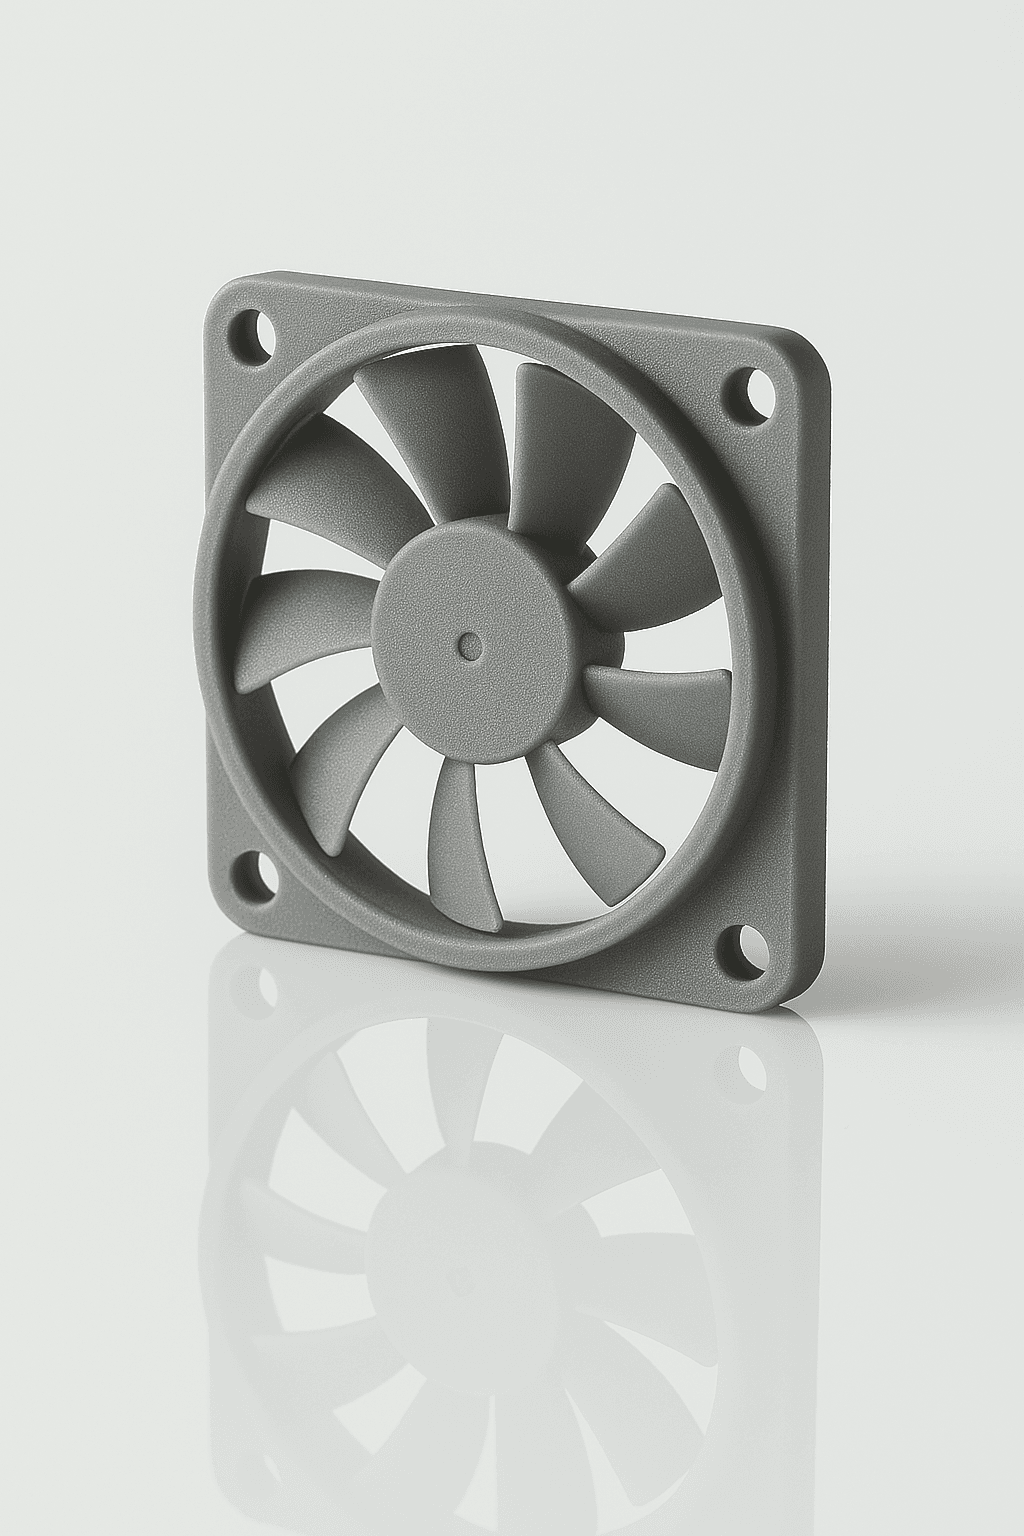
Nella sinterizzazione laser selettiva il pezzo nasce dentro un letto di polvere. Il laser fonde solo le sezioni del pezzo; la polvere non sinterizzata resta intorno e sostiene ogni sbalzo, ponte o isola. Per questo in SLS non servono strutture di supporto.
Le conseguenze pratiche sono importanti:
- non ci sono segni di distacco: la finitura è uniforme su tutte le facce;
- si possono stampare canali interni, sottosquadri e parti incastrate già assemblate;
- i pezzi si possono disporre in tutto il volume di stampa, anche impilati, non solo sul piano.
Restano due accortezze. La polvere intrappolata va estratta: canali e cavità devono avere aperture sufficienti per svuotarli. E le parti mobili stampate già assemblate devono avere un gioco adeguato, altrimenti si saldano tra loro. Trovi tutto nella pagina sulla stampa SLS.
In SLS la geometria è libera dai supporti, ma non dalla necessità di far uscire la polvere.
Come progettare per ridurre i supporti
Se il pezzo verrà stampato in FDM o in resina, alcune scelte di progetto riducono i supporti senza cambiare la funzione:
- Smussi al posto di sporgenze piatte: uno smusso inclinato sotto una sporgenza si stampa da solo, una faccia orizzontale no.
- Fori a goccia o a rombo: in FDM un foro orizzontale con la parte superiore a punta non richiede supporti interni.
- Dividere il pezzo: due parti semplici da incollare o avvitare a volte costano meno di un pezzo unico pieno di supporti.
- Indicare le facce importanti: chi stampa può orientare il pezzo per lasciare pulite le superfici funzionali o in vista.
- Valutare la SLS: se la geometria è complessa, con canali interni o molti sottosquadri, la polvere risolve il problema alla radice.
Supporti e scelta della tecnologia
I supporti non sono l'unico criterio, ma spesso fanno pendere la bilancia. Un pezzo semplice e poco sporgente si stampa bene in FDM. Un pezzo piccolo e dettagliato va bene in resina, accettando qualche punto da rifinire. Un pezzo con geometrie interne, incastri o tante superfici sospese trova nella SLS la soluzione più pulita.
Se non sei sicuro di come si comporterà il tuo modello, carica il file STL o STEP nel preventivatore online: puoi confrontare le tecnologie e, se serve, chiederci una verifica del progetto prima di ordinare.
Frequently asked questions
Sono strutture temporanee stampate insieme al pezzo per sostenere sbalzi, ponti e parti sospese. Alla fine vengono rimosse e lasciano segni sulle superfici di contatto.
Il pezzo si forma dentro un letto di polvere: la polvere non sinterizzata che lo circonda sostiene tutte le zone sospese. Bisogna però prevedere aperture per estrarre la polvere dalle cavità.
Scegliendo bene l'orientamento, sostituendo le sporgenze piatte con smussi, usando fori orizzontali a goccia e, se serve, dividendo il pezzo in parti più semplici da assemblare.