Smussa gli spigoli esterni
Uno smusso o un piccolo raggio sugli spigoli esterni li rende meno fragili e più piacevoli al tatto. In FDM, sul lato che appoggia al piatto, preferisci lo smusso a 45° al raccordo.
Per progettisti
Spessori, fori, giochi e raccordi per pezzi giusti al primo colpo.
Le regole da tenere a mente in CAD prima di inviarci un file, per SLS, MSLA e FDM: valori pratici, disegni tecnici e i motivi dietro ogni numero.
A colpo d'occhio
I valori minimi più usati, uno accanto all'altro. Nelle sezioni sotto trovi il dettaglio e il disegno di ogni regola.
| Parametro | SLSSinterizzazione laser selettiva | MSLAStampa a resina | FDMStampa a filamento |
|---|---|---|---|
| Parete minima | 0,6 mm | 0,4 mm (0,6 se autoportante) | 0,8 mm (consigliato 1,6) |
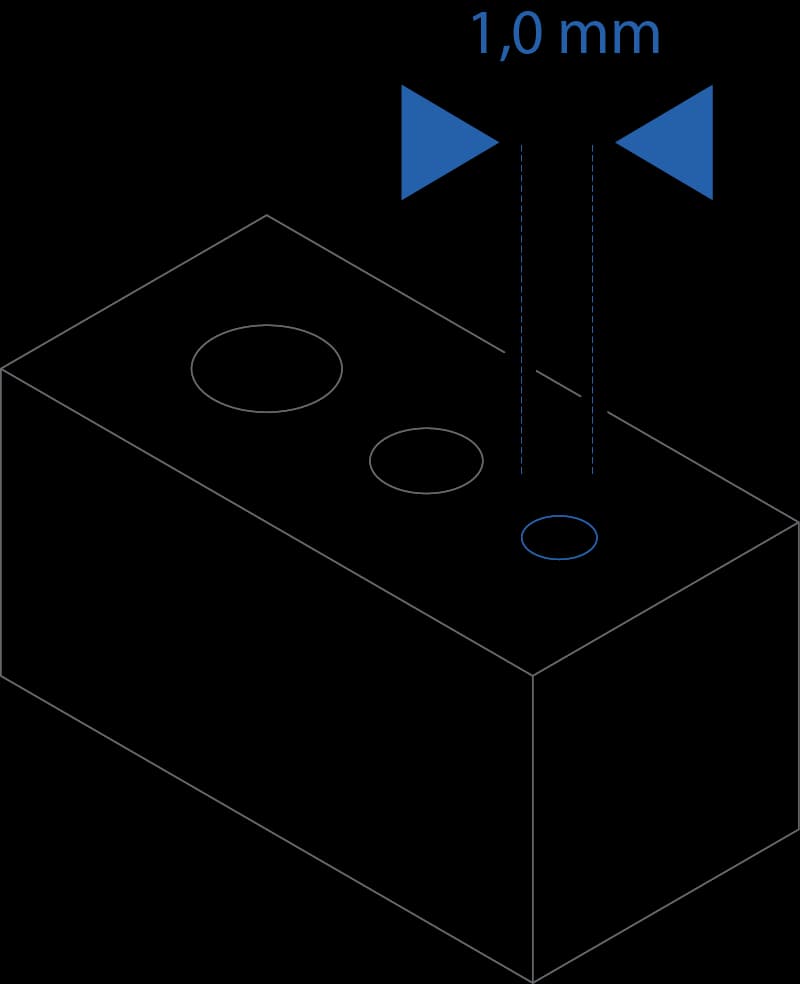
| Foro minimo | 1,0 mm | 0,5 mm | 2 mm |
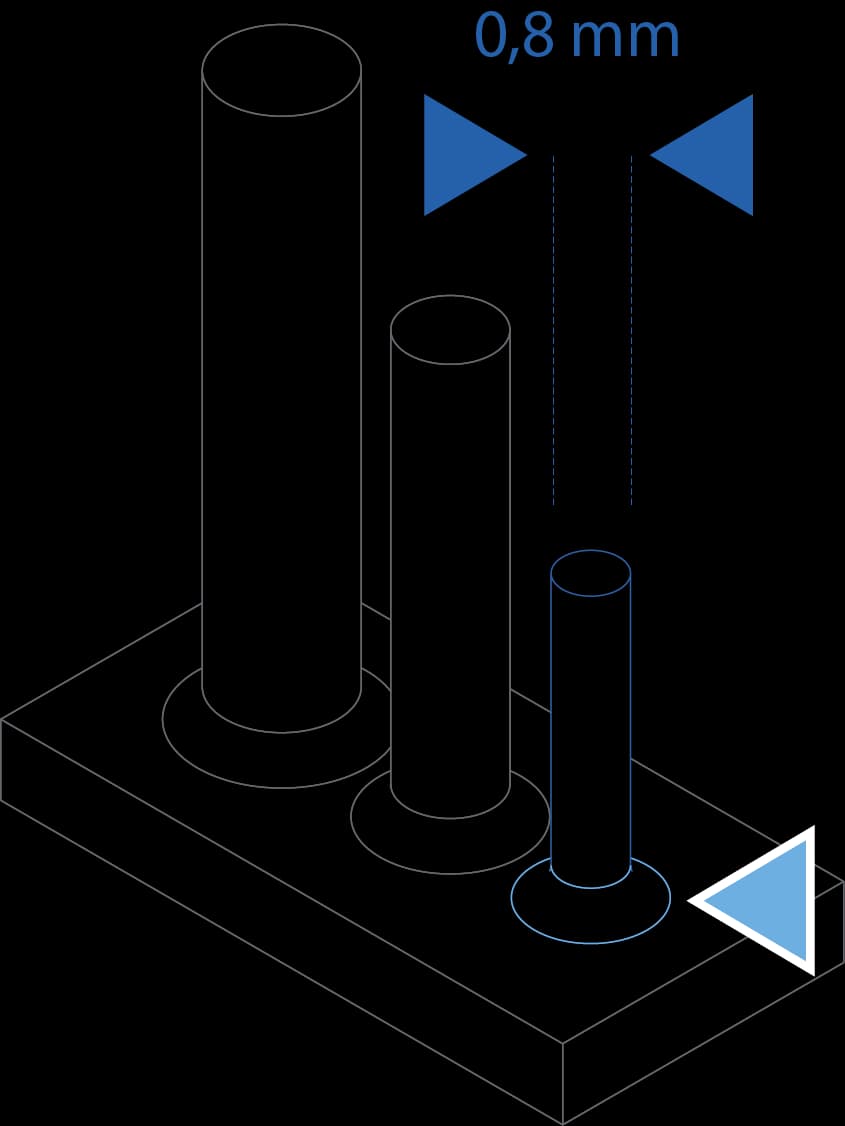
| Perno minimo | 0,8 mm | Da valutare sul pezzo | 3 mm |
| Gioco negli accoppiamenti | 0,2–0,4 mm | 0,1–0,2 mm | 0,3 mm per lato |
| Rilievo minimo | 0,15 mm | 0,15 mm | 0,5 mm |
| Inciso minimo | 0,1 mm | 0,3 mm | 0,6 mm |
| Tolleranza tipica | ± 0,3 mm o ± 0,3% | ± 0,1–0,2 mm | ± 0,5 mm o ± 0,5% |
| Supporti | Non servono | Sempre, lasciano piccoli segni | Oltre 45° dalla verticale |
| Ideale per | Parti funzionali, incastri, geometrie complesse | Dettagli fini, superfici lisce, piccoli pezzi | Dime, pezzi grandi, materiali tecnici |
Valgono per tutte le tecnologie
Prima dei valori minimi, ci sono alcune scelte di progetto che fanno la differenza su qualsiasi pezzo stampato.
Spigolo vivo
Tutta la tensione si concentra nell'angolo: lì nasce la crepa e il braccio si stacca.
Con raccordo
Il raggio distribuisce la tensione su una zona più ampia: il pezzo flette appena e regge lo stesso carico. Come base basta un raggio di 0,5–1 mm; dove il pezzo lavora sotto carico, usa il raggio più grande che puoi, indicativamente pari allo spessore della parete.
Uno smusso o un piccolo raggio sugli spigoli esterni li rende meno fragili e più piacevoli al tatto. In FDM, sul lato che appoggia al piatto, preferisci lo smusso a 45° al raccordo.
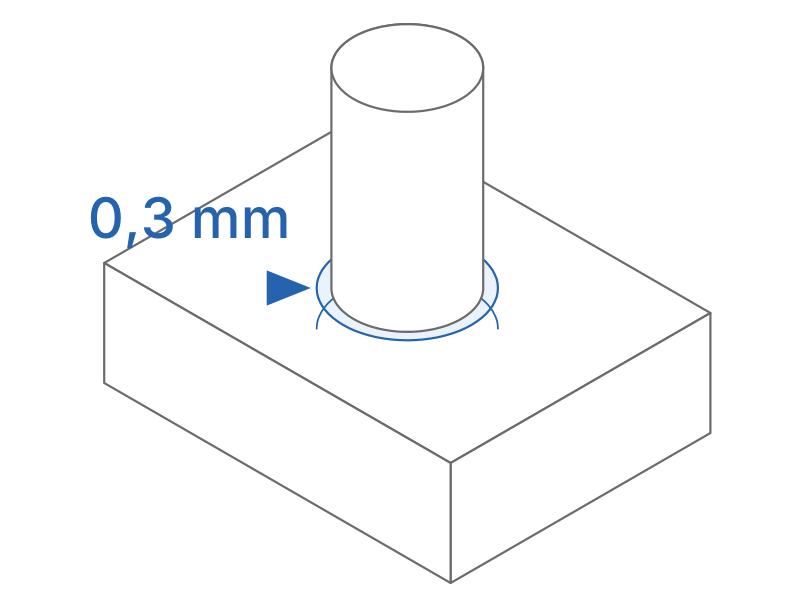
Il gioco per lato è metà della differenza tra i diametri. Perno da 10 mm con gioco di 0,3 mm per lato: foro da 10,6 mm. Indica sempre quale dei due intendi.
Passaggi bruschi da zone sottili a zone spesse creano ritiri diversi, quindi deformazioni e tensioni. Raccorda i cambi di spessore e svuota le zone massicce.
Per dare rigidità usa nervature più sottili della parete che rinforzano, con un piccolo raccordo alla base: meglio più nervature sottili che una sola spessa. Pesano meno, costano meno e si deformano meno di un blocco pieno.
Per fori di precisione, sedi di cuscinetti e piani di riferimento, disegnali leggermente sottomisura e falli ripassare: la lavorazione dopo la stampa dà la precisione che la stampa da sola non garantisce.
Quando puoi, inviaci lo STEP oltre all'STL. Se mandi solo STL, esportalo ad alta risoluzione e in millimetri, controllando che la mesh sia chiusa.
Sinterizzazione laser selettiva
Ottimizza la progettazione dei tuoi componenti per la sinterizzazione laser selettiva. Clicca su ciascun capitolo per visualizzare i parametri consigliati, le immagini tecniche e le note di progettazione basate sulle linee guida del produttore della stampante.
≥ 0,8 mm
≥ 1,0 mm
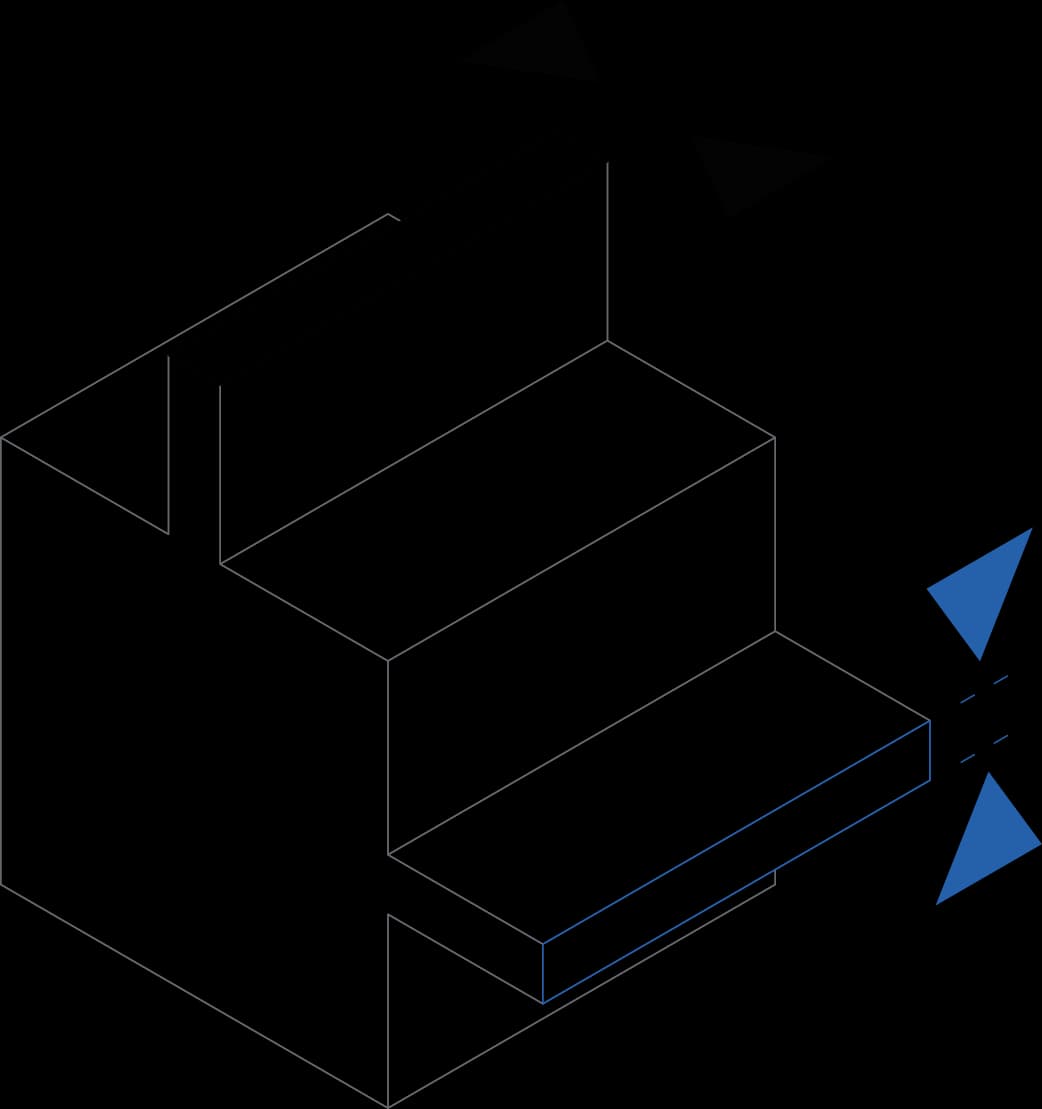
Pareti verticali 0,6 mm / orizzontali 0,3 mm
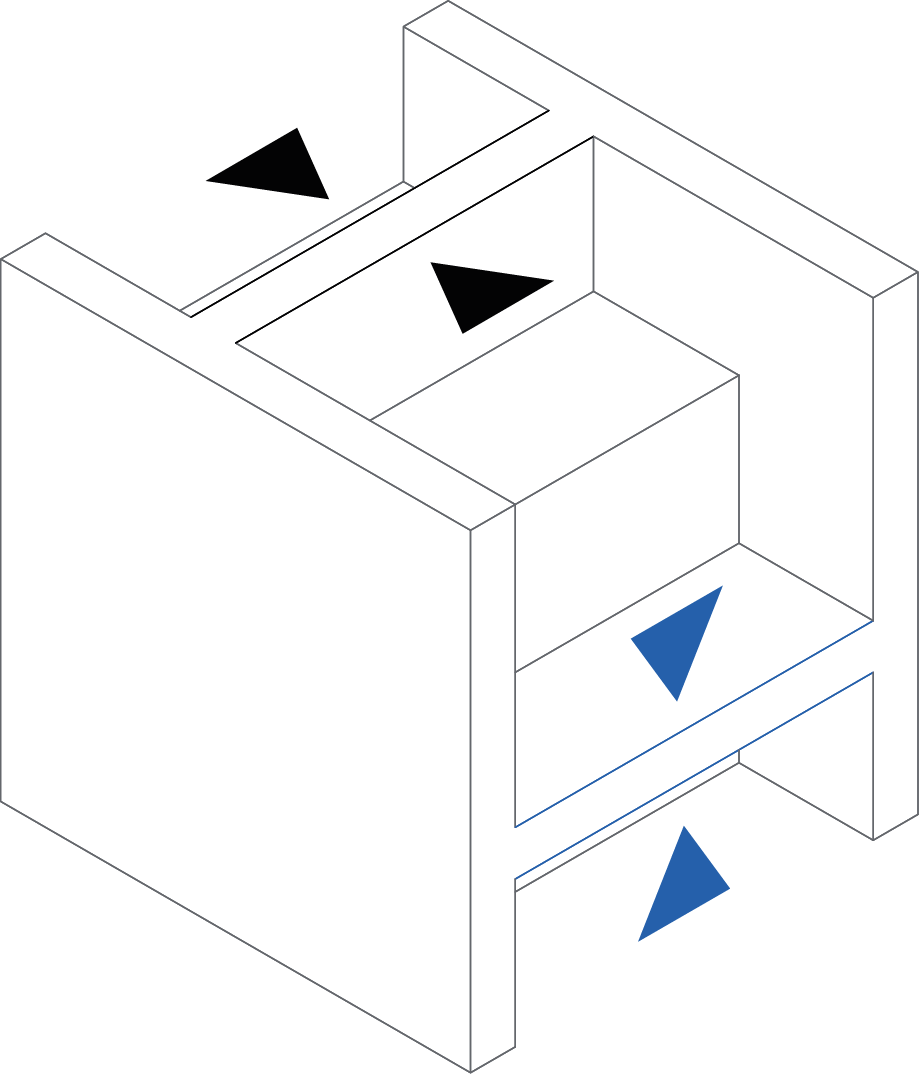
≥ 0,7 mm consigliato
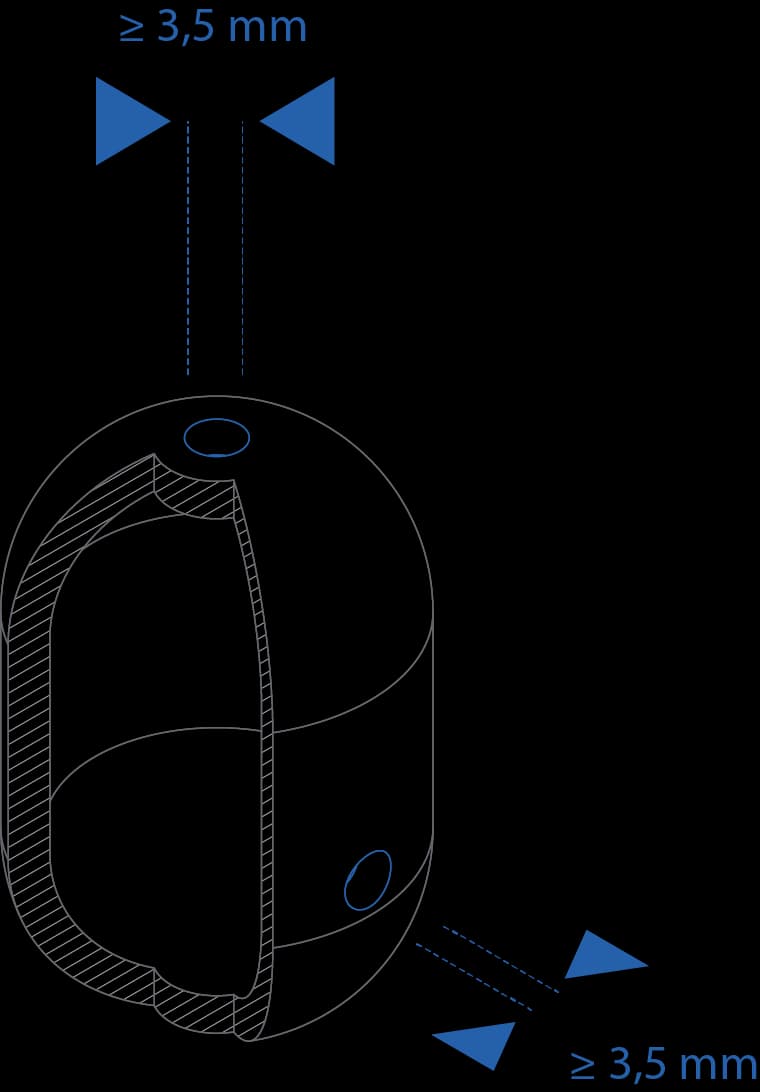
≥ 3,5 mm
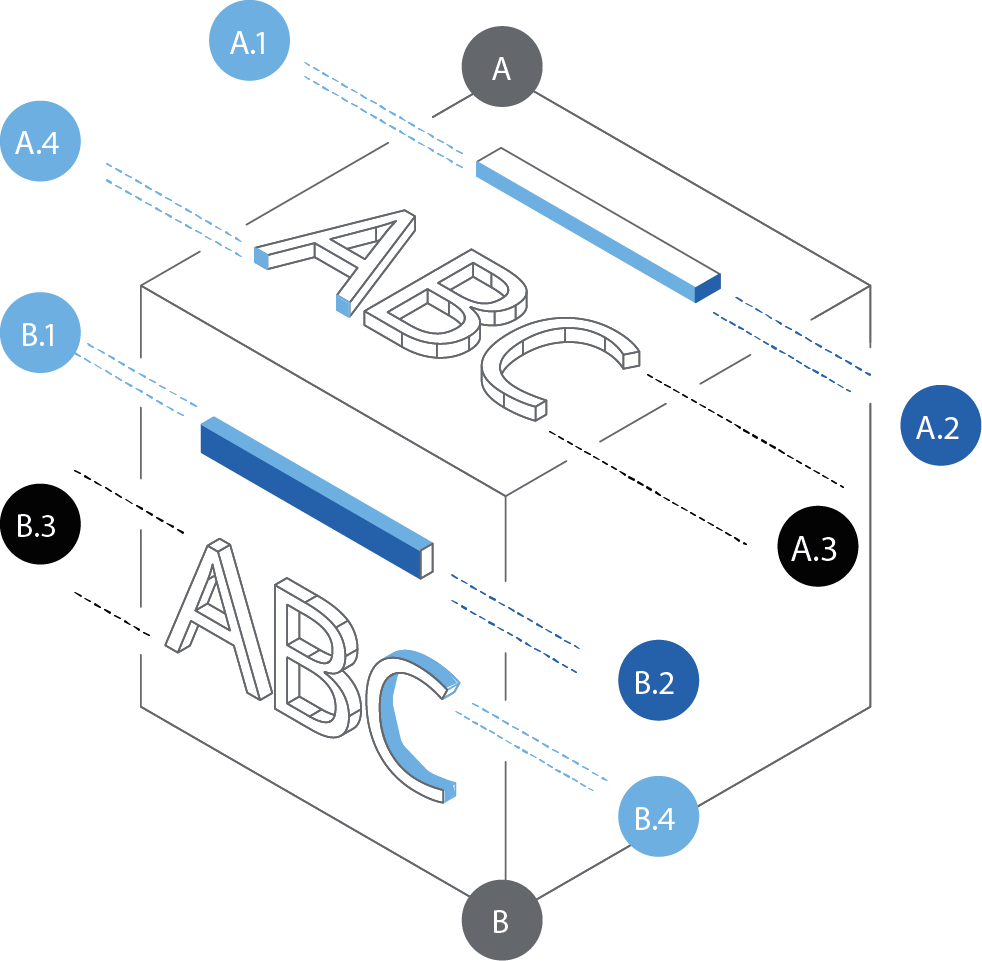
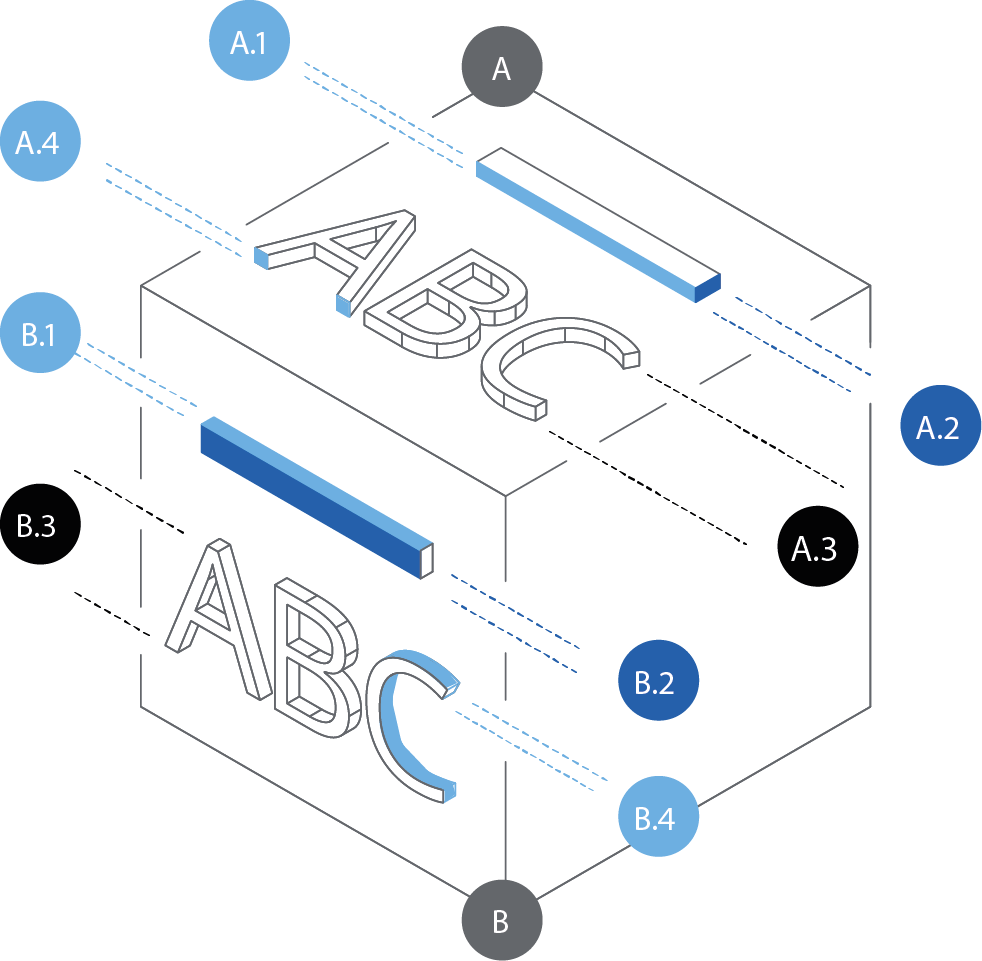
A. Superfici orizzontali • B. Superfici verticali
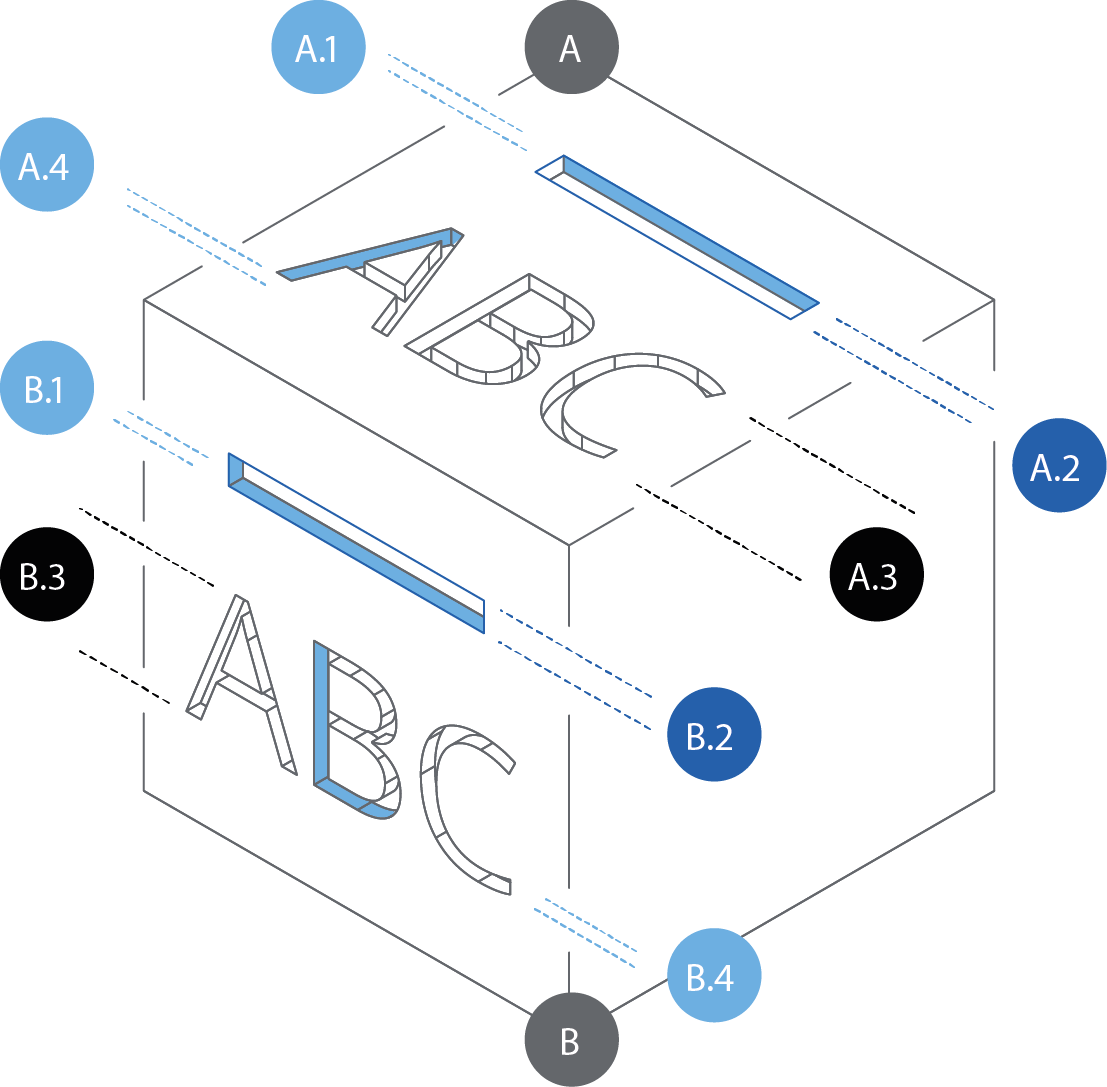
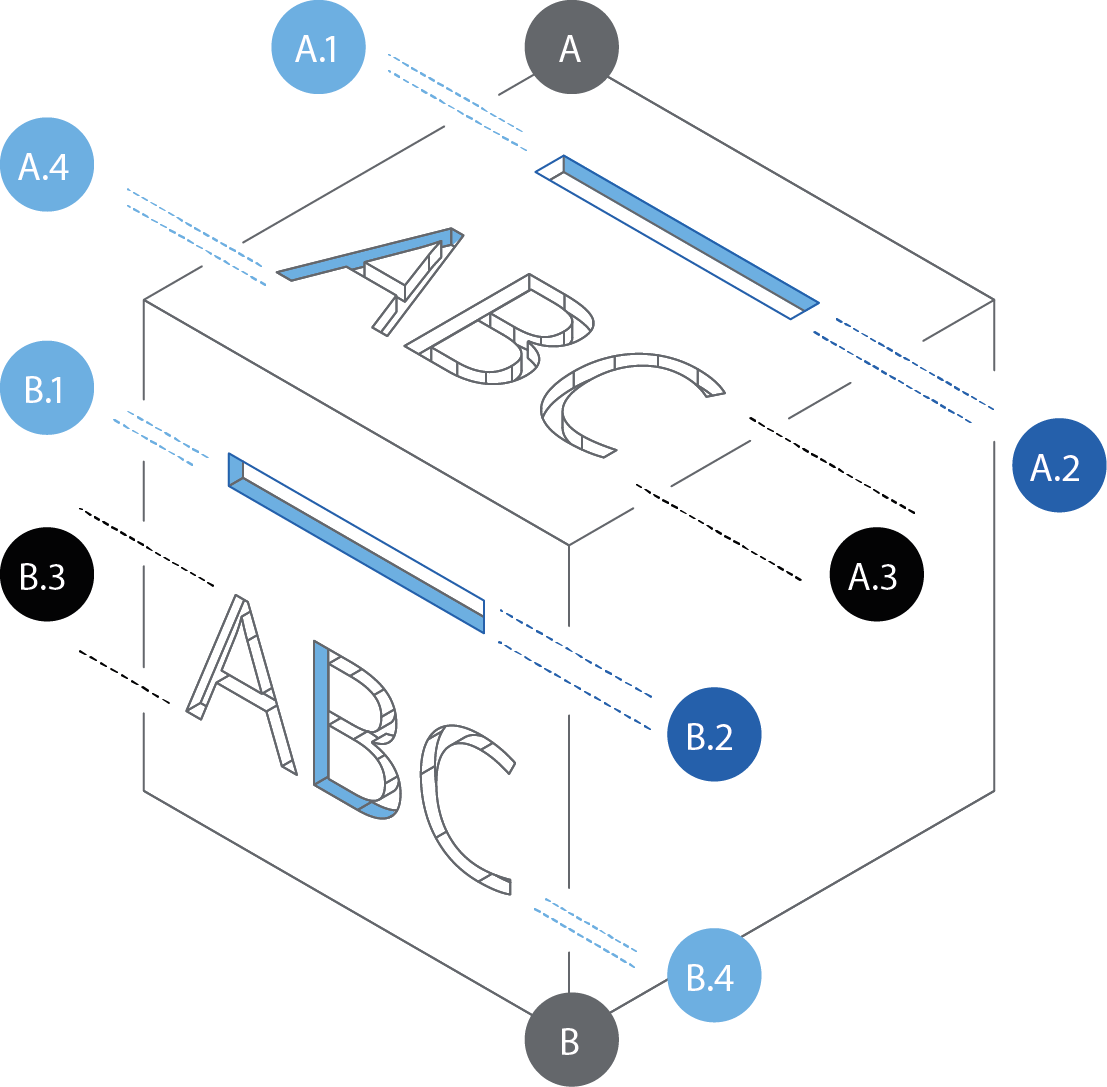
A. Superfici orizzontali • B. Superfici verticali
± 0,3 mm (standard)
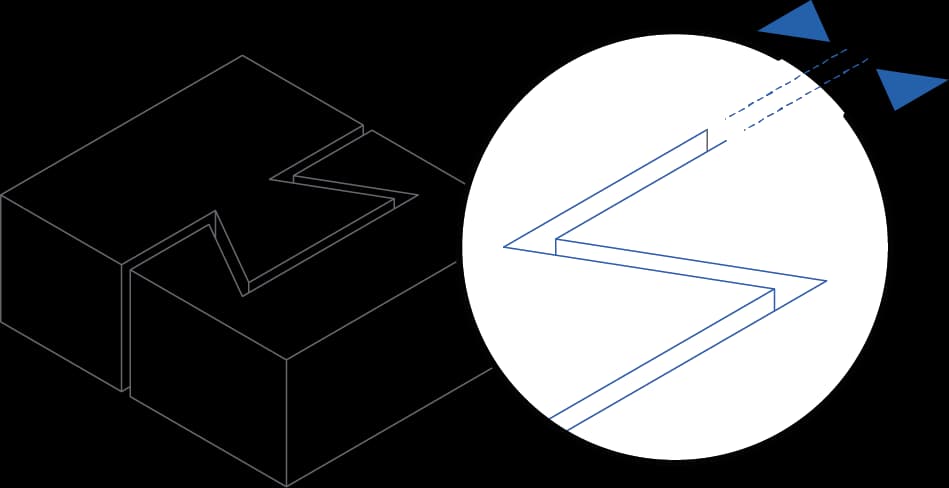
0,2 – 0,4 mm
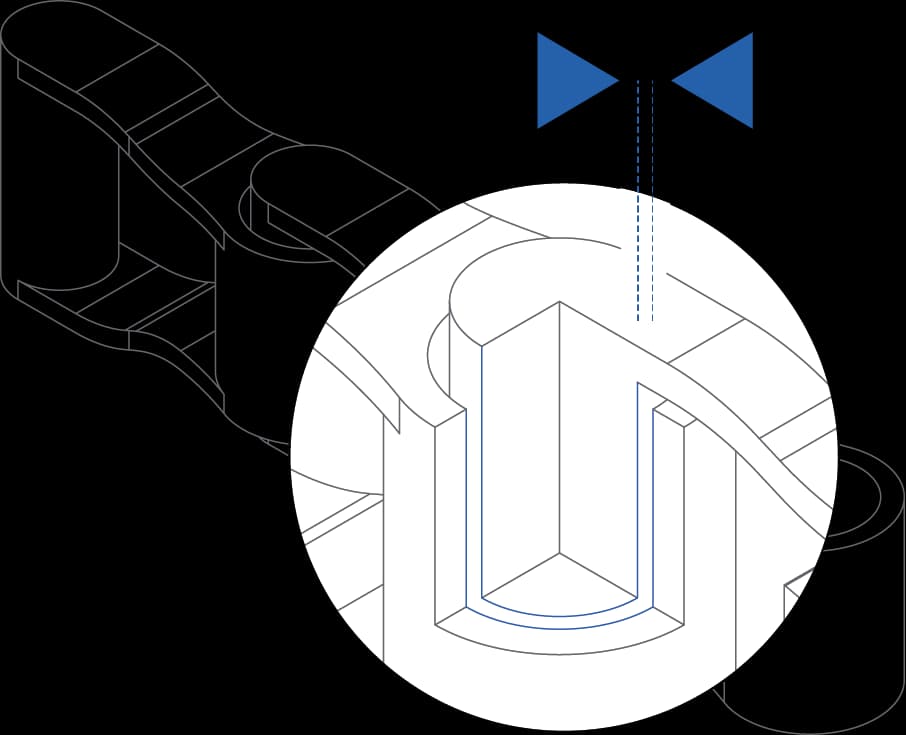
Stampa a resina
Ottimizza i tuoi modelli per la stampa a resina con tecnologia SLA/MSLA. Consulta i parametri fondamentali per ottenere superfici lisce, precisione elevata e risultati professionali.
± 0,1 – 0,2 mm
≥ 0,4 mm (autoportanti ≥ 0,6 mm)
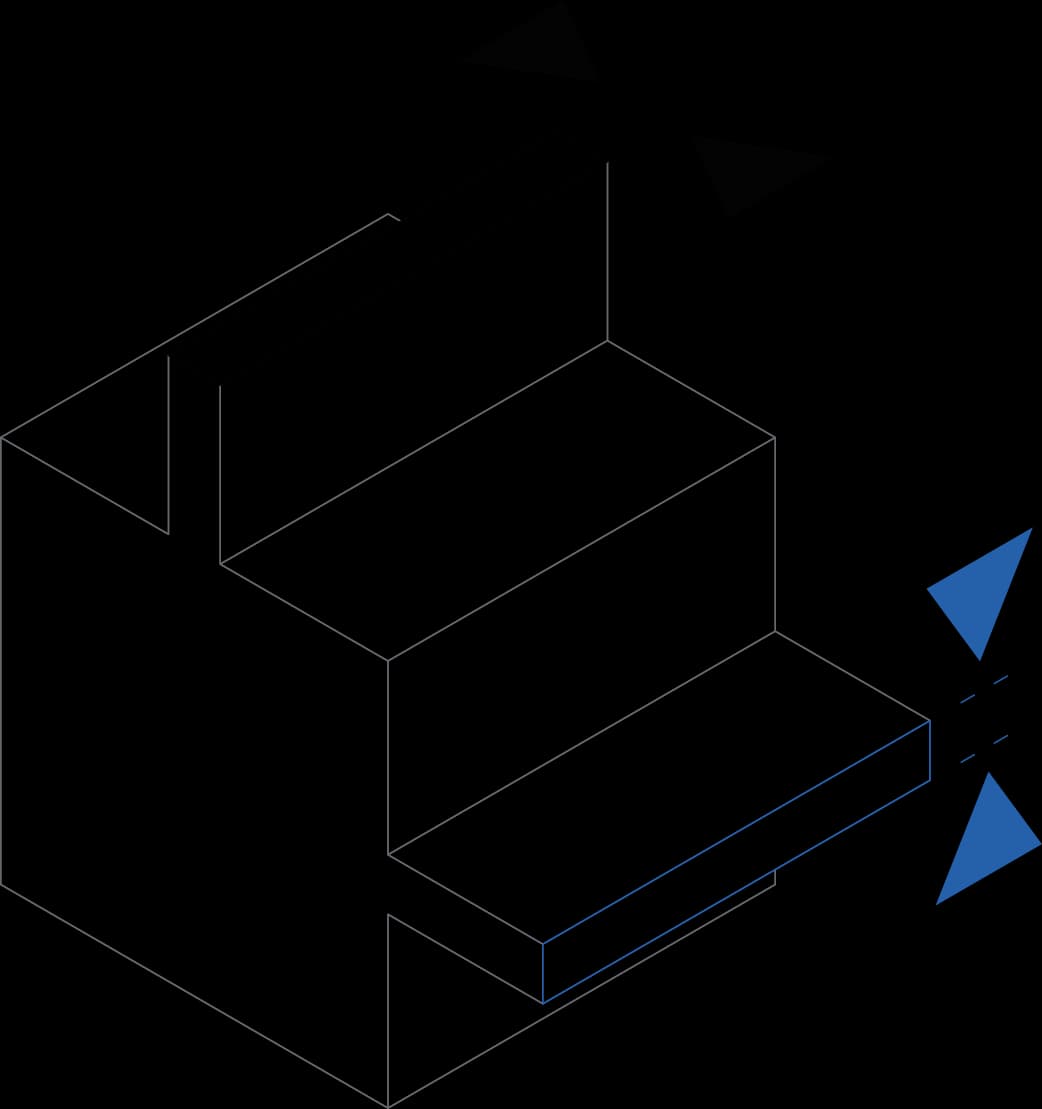
≥ 0,5 mm
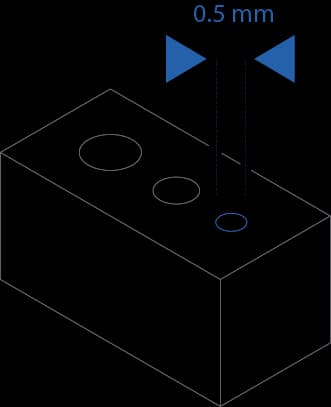
Altezza minima: 0,15 mm • Testo ≥ 3 mm
Profondità minima: 0,3 mm • Testo ≥ 3 mm
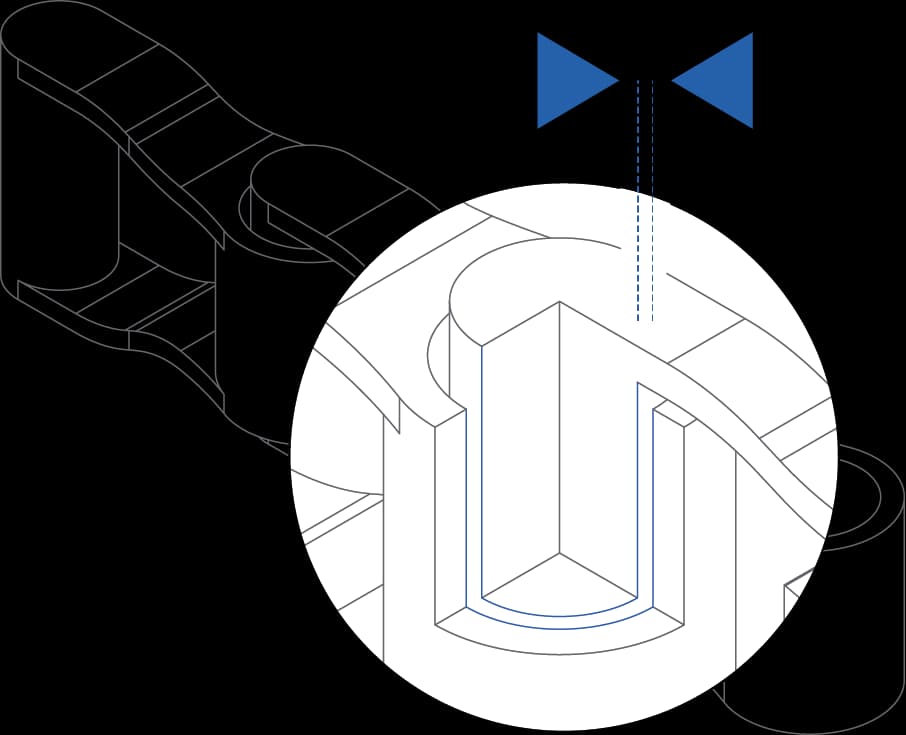
0,1 – 0,2 mm
Stampa a filamento
Ottimizza la progettazione dei tuoi componenti per la stampa 3D a filamento. Clicca su ciascun capitolo per vedere i valori consigliati, il disegno tecnico e le note di progettazione. I valori si riferiscono a un ugello da 0,4 mm e ai nostri parametri standard (4 pareti, riempimento 30%).
≤ 45° dalla verticale
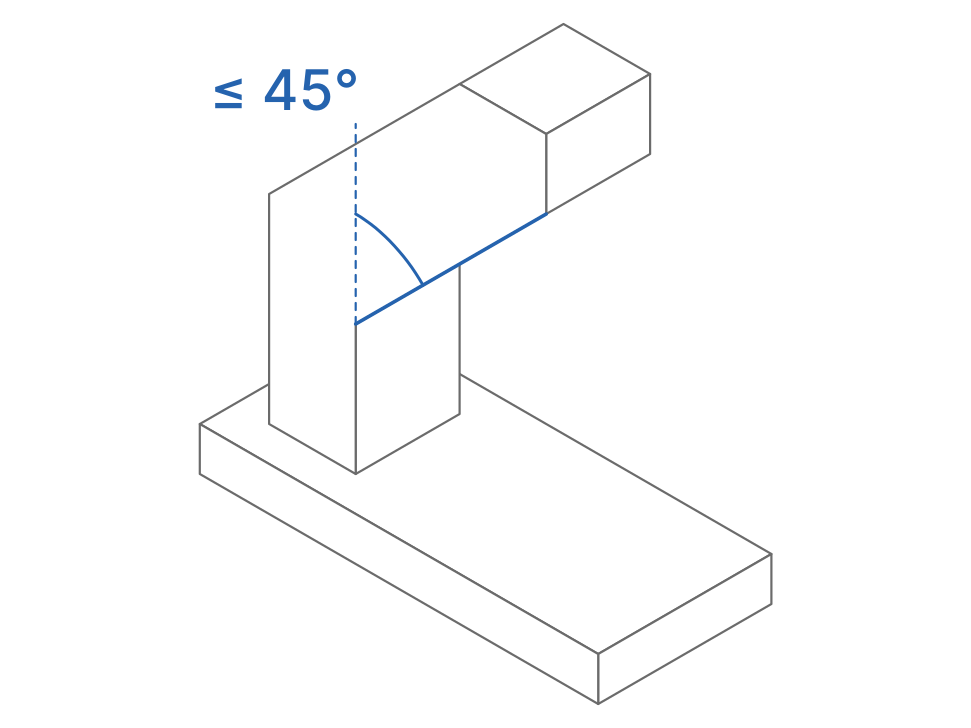
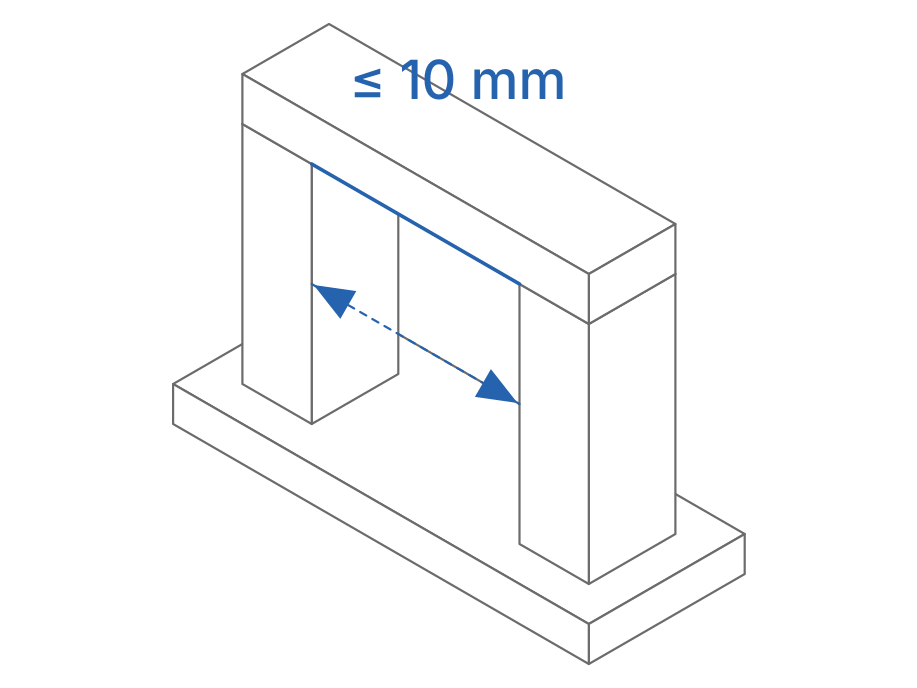
≤ 10 mm consigliato
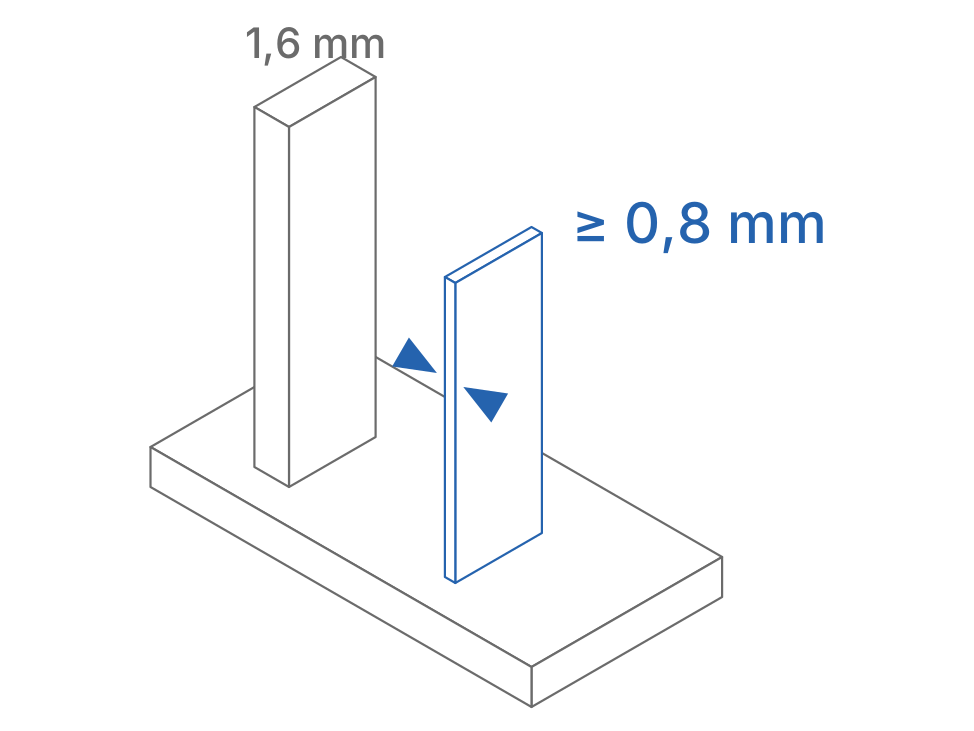
≥ 0,8 mm · consigliato 1,6 mm
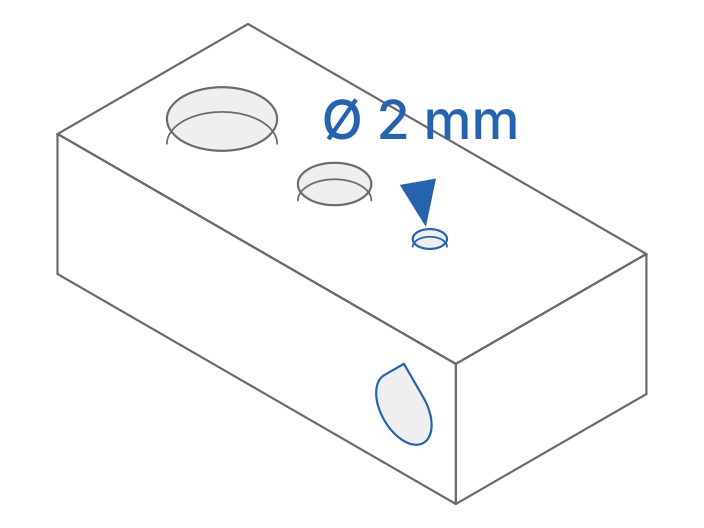
≥ 2 mm
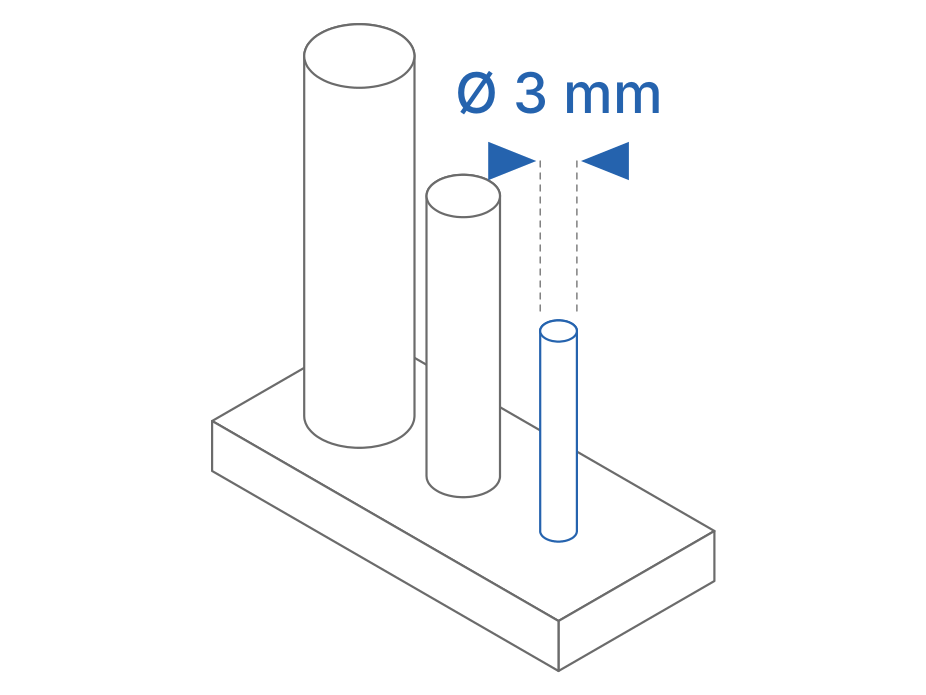
≥ 3 mm
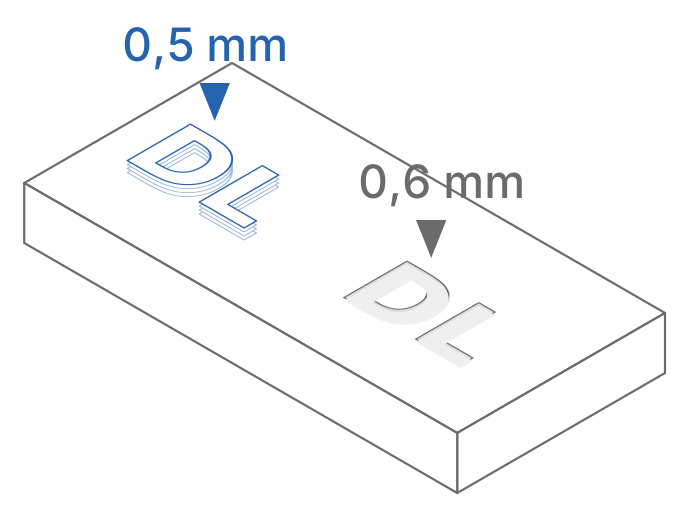
Rilievo ≥ 0,5 mm · inciso ≥ 0,6 mm
0,3 mm per lato
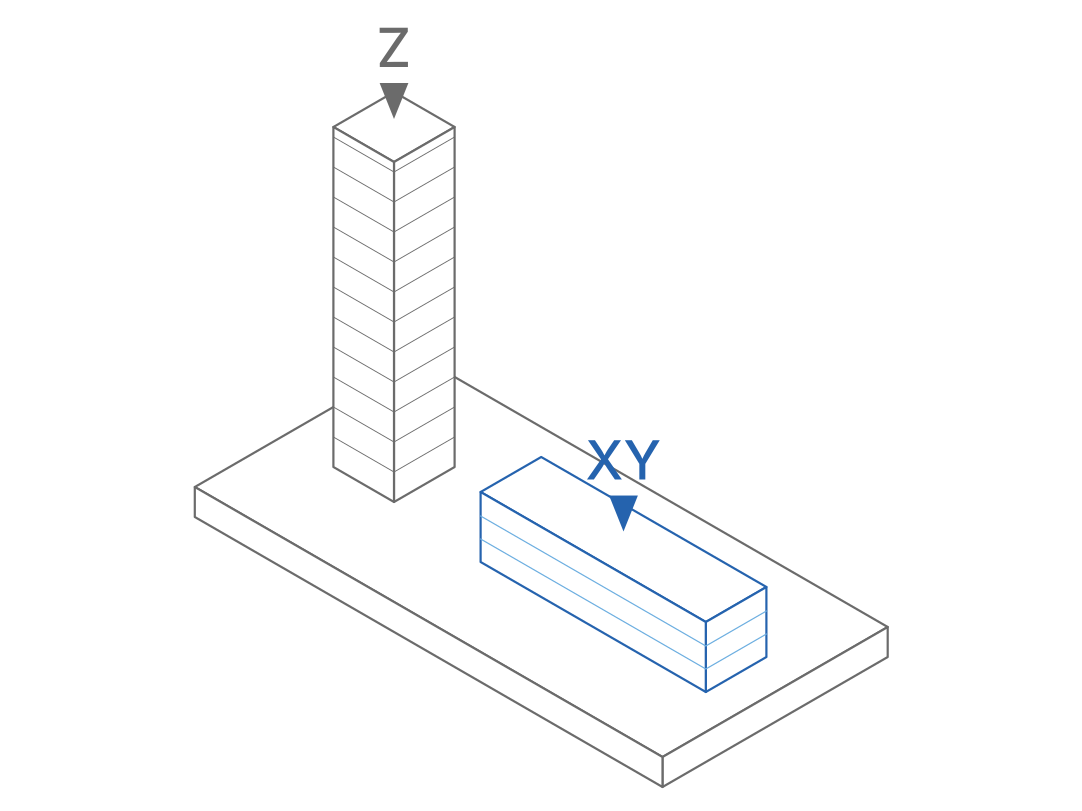
Asse Z più debole
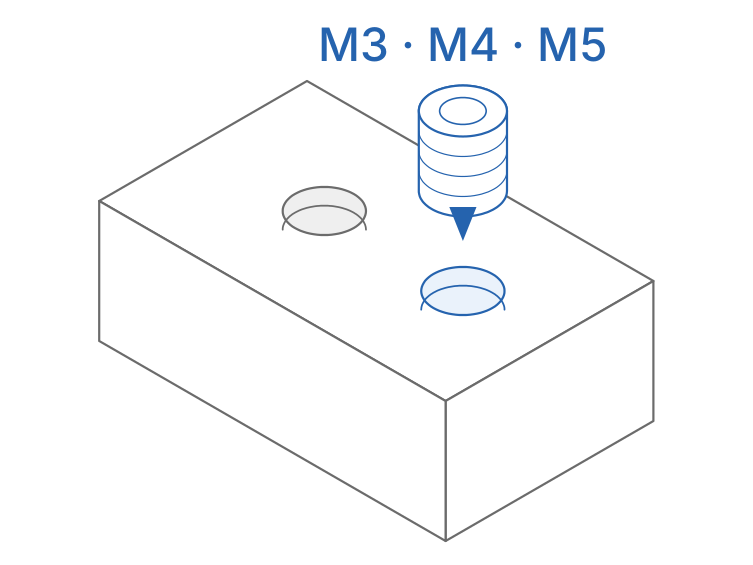
Inserti a caldo per M3–M5
Nuovo servizio
Non hai una stampante 3D? Mandaci il disegno del pezzo che vuoi realizzare in carbonio: ricaviamo lo stampo, lo stampiamo e te lo spediamo. Con il tuo kit di laminazione fai il pezzo in fibra e resina.
Chiedi un preventivo per lo stampoMandaci il disegno
Il file STEP del pezzo finito, con lo spessore del laminato che vuoi ottenere e il lato che deve venire lucido.
Progettiamo e stampiamo lo stampo
Aggiungiamo sformi, raggi, bordo di rifilo e, se serve, perni di centraggio. Lo stampiamo con la superficie che forma il pezzo liscia e senza supporti.
Laminazione con il tuo kit
Distaccante, tessuto e resina, sacco a vuoto e polimerizzazione. Il pezzo esce dallo stampo pronto da rifilare e rifinire.
Stampo singolo
Una sola faccia lucida, quella a contatto con lo stampo; l'altra la forma il sacco a vuoto. È la soluzione più semplice per la laminazione a mano.
Stampo in due parti
Entrambe le facce lisce: il laminato viene chiuso e pressato tra le due metà, allineate da perni di centraggio.
Modello master
Un modello del pezzo da cui ricavare a tua volta più stampi, quando ti servono più copie.
Sformo di 2–3°
Un angolo di sformo positivo di 2–3° sulle pareti facilita il distacco del pezzo e allunga la vita dello stampo.
Raggi, niente spigoli vivi
Il tessuto non segue gli spigoli acuti e lì si formano bolle d'aria. Il raggio si sceglie in base allo spessore del laminato: meglio forme morbide.
Bordo di rifilo
Lo stampo è più grande del pezzo: il materiale in eccesso finisce su un bordo e si rifila dopo, seguendo le linee di riferimento.
Superficie di stampaggio liscia
Orientiamo lo stampo in modo che i supporti non tocchino la faccia che forma il pezzo, con strati sottili per una superficie già liscia.
Distaccante ovunque
Cera e alcol polivinilico (PVA) su tutta la superficie: basta una piccola zona scoperta perché il pezzo resti attaccato.
Quanti pezzi fa uno stampo
Uno stampo stampato in 3D è pensato per prototipi e piccole serie: indicativamente una decina di pezzi, in base a geometria, resina e temperatura di cura.
Laminazione a temperatura ambiente: va bene lo stampo standard. Cura in forno o prepreg: indicaci la temperatura e scegliamo un materiale adatto al calore.
Chiedi un preventivo per lo stampoMandaci il file con due righe su come lavora il pezzo: il reparto tecnico ti dice cosa conviene modificare prima della stampa.
Nota: le seguenti indicazioni hanno valore puramente orientativo e possono variare in base al materiale, alla geometria del pezzo e ai parametri di stampa utilizzati. Per progetti specifici o requisiti tecnici avanzati, è consigliato contattare il reparto tecnico Doppialinea per una consulenza personalizzata.