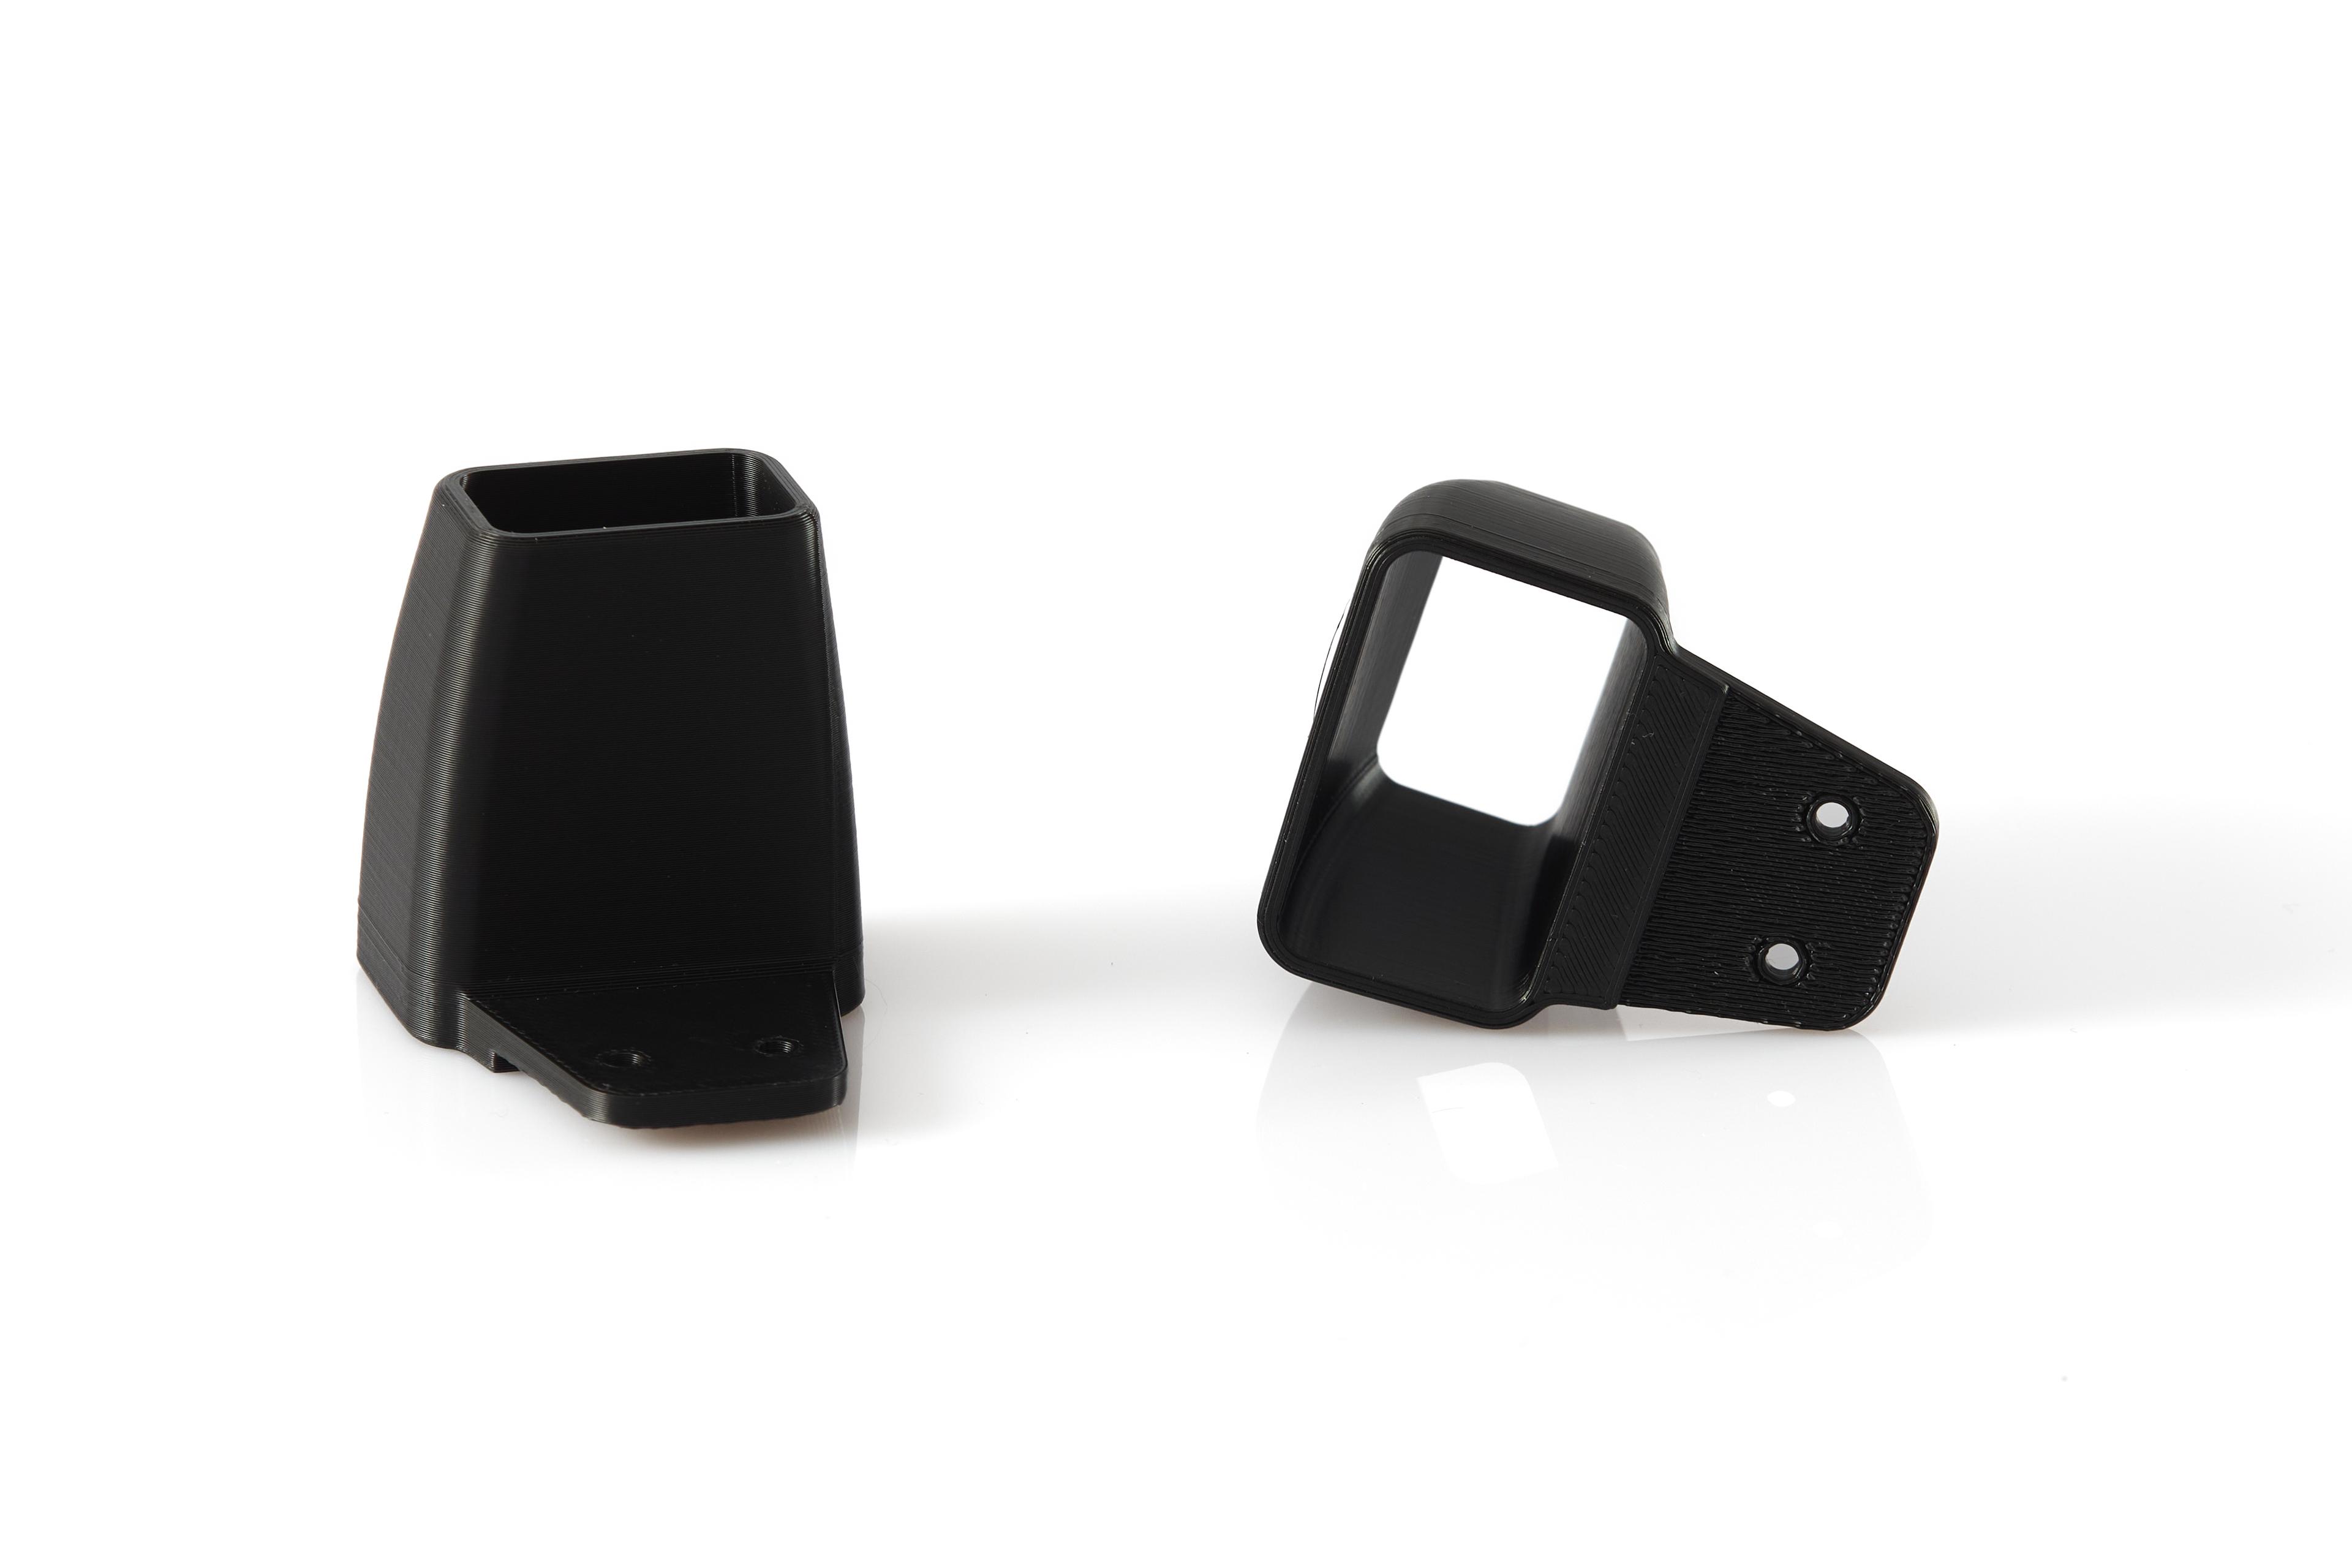
Due pezzi FDM con la stessa forma possono avere peso, rigidità e tempo di stampa molto diversi. La differenza sta quasi sempre dentro: nel riempimento (infill) e nei perimetri, cioè le pareti esterne che lo slicer traccia attorno a ogni strato. Capire come lavorano aiuta a chiedere il pezzo giusto, senza pagare plastica che non serve e senza ritrovarsi con un componente troppo debole.
Come è fatto dentro un pezzo FDM
Nella stampa FDM il pezzo nasce strato dopo strato da un filamento fuso. Lo slicer costruisce il pezzo con tre elementi:
- Perimetri: uno o più contorni concentrici che formano la parete esterna e il bordo dei fori.
- Strati superiori e inferiori: superfici piene che chiudono il pezzo sopra e sotto.
- Riempimento: una struttura interna, di solito non piena, che sostiene le superfici e collega le pareti.
Il risultato è un guscio pieno con un reticolo all'interno. È il motivo per cui un pezzo FDM può essere leggero pur essendo rigido, ma anche il motivo per cui le stesse impostazioni non vanno bene per tutti i componenti.
I perimetri: dove si concentra la resistenza
Quando un pezzo viene piegato o torto, gli sforzi più alti stanno sulla superficie esterna. Per questo, a parità di plastica usata, aggiungere perimetri rende il pezzo più robusto che aumentare il riempimento. I perimetri contano molto anche in alcuni punti precisi:
- Fori per viti e perni: più contorni attorno al foro danno materiale pieno dove la vite lavora.
- Sedi per inserti filettati: l'inserto a caldo deve affondare in plastica piena, non nel reticolo.
- Pezzi da rifinire: se il pezzo verrà carteggiato o lavorato, una parete più spessa evita di arrivare al riempimento.
- Tenuta: per contenitori che non devono lasciare passare aria o liquidi servono pareti più spesse; la tenuta va comunque verificata sul pezzo reale.
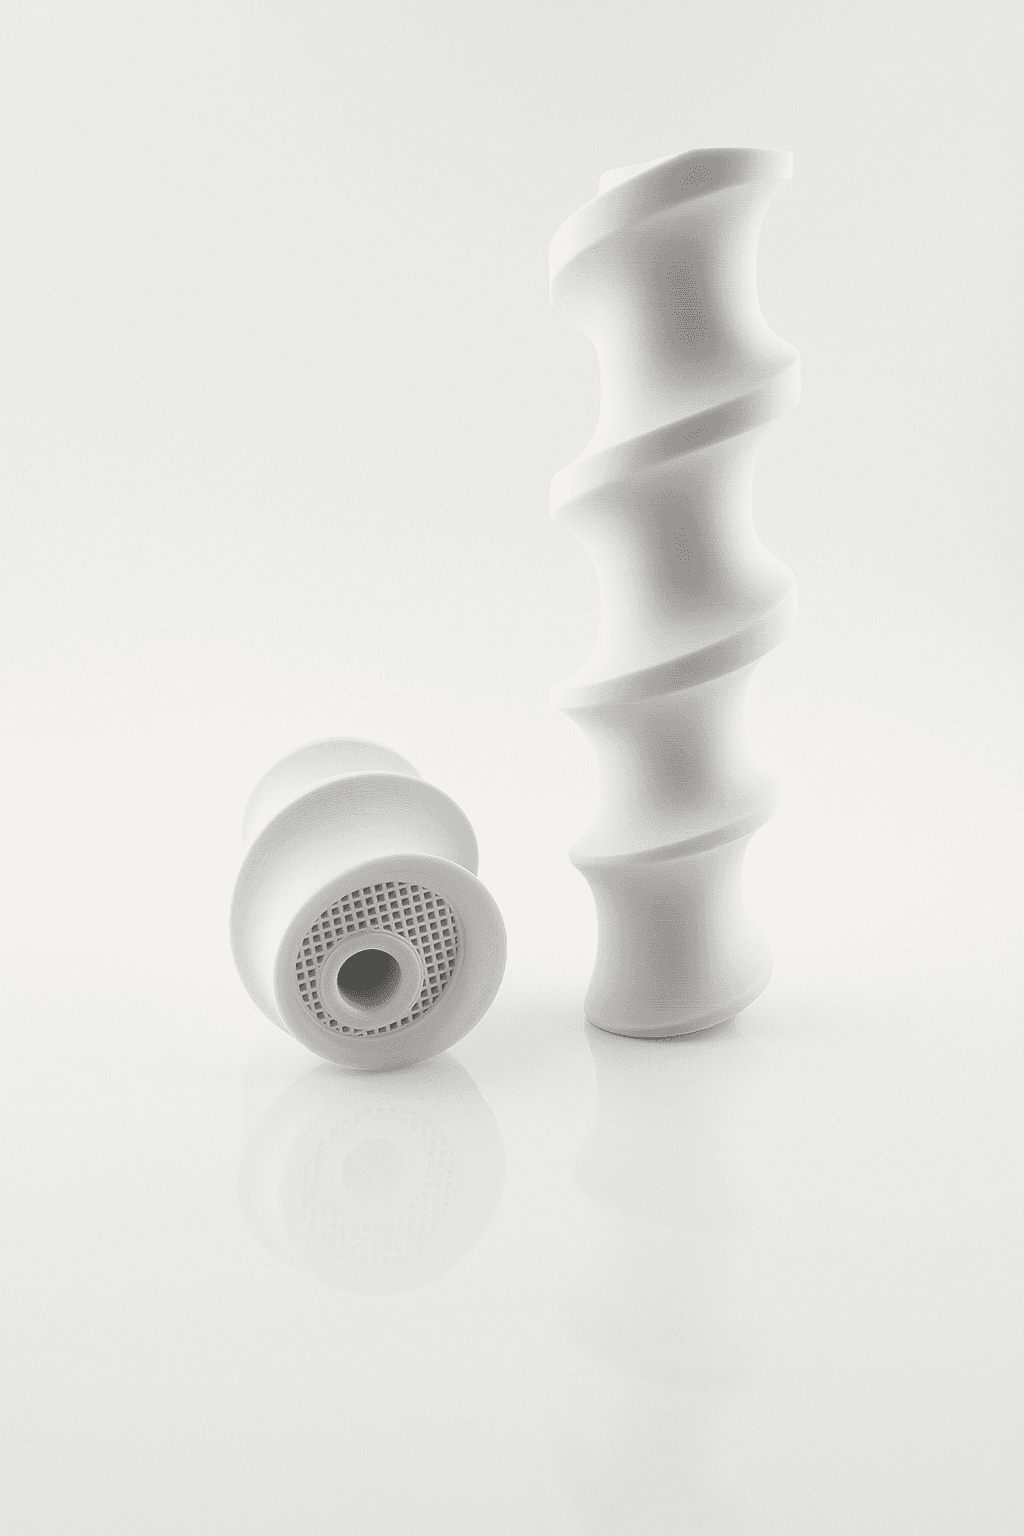
Il riempimento: quantità e geometria
Il riempimento si regola su due fronti: la densità (quanto è fitto il reticolo) e il disegno (la forma delle celle).
Densità
Un riempimento rado basta per modelli estetici, maquette e prototipi di forma. Per pezzi che lavorano, come staffe, supporti e attrezzature, serve un riempimento più fitto. Un pezzo pieno è il più resistente, ma è anche il più pesante e il più lento da stampare. Inoltre, su pezzi grandi e massicci, più materiale significa più ritiro durante il raffreddamento e quindi più rischio di deformazioni.
Disegno delle celle
Gli slicer offrono diversi disegni. I più usati:
- Linee e griglia: semplici e veloci, vanno bene per pezzi poco sollecitati.
- Triangoli e cubico: distribuiscono meglio il carico in più direzioni.
- Giroide: superficie curva continua, resistenza simile in tutte le direzioni; adatta anche ai materiali flessibili come il TPU, perché il pezzo si comprime in modo più uniforme.
Esistono anche impostazioni che addensano il riempimento solo vicino alle superfici superiori, dove serve sostegno, e lo lasciano più rado al centro. Così si risparmia materiale senza peggiorare la finitura.
Prima i perimetri, poi il riempimento: per la resistenza conta di più la parete esterna che la densità interna.
Il legame con l'orientamento e gli strati
Riempimento e perimetri non correggono l'anisotropia della stampa FDM: il punto debole resta l'adesione tra uno strato e l'altro. Se un pezzo deve reggere un carico che tende a separare gli strati, aumentare il riempimento aiuta poco. Serve prima orientare bene il pezzo sul piano, in modo che gli sforzi principali corrano lungo gli strati e non attraverso. Anche il materiale incide: i filamenti caricati con fibra di carbonio o di vetro, come PA6-CF, PETG-CF o ASA GF, danno pezzi più rigidi a parità di geometria.
Come scegliere: tre casi tipici
- Prototipo di forma o modello da mostrare: pochi perimetri e riempimento rado. Conta l'aspetto, non il carico.
- Staffa, supporto o dima di lavoro: più perimetri, riempimento medio o fitto, con disegno a triangoli, cubico o giroide. Attenzione ai fori e alle zone di fissaggio.
- Pezzo meccanico molto sollecitato o di piccole dimensioni: spesso conviene stamparlo pieno, oppure valutare un'altra tecnologia. In SLS il pezzo è pieno per natura e non ha il reticolo interno dell'FDM.
Cosa indicare quando chiedi un pezzo
Non serve conoscere le impostazioni dello slicer. Basta spiegare come verrà usato il pezzo: che carico deve reggere, dove si avvitano le viti, se verrà rifinito, se deve essere leggero o se deve tenere un liquido. Con queste informazioni si scelgono perimetri, riempimento e orientamento più adatti. Se hai dubbi sul materiale, puoi partire dalla pagina stampa 3D FDM e confrontare i filamenti disponibili.
Per avere un prezzo, carica il tuo file STL o STEP nel preventivatore online e aggiungi nelle note come lavorerà il pezzo.
Domande frequenti
Aiuta, ma a parità di materiale aggiungere perimetri conta di più, perché gli sforzi di flessione e torsione si concentrano sulla parete esterna. Anche l'orientamento rispetto agli strati pesa molto.
Dipende dall'uso. Linee e griglia sono rapidi per pezzi poco sollecitati; triangoli, cubico e giroide distribuiscono meglio i carichi in più direzioni. Il giroide è adatto anche ai materiali flessibili come il TPU.
Non è necessario. Basta descrivere come lavorerà il pezzo: carichi, viti, inserti, eventuali finiture o tenuta. Da queste informazioni si scelgono perimetri, riempimento e orientamento.