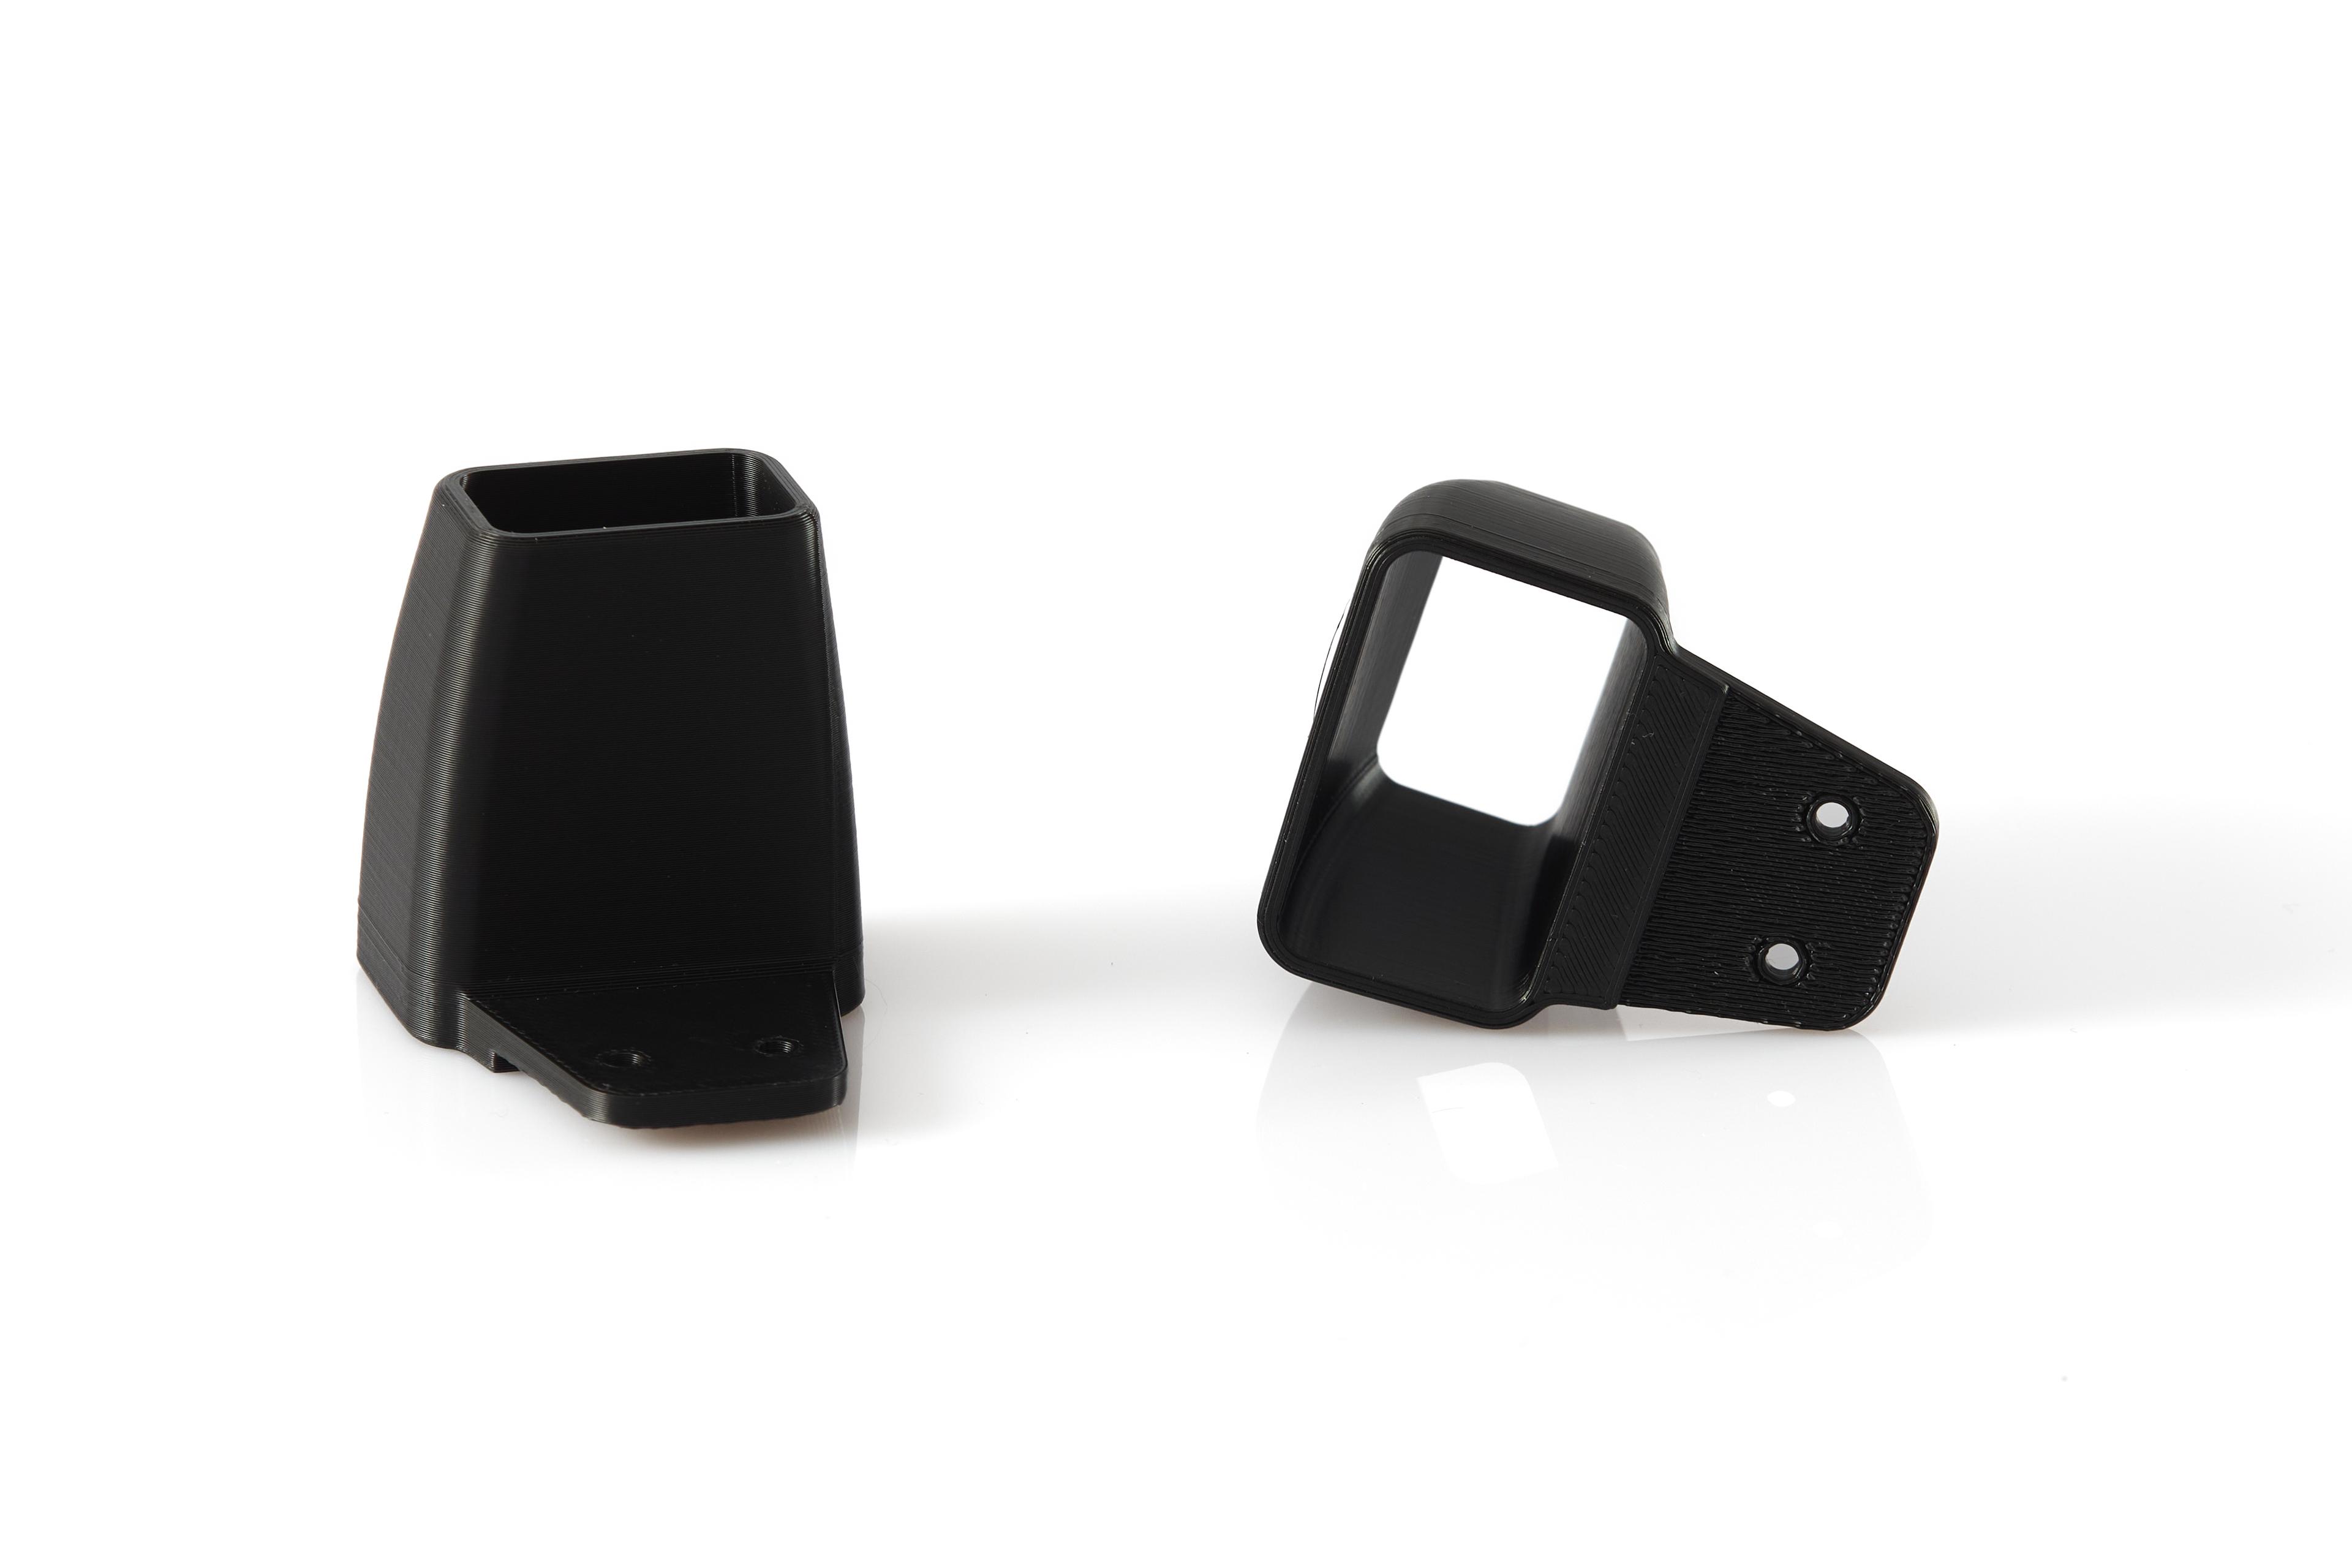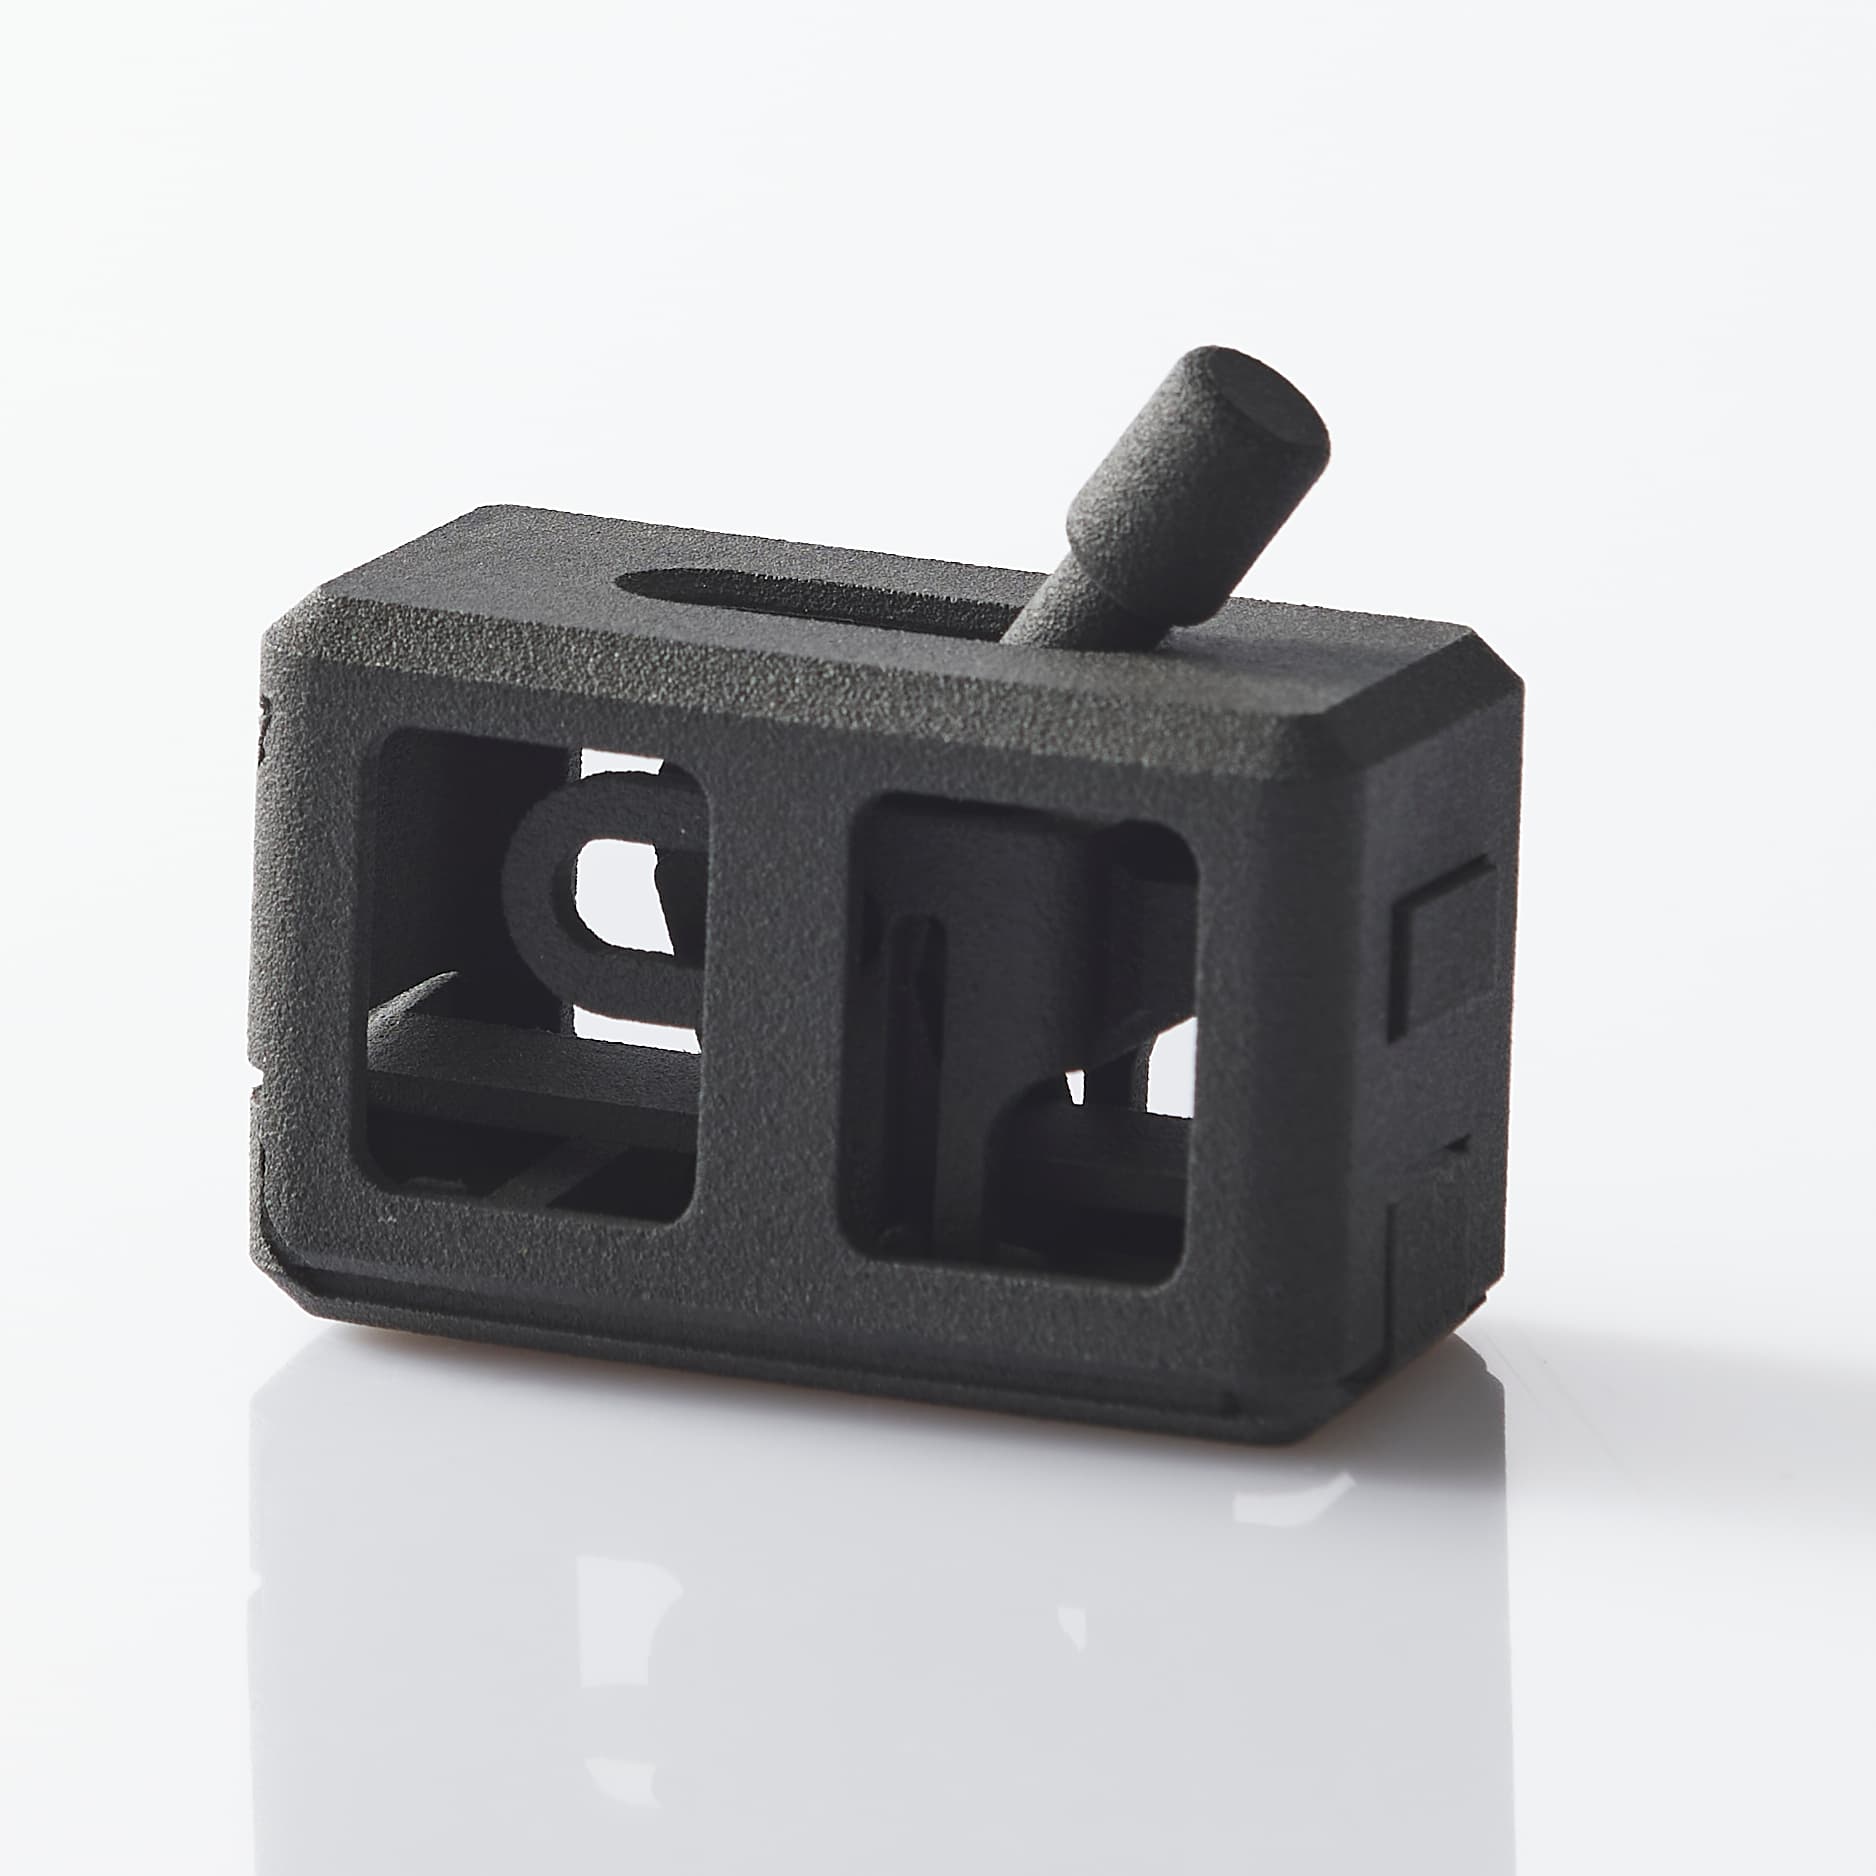
Un pezzo stampato in FDM nasce da filamento fuso depositato uno strato sopra l'altro. Il risultato è una superficie con righe orizzontali ben riconoscibili, più evidenti sulle pareti inclinate e sulle forme curve. Per un'attrezzatura o una dima spesso non sono un problema. Per un prototipo estetico, una cover o un pezzo da presentare a un cliente, invece, le linee di strato sono la prima cosa che si nota.
La strada più usata per attenuarle è una sequenza di tre passaggi: carteggiatura, primer e vernice di finitura. Vediamo come funziona, su quali materiali rende meglio e cosa conviene prevedere già in fase di progetto.
Da dove vengono le linee di strato
Ogni strato ha un bordo arrotondato, perché il filamento esce dall'ugello come un cordone. Accostando molti cordoni si forma una leggera ondulazione sulle pareti verticali. Sulle superfici inclinate si aggiunge l'effetto a gradini: ogni strato è un po' spostato rispetto al precedente e la pendenza viene approssimata da tanti piccoli scalini.
Due fattori pesano più di altri:
- Altezza dello strato: strati più bassi rendono i gradini più piccoli, ma allungano la stampa.
- Orientamento del pezzo: una faccia verticale mostra solo l'ondulazione dei cordoni, una faccia poco inclinata mostra gradini larghi e molto visibili.
Una buona finitura parte quindi da una buona stampa. Il lavoro di carteggiatura sarà tanto più breve quanto più le superfici in vista sono orientate bene.
Primo passo: la carteggiatura
La carteggiatura toglie le creste degli strati e i piccoli difetti, come i segni lasciati dai supporti o la cucitura, cioè il punto in cui ogni strato inizia e finisce. Si lavora con grane progressive, dalla più grossa alla più fine, senza saltare passaggi: ogni grana deve cancellare i graffi di quella precedente.
Alcune regole pratiche:
- Meglio ad acqua: l'attrito scalda la plastica. Con i materiali che si ammorbidiscono a temperature basse, come il PLA, la carta asciutta tende a impastarsi e a rigare la superficie.
- Attenzione a spigoli e dettagli: smussi, testi in rilievo e nervature sottili si consumano in fretta. Vanno protetti o lavorati con cura.
- Pareti sottili: se lo spessore è ridotto, togliere materiale può scoprire il riempimento interno.
Secondo passo: il primer riempitivo
La sola carteggiatura raramente basta a far sparire del tutto i gradini. Il primer riempitivo è una base densa che si deposita nelle piccole valli tra uno strato e l'altro. Dopo l'asciugatura si carteggia di nuovo con grana fine, così restano piene solo le cavità. Spesso servono più mani alternate a carteggiature leggere, finché la superficie è uniforme.
Il primer ha anche un secondo compito: crea uno strato su cui la vernice finale aderisce in modo più omogeneo e rende visibili i difetti residui, che sul pezzo grezzo si confondono con il colore del filamento.
Terzo passo: la vernice di finitura
Sul primer si applica la vernice nel colore scelto. Si può puntare a un effetto opaco, satinato o lucido. Più la finitura è lucida, più mette in evidenza le imperfezioni rimaste: per una superficie lucida serve un lavoro di preparazione più accurato.
Per i pezzi destinati all'esterno si può aggiungere un trattamento protettivo anti-UV, trasparente o colorato, che limita scolorimento e ingiallimento nel tempo. Trovi queste lavorazioni nella pagina dedicata alla finitura dei pezzi stampati in 3D.
Carteggiatura e vernice cambiano le quote: il materiale tolto e quello aggiunto vanno considerati su fori, incastri e accoppiamenti.
Superfici funzionali: cosa non va rifinito
La finitura modifica le dimensioni, anche se di poco. Per questo conviene indicare con chiarezza quali zone non vanno toccate:
- fori di precisione e sedi per cuscinetti o perni;
- sedi di inserti filettati;
- superfici di accoppiamento tra due pezzi;
- facce di appoggio che devono restare piane.
Queste zone si proteggono con mascheratura durante la verniciatura, oppure si ripassano dopo. Un disegno o uno schizzo con le facce estetiche evidenziate evita fraintendimenti.
Quali materiali FDM si rifiniscono meglio
Non tutti i filamenti reagiscono allo stesso modo:
- PLA: si carteggia bene se si lavora ad acqua e senza forzare, e accetta primer e vernici senza particolari problemi.
- ABS e ASA: si carteggiano bene e sono adatti ai pezzi da verniciare. L'ASA è la scelta tipica per i componenti da esterno.
- PETG e PCTG: sono più tenaci e tendono a sfilacciarsi sotto la carta. Si rifiniscono, ma con più pazienza.
- Caricati con fibra (PLA-CF, PETG-CF, PA6-CF e simili): hanno già una superficie opaca che attenua visivamente le linee. Spesso si usano così come escono dalla stampa.
- PP e TPU: il polipropilene ha una superficie su cui le vernici aderiscono con difficoltà, il TPU è flessibile e non si presta alla carteggiatura. In genere non si verniciano.
Quando conviene un'altra tecnologia
Se il pezzo deve essere liscio su tutta la superficie e le dimensioni lo permettono, vale la pena confrontare l'FDM con la stampa in resina MSLA, che parte già da una superficie molto più fine. Se invece contano soprattutto le dimensioni del pezzo e la scelta del filamento tecnico, l'FDM con una buona finitura resta una soluzione efficace. Le caratteristiche della tecnologia sono riassunte nella pagina sulla stampa 3D FDM.
Cosa indicare quando ordini
- quali facce sono estetiche e quali funzionali;
- il livello di finitura atteso: solo carteggiato, con primer, verniciato;
- colore ed effetto: opaco, satinato o lucido;
- se il pezzo starà all'esterno.
Con queste informazioni si può scegliere anche l'orientamento di stampa più adatto alla finitura. Carica il tuo file nel preventivatore online e specifica nelle note le superfici da rifinire.
Domande frequenti
Da sola le riduce molto, ma per una superficie uniforme di solito serve anche il primer riempitivo, alternato a carteggiature leggere, prima della vernice finale.
Sì, di poco: la carteggiatura toglie materiale e primer e vernice lo aggiungono. Fori di precisione, sedi e superfici di accoppiamento vanno indicati per essere protetti o ripassati.
No. PLA, ABS e ASA si rifiniscono bene, PETG e PCTG richiedono più lavoro, mentre PP e TPU in genere non si verniciano per la scarsa adesione e la flessibilità.