Ogni pezzo stampato in 3D nasce come una pila di strati sottili. Lo spessore di ciascuno strato si chiama altezza dello strato ed è uno dei parametri che incidono di più sull'aspetto finale del pezzo, sul livello di dettaglio verticale e sul tempo macchina. Non è però un parametro che si sceglie allo stesso modo in tutte le tecnologie. In FDM si regola caso per caso, in MSLA dipende dal profilo della resina, in SLS è legato al materiale e alla macchina. Capire come funziona aiuta a progettare meglio e a sapere cosa aspettarsi dal pezzo.
Cosa cambia con l'altezza dello strato
Il primo effetto è visivo. Su una superficie inclinata o curva ogni strato sporge leggermente rispetto al successivo e si forma il cosiddetto effetto scalino. Più lo strato è alto, più gli scalini sono evidenti. Strati più bassi rendono le curve più morbide, ma aumentano il numero di passaggi e quindi il tempo di stampa.
L'effetto non è uguale su tutte le superfici:
- Pareti verticali: gli strati sono allineati uno sopra l'altro e lo scalino non si vede.
- Superfici piane orizzontali: coincidono con un singolo strato e restano piatte.
- Superfici quasi orizzontali e curve dolci: qui lo scalino è più visibile, perché ogni strato si allarga molto rispetto al precedente. Le cupole e i raccordi molto aperti sono i casi tipici.
Il secondo effetto riguarda le quote in altezza. La macchina può costruire solo un numero intero di strati, quindi un dettaglio verticale più sottile di uno strato rischia di sparire o di essere arrotondato al valore più vicino. Gradini molto bassi, testi con rilievo minimo e smussi piccoli sono i primi a risentirne.
L'altezza dello strato agisce soprattutto in verticale: per questo l'orientamento del pezzo conta quanto il parametro stesso.
FDM: un parametro da scegliere pezzo per pezzo
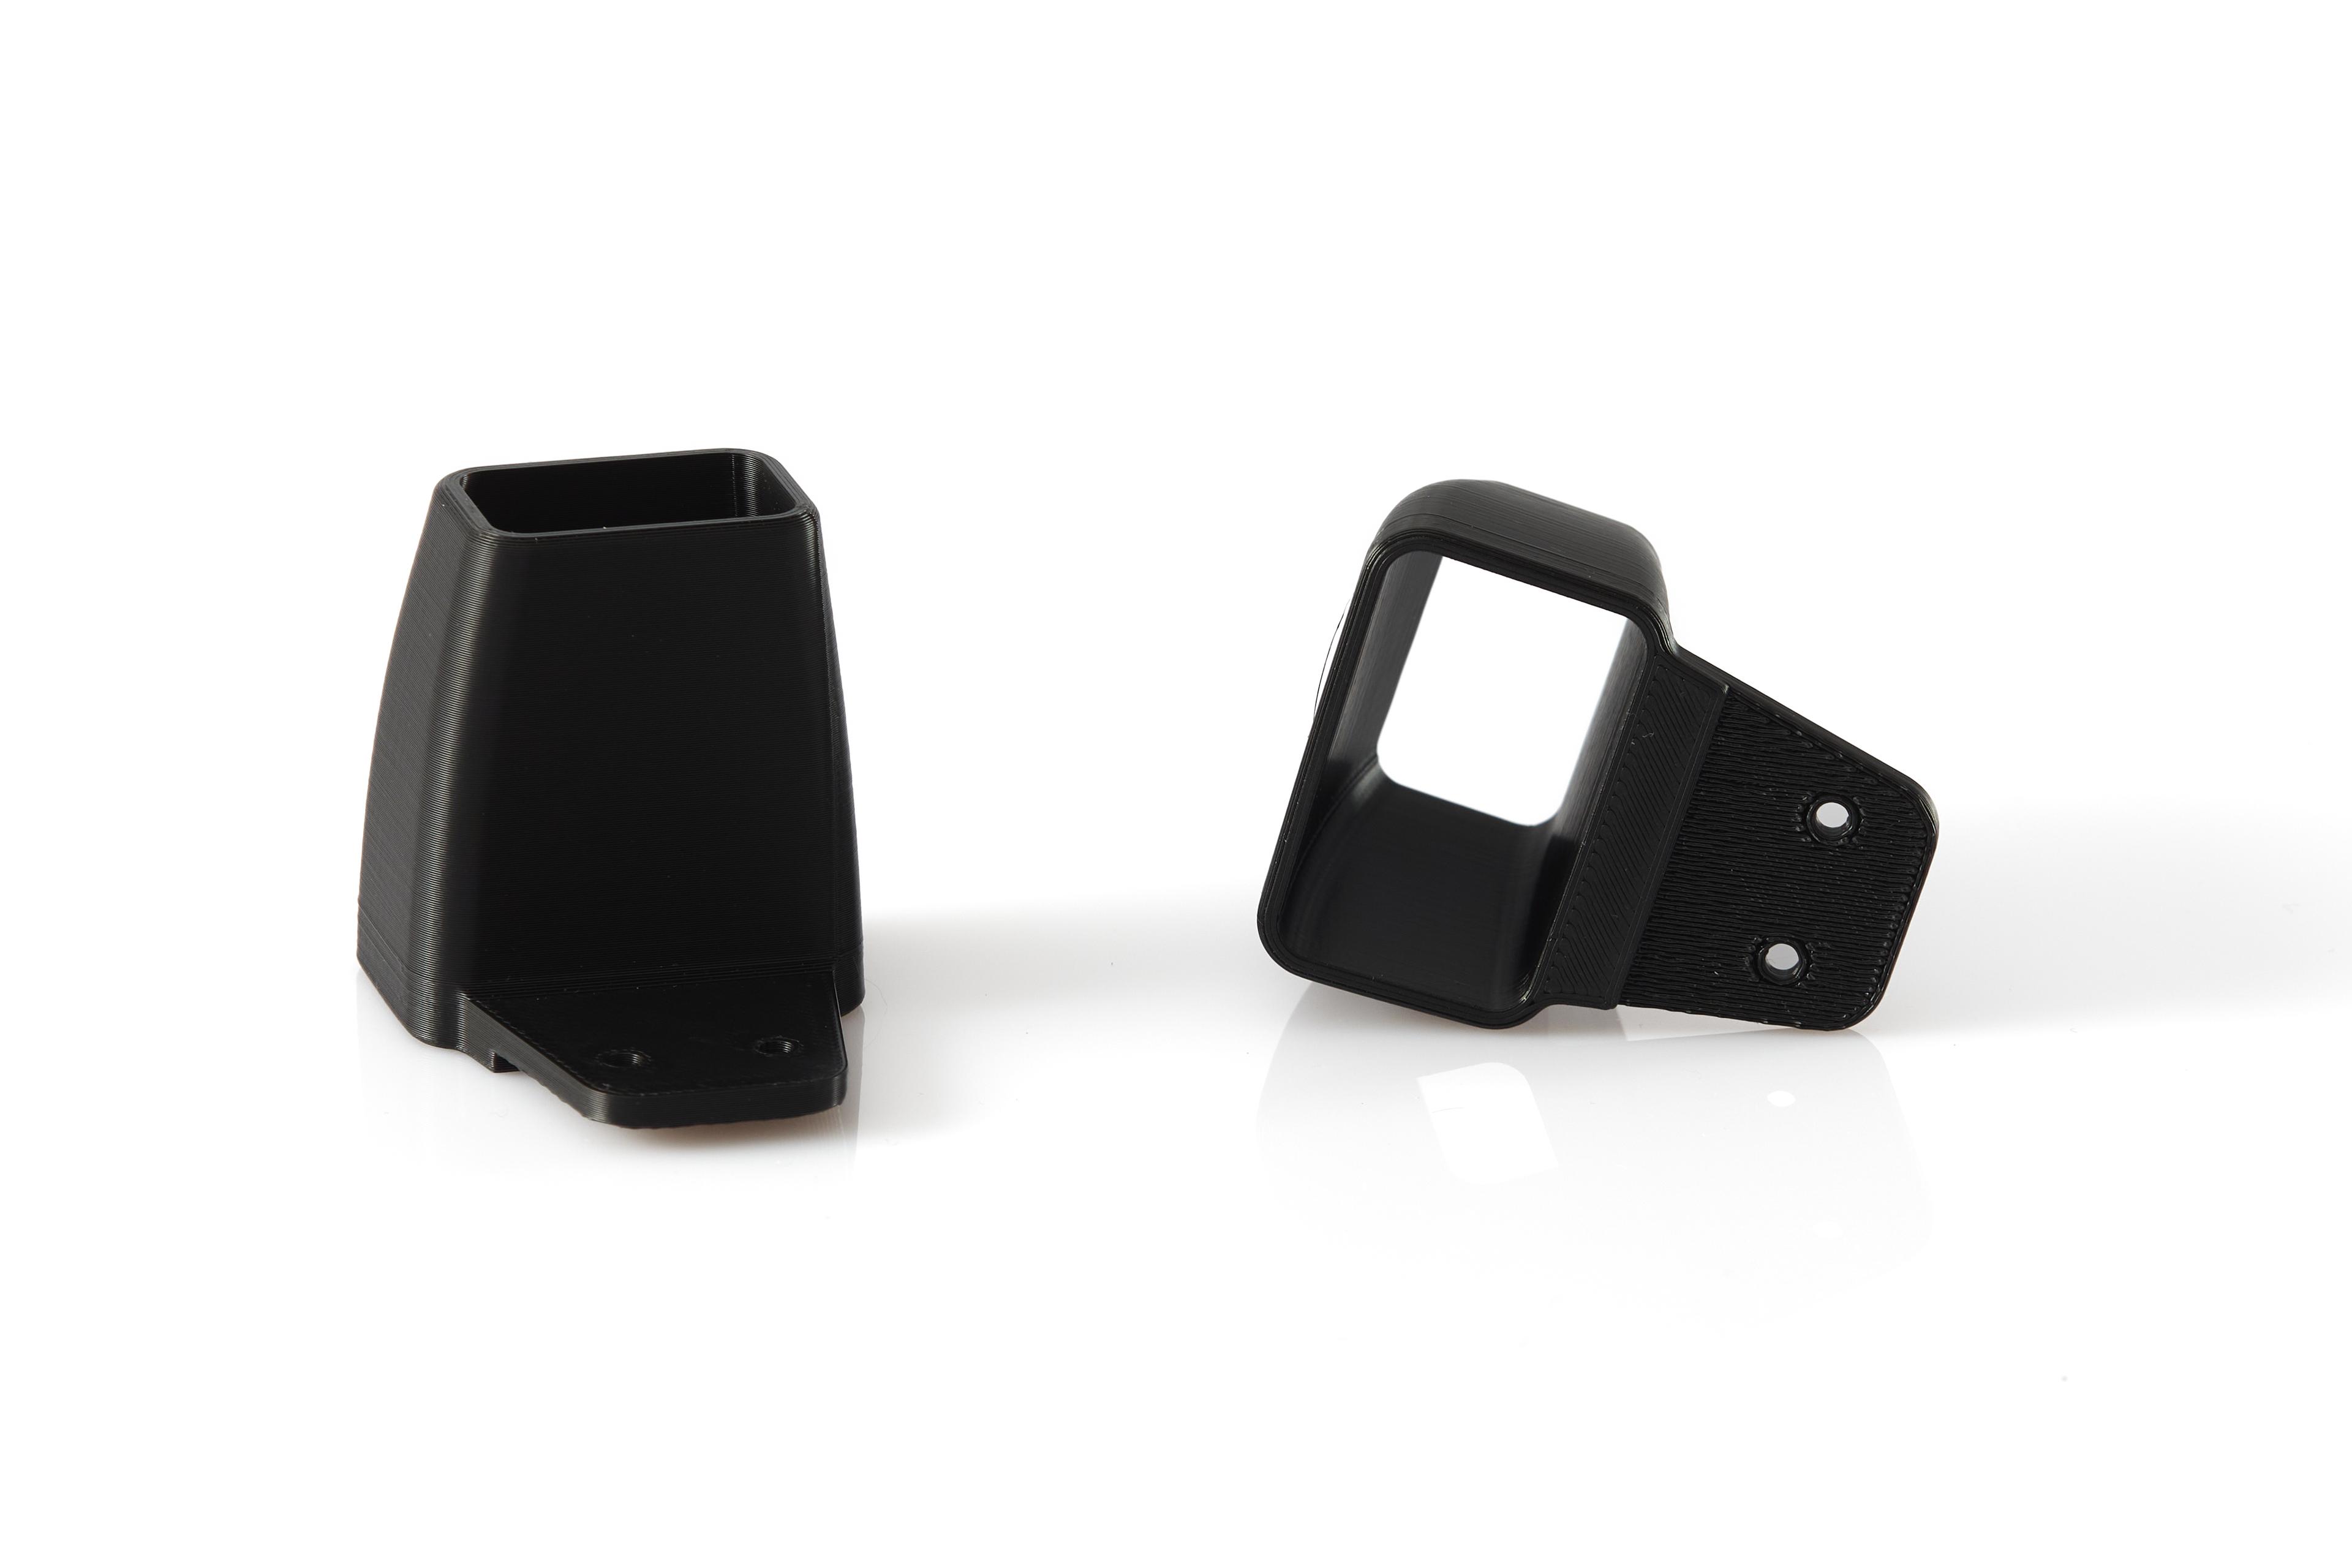
Nella stampa a filamento lo strato è il cordone di materiale depositato dall'ugello. La sua altezza è limitata dal diametro dell'ugello e si sceglie nello slicer in base al pezzo. Strati più bassi danno superfici curve più pulite e dettagli verticali più fini; strati più alti riducono il tempo di stampa e vanno bene per pezzi grandi o per attrezzature dove l'estetica conta poco.
Lo slicer permette anche di usare un'altezza variabile nello stesso pezzo: strati più fini solo dove la geometria è curva o ricca di dettagli, strati più alti nelle zone dritte. È un compromesso utile su pezzi alti con poche zone critiche.
In FDM gli strati sono anche il punto più debole del pezzo, perché l'adesione tra uno strato e l'altro è inferiore alla resistenza del materiale lungo il filo. Per questo, quando si orienta un pezzo FDM, bisogna pensare insieme alla superficie e alla direzione dei carichi. Trovi materiali e formati disponibili nella pagina stampa 3D FDM.
MSLA: strati fini e tempo legato all'altezza
Nella stampa a resina ogni strato viene polimerizzato tutto insieme, esponendo alla luce l'intera sezione attraverso uno schermo. Per questo il tempo di stampa dipende soprattutto da quanto è alto il pezzo nella vasca e dal numero di strati, molto meno da quanti pezzi stanno sul piano o da quanto sono larghi.
Gli strati della resina sono in genere fini e l'effetto scalino è contenuto. Si nota ancora sulle superfici quasi orizzontali, ma molto meno che in FDM. È la ragione per cui la tecnologia MSLA si sceglie per pezzi piccoli con pareti sottili, testi minuti e superfici lisce.
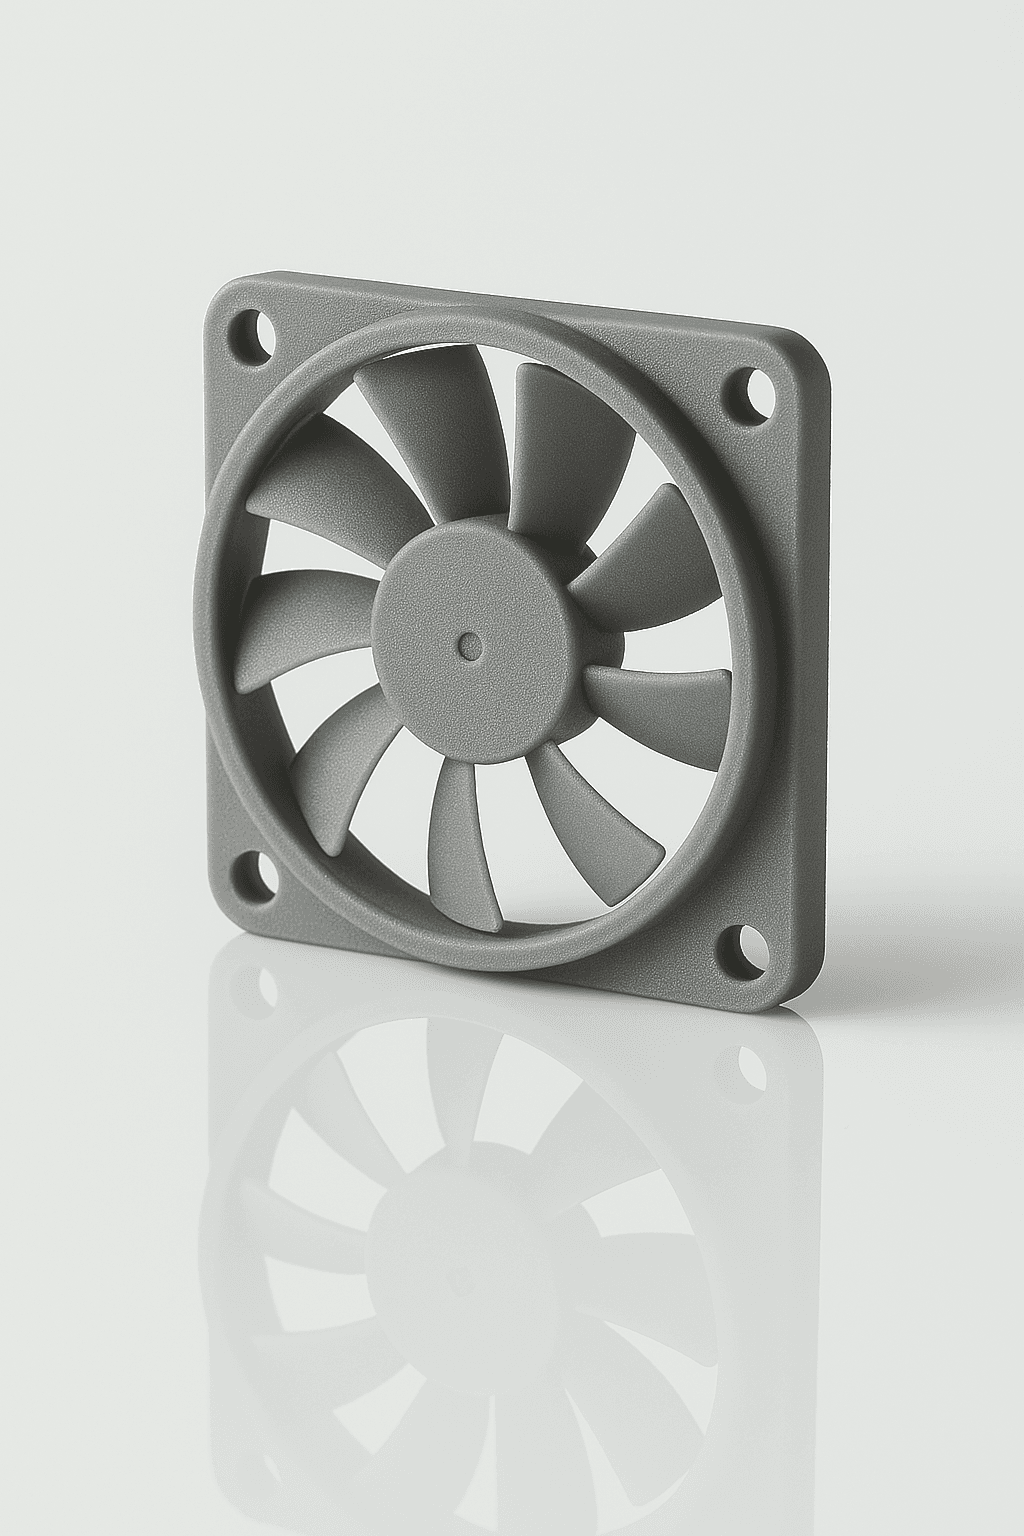
In MSLA il dettaglio sul piano orizzontale dipende dalla risoluzione dello schermo, quello in verticale dall'altezza dello strato. Orientare il pezzo inclinato nella vasca, come si fa di solito per gestire i supporti, distribuisce i dettagli tra le due direzioni.
SLS: strati di polvere e superficie granulosa
Nella sinterizzazione la macchina stende uno strato di polvere e fonde solo le zone che appartengono alla sezione del pezzo, poi abbassa il piano e ripete. L'altezza dello strato è legata al materiale e al profilo di stampa, non si cambia pezzo per pezzo come in FDM.
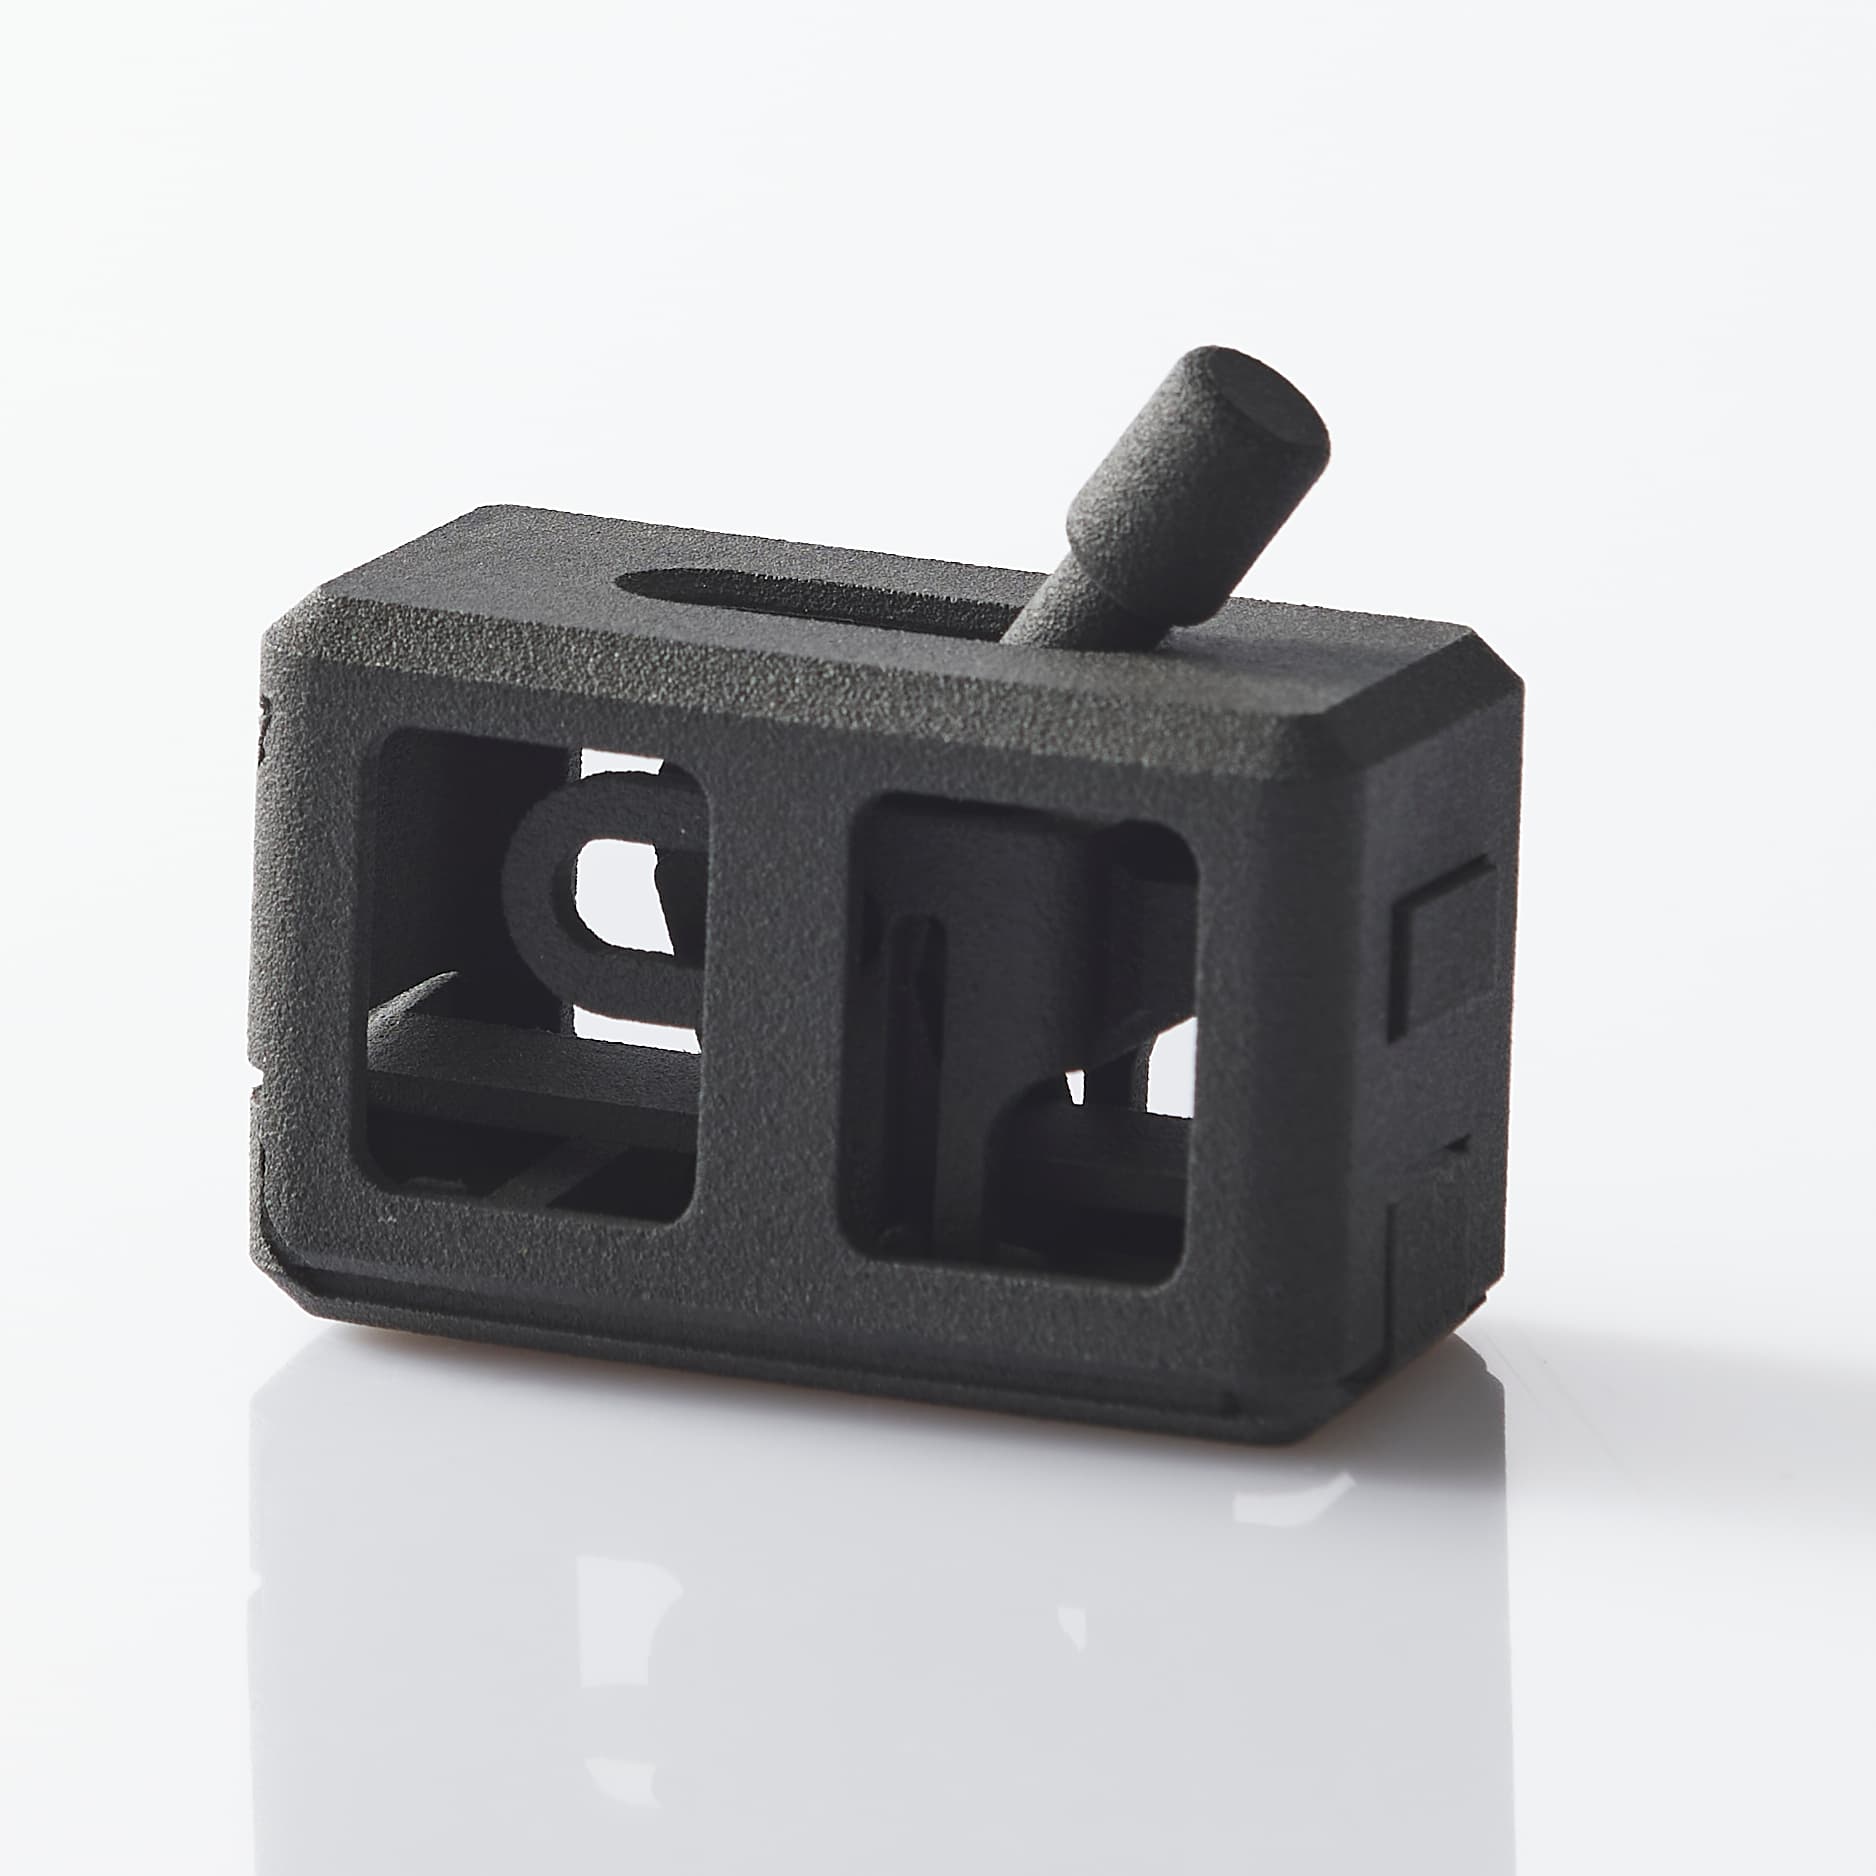
Nei pezzi SLS l'effetto scalino esiste, ma resta poco evidente perché la superficie è opaca e leggermente granulosa: la texture della polvere prevale sugli strati. In compenso non servono supporti e il pezzo si può orientare liberamente nel volume di stampa, scegliendo la posizione che mette le superfici curve più importanti in verticale.
Come progettare tenendo conto degli strati
- Metti in verticale le superfici curve che contano. Un raccordo estetico disteso in orizzontale mostrerà gli scalini; lo stesso raccordo in verticale risulterà più pulito.
- Evita dettagli verticali troppo bassi. Gradini, rilievi e smussi devono essere più alti di qualche strato per essere riprodotti in modo riconoscibile.
- Segnala le superfici a vista. Se indichi nell'ordine quali facce sono estetiche, si può scegliere l'orientamento che le favorisce.
- Distingui pezzi estetici e funzionali. Su una dima o un supporto interno strati più alti sono spesso accettabili; su un pezzo da esposizione no.
- Considera la finitura. Sabbiatura e levigatura attenuano l'effetto scalino quando la superficie deve risultare uniforme. Le lavorazioni disponibili sono descritte nella pagina finiture.
In sintesi
L'altezza dello strato decide quanto si vedono gli scalini sulle curve e quanto fini possono essere i dettagli in verticale. In FDM è un parametro da scegliere pezzo per pezzo, in MSLA gli strati sono fini e il tempo dipende soprattutto dall'altezza del pezzo, in SLS la superficie granulosa rende gli strati poco visibili. In tutti i casi l'orientamento è la leva principale per ottenere il risultato giusto.
Se hai un file pronto, caricalo nel preventivatore online e indica nelle note quali superfici sono a vista: ti aiutiamo a scegliere tecnologia e orientamento.
Domande frequenti
Danno curve più morbide e dettagli verticali più fini, ma allungano il tempo di stampa. Su pareti verticali e superfici piane il vantaggio è minimo, quindi conviene usarli solo dove servono.
Si vede sulle superfici quasi orizzontali e sulle curve dolci, dove ogni strato sporge rispetto al precedente. Sulle pareti verticali gli strati sono allineati e sulle facce piane orizzontali non ci sono gradini.
In FDM l'altezza si sceglie pezzo per pezzo, anche variabile nello stesso pezzo. In MSLA e SLS dipende dal profilo di materiale e macchina. È più utile indicare quali superfici sono a vista: si sceglie poi orientamento e parametri adatti.