Quando un pezzo in FDM deve essere rigido, leggero e reggere il calore, la scelta finisce spesso su un nylon caricato con fibra di carbonio. Nel nostro catalogo ce ne sono due: PA6-CF e PA12-CF. Sembrano simili, ma si comportano in modo diverso, soprattutto con la temperatura e con l'umidità. Qui vediamo le differenze con i numeri della scheda tecnica del produttore e qualche criterio pratico per scegliere.
Da dove vengono i numeri
I valori citati sono quelli della scheda tecnica ufficiale di Polymaker per i prodotti di riferimento Fiberon PA6-CF20 e Fiberon PA12-CF10. Sono misurati su provini secondo norme ISO, in condizioni controllate. Un pezzo reale dipende anche da geometria, orientamento e parametri di stampa: usate questi dati per confrontare i due materiali, non come garanzia sul singolo pezzo.
Rigidità: il PA6-CF è nettamente più rigido
La fibra di carbonio serve soprattutto ad aumentare la rigidità. Nel PA6-CF20 la carica è più alta e la differenza si vede:
- Modulo a trazione (XY, secco): 8637 MPa per il PA6-CF, 3311 MPa per il PA12-CF.
- Resistenza a trazione (XY, secco): 109 MPa contro 77,4 MPa.
- Resistenza a flessione (XY, secco): 161 MPa contro 112 MPa.
Per staffe, bracci, dime e supporti che non devono flettere sotto carico, il PA6-CF è il candidato naturale. Il PA12-CF resta comunque un materiale tecnico, più rigido di un nylon non caricato, ma lascia al pezzo un po' più di cedevolezza.
Calore: il PA6-CF regge temperature più alte
La temperatura di inflessione sotto carico (HDT) dice fino a che punto il pezzo resta in forma quando si scalda. Secondo la scheda Polymaker:
- HDT a 1,8 MPa: 173 °C per il PA6-CF, 105 °C per il PA12-CF.
- HDT a 0,45 MPa: 215 °C contro 131 °C.
Se il pezzo lavora vicino a un motore, a una lampada, a un forno o in un vano chiuso che si scalda, il PA6-CF offre più margine. Per applicazioni a temperatura ambiente o poco sopra, il PA12-CF è più che sufficiente.
Umidità: qui vince il PA12-CF
Tutti i nylon assorbono acqua dall'aria, ma non nella stessa misura. La scheda indica un assorbimento di umidità all'equilibrio del 3,3 % per il PA6-CF e dell'1,5 % per il PA12-CF.
L'acqua assorbita cambia le proprietà. Il PA6-CF, da umido, scende a 55 MPa di resistenza a trazione (XY) rispetto ai 109 MPa da secco, mentre diventa più tenace: la resilienza Charpy con intaglio passa da 11,0 a 35,6 kJ/m². Il PA12-CF varia molto meno: da 77,4 MPa secco a 71,7 MPa umido.
Il PA6-CF dà il massimo da secco; il PA12-CF è più stabile quando l'ambiente è umido o variabile.
Per un pezzo che vive all'esterno, in un locale umido o a contatto con acqua, la stabilità del PA12-CF conta spesso più della rigidità massima. L'umidità influisce anche sulle dimensioni: un materiale che assorbe meno acqua cambia meno nel tempo, cosa utile per accoppiamenti e incastri.
Attenzione all'asse Z
In FDM i pezzi sono più deboli tra uno strato e l'altro, e con le fibre l'effetto si sente. Per il PA6-CF la resistenza a trazione passa da 109 MPa in XY a 54 MPa in Z; il modulo da 8637 a 3760 MPa. Per il PA12-CF da 77,4 a 52,2 MPa. In pratica:
- orientate il pezzo in modo che i carichi principali stiano nel piano degli strati;
- evitate che forze di trazione o flessione aprano gli strati, per esempio su ganci o linguette in verticale;
- se il pezzo non si può orientare bene, valutate un'altra tecnologia, come la SLS, in cui la differenza tra le direzioni è più contenuta.
Come si presentano e come si lavorano
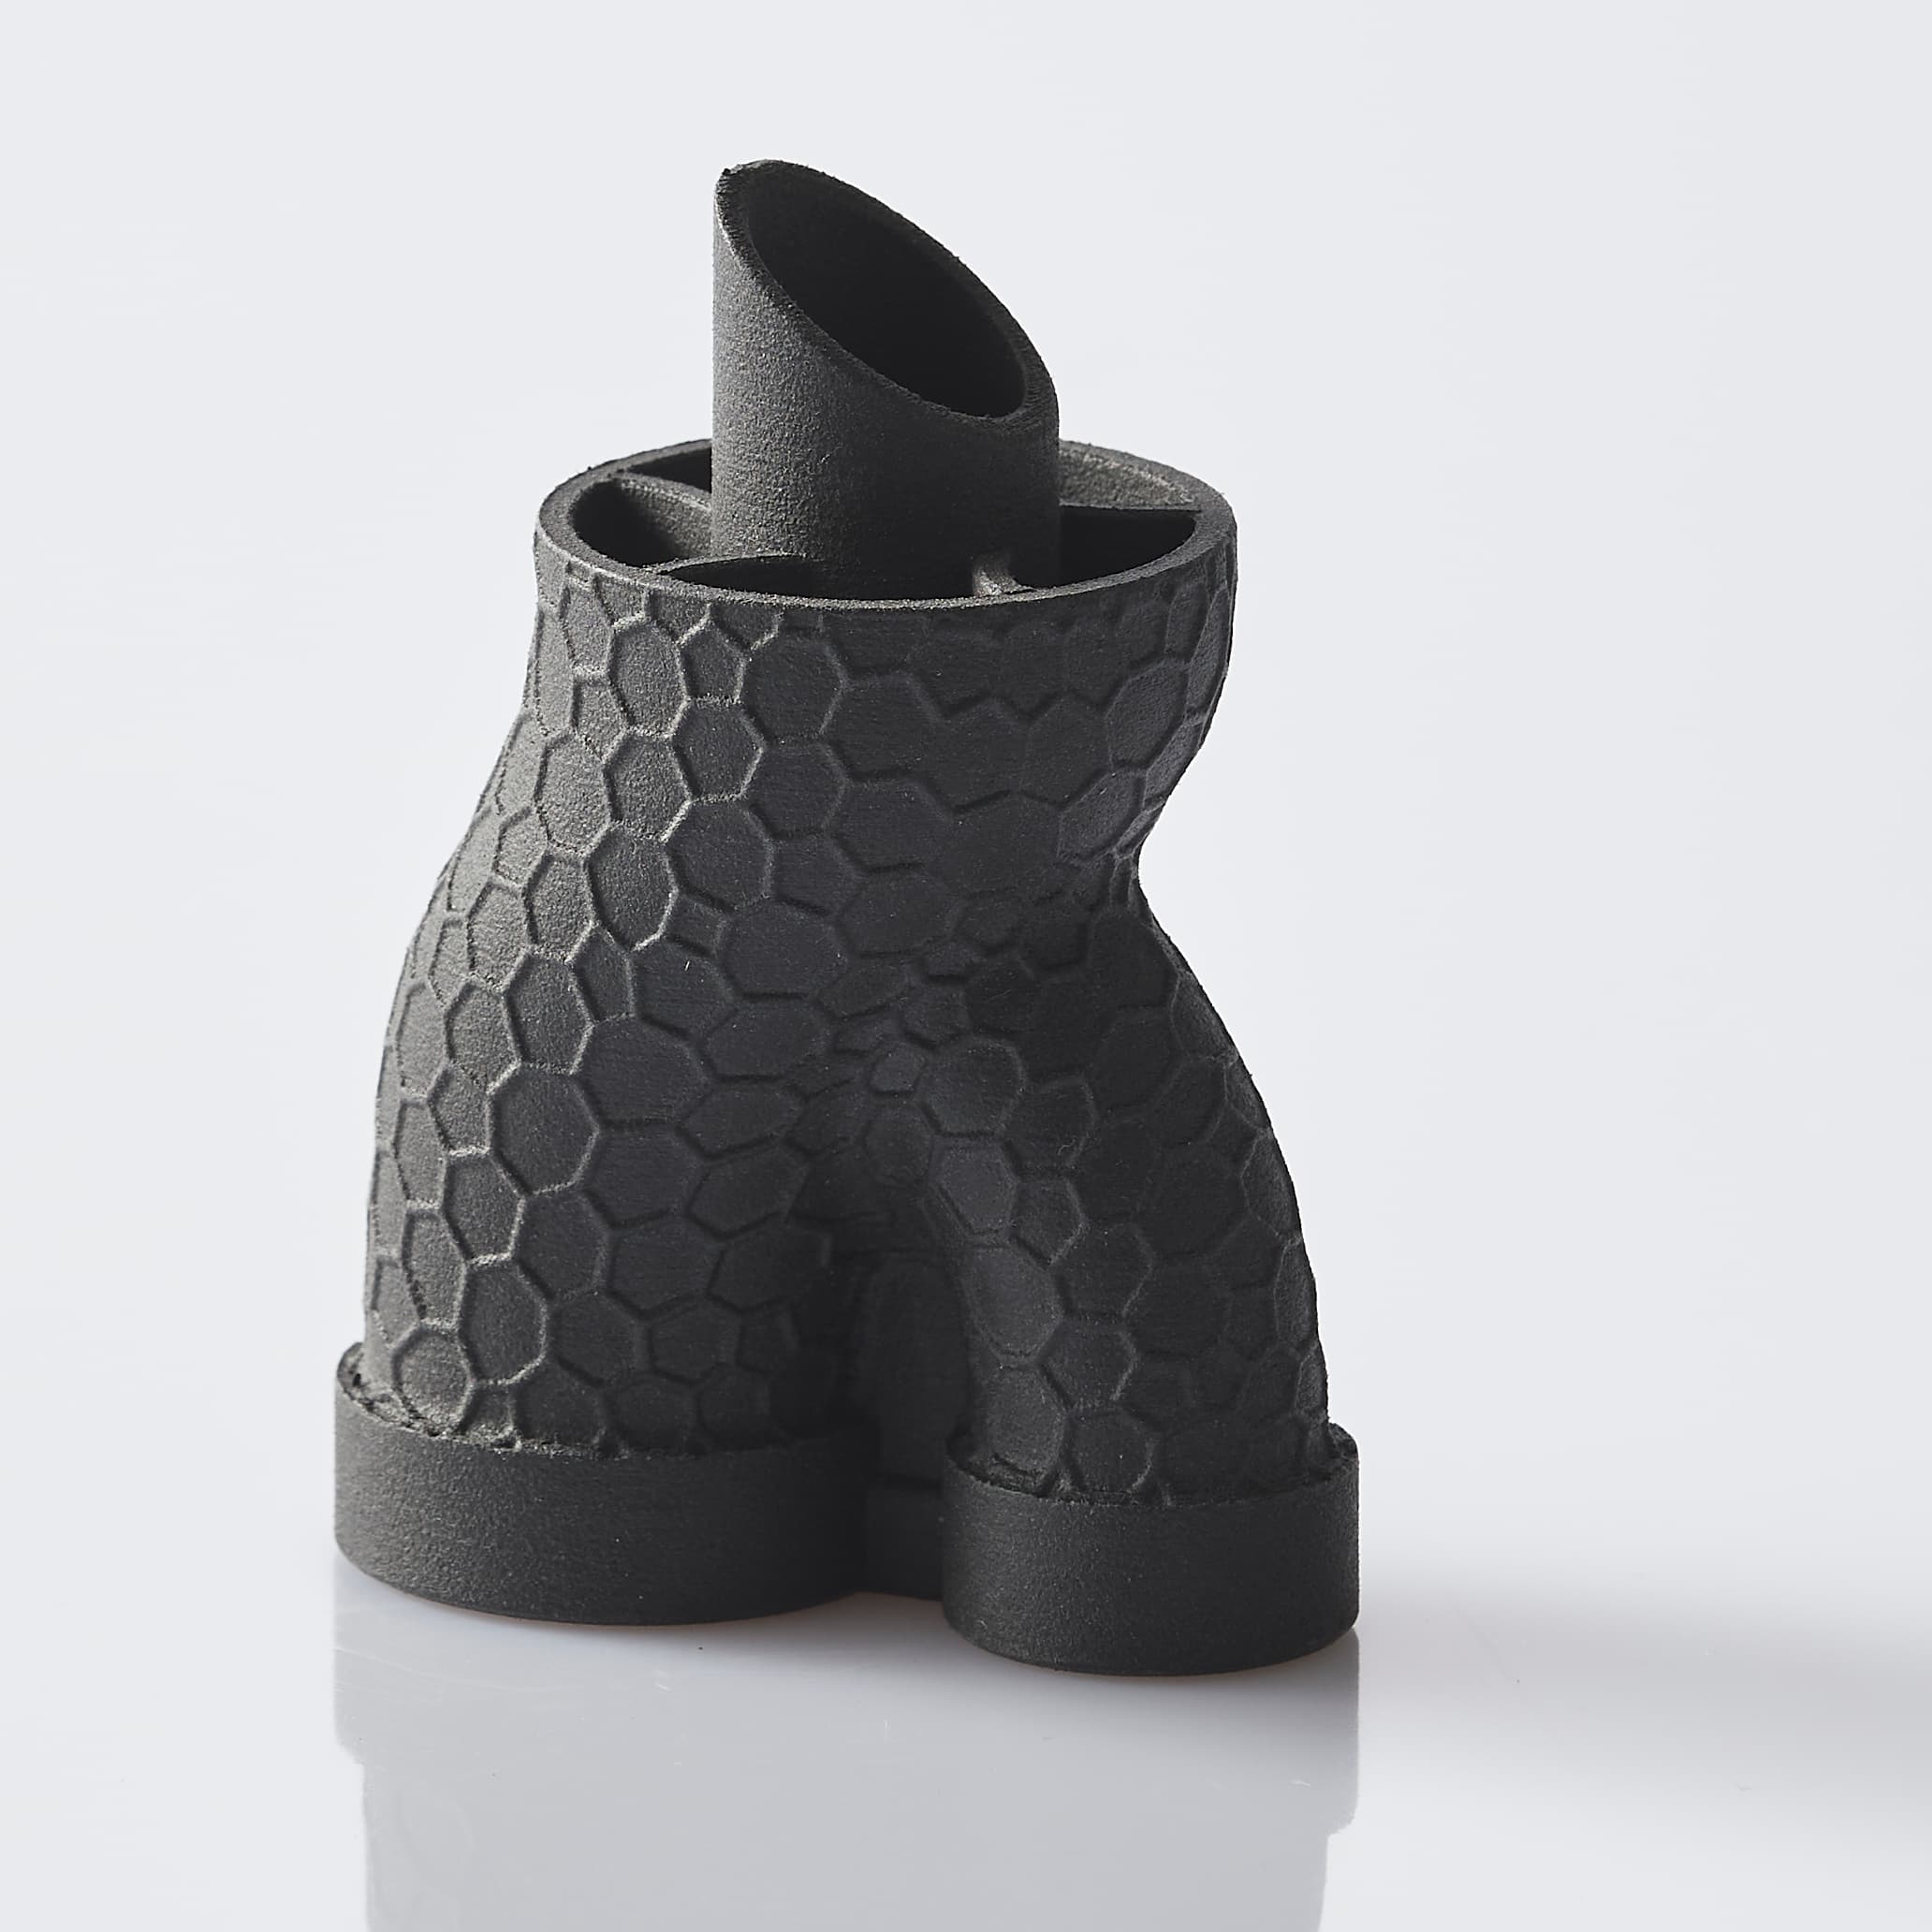
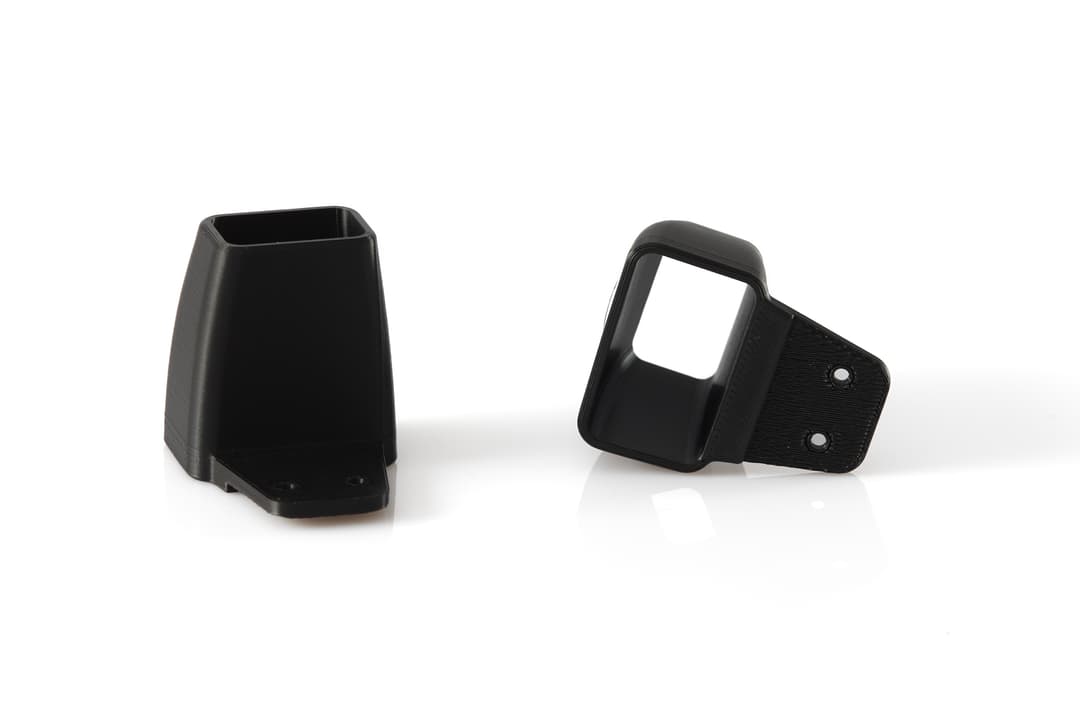
Entrambi hanno un aspetto nero opaco, con una superficie che nasconde bene le linee di strato. La fibra di carbonio è abrasiva: richiede ugelli temprati e un filamento ben essiccato prima della stampa, perché il nylon umido stampa male. Sono materiali leggeri: la scheda indica una densità di 1,17 g/cm³ per il PA6-CF e 1,06 g/cm³ per il PA12-CF. Nessuno dei due è autoestinguente: la classe di infiammabilità dichiarata è UL 94 HB.
Quale scegliere
PA6-CF se…
- serve la massima rigidità possibile in FDM;
- il pezzo lavora a temperature elevate;
- l'ambiente è asciutto o controllato.
PA12-CF se…
- il pezzo sta in ambienti umidi, all'aperto o vicino all'acqua;
- servono dimensioni stabili nel tempo;
- basta una rigidità buona, senza arrivare al massimo.
Le alternative
Se si preferisce una carica in fibra di vetro invece che di carbonio, c'è il PA6-GF25. Se conta soprattutto la resistenza chimica, si può valutare il PAHT-CF, per cui il produttore dichiara una resistenza chimica superiore alla maggior parte dei nylon. Se il pezzo è difficile da orientare bene in FDM, il PA12 in SLS è un'alternativa meno sensibile alla direzione degli strati. Per orientarvi tra le opzioni potete usare il consulente materiali o leggere la pagina sulla stampa FDM.
Prossimo passo
Avete già il file? Caricatelo nel preventivatore online, scegliete PA6-CF o PA12-CF e confrontate le due opzioni sullo stesso pezzo.
Domande frequenti
Da secco sì: secondo la scheda Polymaker dei prodotti di riferimento ha resistenza a trazione XY di 109 MPa contro 77,4 MPa e un modulo molto più alto. Da umido però la sua resistenza scende a 55 MPa, mentre il PA12-CF resta a 71,7 MPa.
Il PA6-CF: la scheda del produttore indica un HDT a 1,8 MPa di 173 °C, contro 105 °C del PA12-CF.
Di solito il PA12-CF, perché assorbe meno umidità (1,5 % contro 3,3 % all'equilibrio) e le sue proprietà cambiano meno tra secco e umido.