Una superficie SLS non è un difetto da eliminare a prescindere: è il risultato prevedibile di un processo a letto di polvere e può essere adeguata a molti componenti funzionali già allo stato grezzo. Questa guida rugosità superfici SLS chiarisce quali parametri valutare, quali valori aspettarsi e quando una finitura aggiuntiva porta un vantaggio tecnico reale.
Per chi progetta un prototipo funzionale, una piccola serie o un componente destinato all’uso finale, la domanda corretta non è “quanto è liscia una stampa SLS?”. È: quale rugosità serve a quella funzione, su quella geometria, con quel materiale e quel processo di post-processing?
Cosa determina la rugosità di una superficie SLS
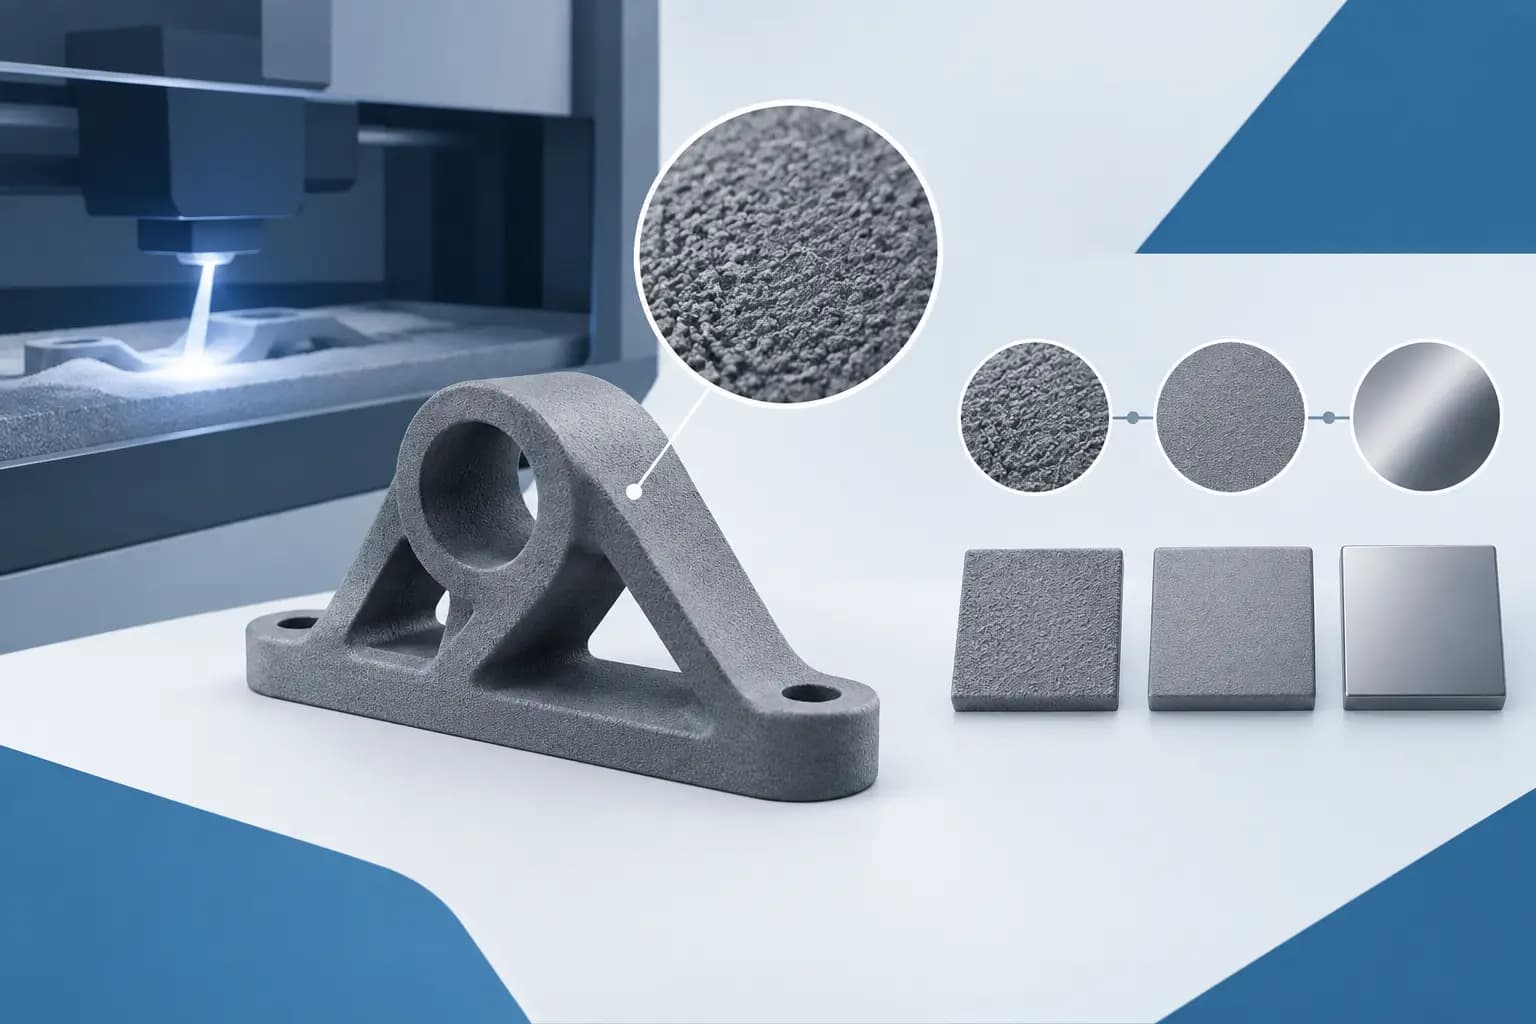
Nella sinterizzazione laser selettiva, il laser fonde in modo localizzato strati successivi di polvere polimerica. Nel caso tipico del PA12, una parte delle particelle rimane parzialmente visibile sulla pelle esterna del pezzo. Ne risulta una finitura opaca, leggermente granulosa al tatto, molto diversa dalla superficie di un pezzo fresato o stampato a iniezione con stampo lucidato.
La rugosità effettiva non dipende soltanto dalla macchina. Intervengono spessore dello strato, distribuzione granulometrica della polvere, parametri di esposizione, temperatura del letto, strategia di scansione e gestione del raffreddamento. Anche la geometria conta: superfici inclinate, cavità profonde, spigoli sottili e dettagli molto piccoli possono presentare un aspetto differente rispetto a pareti piane e verticali.
L’orientamento in camera è uno dei fattori più rilevanti. Una stessa parte può avere facce laterali più uniformi e superfici rivolte verso l’alto o verso il basso con una tessitura più percepibile. Non esiste quindi un unico valore di rugosità valido per l’intero componente: una specifica tecnica deve indicare la zona funzionale, la direzione di misura e la finitura richiesta.
Ra, Rz e altri parametri: come leggere una specifica
La rugosità viene spesso sintetizzata con il parametro Ra, cioè la deviazione media del profilo rispetto alla linea media. È utile perché semplice da confrontare, ma non descrive completamente la topografia di una superficie SLS. Due superfici con Ra simile possono avere picchi, valli e distribuzioni del profilo molto diverse.
Rz, che considera l’altezza caratteristica tra picchi e valli del profilo, può essere più indicativo quando sono presenti asperità localizzate. Per superfici con funzione di tenuta, scorrimento o accoppiamento, può essere utile definire anche il metodo di misura, il tratto di campionamento e la norma di riferimento, oggi generalmente riconducibile alla serie ISO 21920.
Come ordine di grandezza, un pezzo in PA12 SLS depolverato ma non rifinito può presentare valori Ra nell’area di circa 8-15 µm. Il dato va trattato come riferimento di processo, non come garanzia universale: materiale, orientamento, area della parte e lotto produttivo possono spostare il risultato. Se un requisito contrattuale richiede un valore massimo di Ra, è necessario concordarlo sulla specifica superficie e validarlo con campione o provino.
La rugosità, inoltre, non coincide con la precisione dimensionale. Un componente può rispettare le quote principali e avere una superficie non idonea a una sede di tenuta. Al contrario, una superficie leggermente ruvida può essere perfettamente adatta a un guscio tecnico, a un supporto, a una maschera di assemblaggio o a un componente ergonomico.
Guida rugosità superfici SLS per funzione del pezzo
La scelta della finitura deve partire dall’applicazione. Per cover, carter, staffe, supporti e componenti strutturali non estetici, la finitura SLS standard è spesso la soluzione più efficiente. Mantiene tempi e costi sotto controllo, conserva bene dettagli e geometrie complesse e offre l’aspetto tecnico opaco tipico del PA12.
Per parti maneggiate frequentemente, come impugnature, dispositivi portatili, strumenti di test o componenti di design, una levigatura controllata o una finitura chimico-meccanica può ridurre la percezione della grana e migliorare pulibilità e comfort. Va però considerato il compromesso: più la superficie viene uniformata, maggiore può essere l’effetto su microdettagli, spigoli vivi, testi in rilievo e tolleranze locali.
Nei condotti pneumatici o nei passaggi fluidici, la rugosità incide su perdite di carico, accumulo di residui e pulibilità. La stampa SLS permette canali interni difficili da ottenere con lavorazioni tradizionali, ma la finitura delle cavità interne è meno controllabile rispetto alle facce accessibili. In questi casi è utile progettare diametri adeguati, prevedere aperture di accesso per la depolverazione e valutare se il requisito di flusso richiede una tecnologia o un processo aggiuntivo.
Per sedi di guarnizioni, filetti, accoppiamenti scorrevoli e superfici di riferimento, non è consigliabile affidarsi automaticamente alla superficie grezza. Può essere più efficace stampare sovrametallo e realizzare una lavorazione meccanica selettiva, inserire boccole o utilizzare elementi standard. È una soluzione più razionale che chiedere alla stampa di svolgere una funzione per cui il processo non è ottimizzato.
Finiture post-processo: cosa cambiano davvero
La depolverazione accurata è il primo passaggio necessario e non va confusa con una finitura estetica. Rimuove la polvere non sinterizzata e rende la superficie pulita e utilizzabile, senza trasformarne in modo sostanziale la tessitura.
La burattatura o levigatura meccanica riduce le asperità più esposte e rende il tatto più omogeneo. È adatta a molte parti esterne, ma può arrotondare gli spigoli e raggiunge solo in modo limitato cavità, sottosquadri e canali interni. Il risultato è influenzato dalla massa del pezzo, dalla sua fragilità geometrica e dalla posizione dei dettagli.
La tintura del PA12 è una scelta frequente per componenti di piccola serie. Il nero tecnico, per esempio, rende più uniforme l’aspetto e riduce la visibilità di segni superficiali minori, ma non azzera la rugosità. È una distinzione importante: il colore modifica la percezione estetica, non sostituisce una finitura quando il requisito è metrologico o funzionale.
I trattamenti di lisciatura specifici possono abbassare sensibilmente la rugosità e migliorare la pulibilità, soprattutto sulle superfici esterne. Richiedono però una valutazione preventiva di geometria, materiale e tolleranze. Pareti sottili, incastri stretti e scritte molto fini meritano particolare attenzione, perché il post-processing modifica sempre, anche se in misura contenuta, la pelle del componente.
Progettare per una rugosità controllata
La specifica più utile non è “superficie liscia”, ma una richiesta verificabile. Per esempio: area di appoggio con finitura levigata, Ra massimo concordato su una faccia definita, sede guarnizione da lavorare dopo stampa oppure canale interno dimensionato per mantenere la portata richiesta anche con parete non lisciata.
Conviene identificare sul CAD le superfici critiche e separarle da quelle puramente estetiche. In questo modo il tecnico può definire l’orientamento più adatto, verificare la fattibilità del post-processing e proporre eventuali modifiche prima della produzione. Indicazioni generiche consegnate a valle del preventivo producono spesso costi aggiuntivi o risultati non confrontabili.
Prestare attenzione anche alle scritte e alle marcature. Un testo in rilievo o incassato deve avere profondità e larghezza sufficienti per restare leggibile dopo depolverazione e finitura. Quando servono codici, riferimenti di lotto, loghi o identificativi tecnici durevoli, l’incisione laser eseguita dopo stampa può offrire una marcatura più netta e ripetibile rispetto a dettagli troppo piccoli modellati direttamente sulla superficie ruvida.
Dal campione alla piccola serie
Se la superficie è un requisito decisivo, il percorso più sicuro è validare un campione rappresentativo. Non basta verificare il materiale: occorre testare finitura, colore, orientamento, geometrie funzionali e modalità di misura. Questo passaggio è particolarmente utile per pre-serie, dispositivi medicali non impiantabili, attrezzature di produzione, componenti per laboratorio e prodotti destinati alla vendita.
La ripetibilità nasce da una specifica completa e da un processo controllato. Un service che gestisce internamente verifica del file, stampa e post-processing può mantenere un unico interlocutore tra geometria iniziale e pezzo finito. Doppialinea affronta questa valutazione già nella fase tecnica, per evitare di trattare la finitura come un’aggiunta scollegata dalla funzione del componente.
Quando la rugosità ha un impatto su tenuta, attrito, pulibilità o percezione del prodotto, indicarla fin dall’invio del CAD permette di scegliere la soluzione più efficace: superficie SLS grezza dove è sufficiente, finitura localizzata dove porta valore, oppure lavorazione successiva dove serve una tolleranza più stretta. È così che la stampa 3D diventa una scelta produttiva controllata, non un compromesso da accettare dopo la consegna.