Un componente stampato in 3D può superare una prova funzionale o fallire dopo poche ore di utilizzo per una scelta errata del materiale. La geometria conta, ma non basta: carichi, temperatura, agenti chimici, tolleranze, finitura e processo produttivo determinano il risultato. Questa guida materiali tecnici additivi aiuta a impostare la selezione in modo operativo, partendo dai requisiti reali del pezzo e non dal materiale più conosciuto.
Per prototipi funzionali, pre-serie e parti finite, la domanda corretta non è quale materiale sia il migliore in assoluto. È quale combinazione di materiale, tecnologia e post-processing sia più adatta alla funzione richiesta, al volume produttivo e al contesto d’impiego.
Guida materiali tecnici additivi: partire dalla funzione
Prima di valutare PA12, TPU o resine tecniche, occorre definire cosa deve fare il componente. Un supporto per validare ingombri e assemblaggi ha requisiti diversi da una cerniera, da una cover sottoposta a urti o da un elemento flessibile destinato a cicli ripetuti.
Il primo parametro è il tipo di sollecitazione. Per carichi statici conta la capacità del materiale di mantenere forma e rigidezza; per urti, vibrazioni e incastri frequenti servono anche tenacità e resistenza a fatica. Se il pezzo lavora vicino a fonti di calore, in presenza di oli, detergenti o umidità, questi fattori diventano decisivi quanto la resistenza meccanica iniziale.
Anche la precisione richiesta va valutata in fase di preventivo. Tolleranze, fori calibrati, superfici di accoppiamento e spessori sottili richiedono di considerare sia le capacità della tecnologia sia il comportamento del materiale dopo stampa e post-processing. Una parte ben progettata per la lavorazione CNC non è automaticamente pronta per la produzione additiva: orientamento, spessori, raggi, giochi funzionali e geometrie interne devono essere verificati.
PA12: equilibrio per parti meccaniche e serie brevi
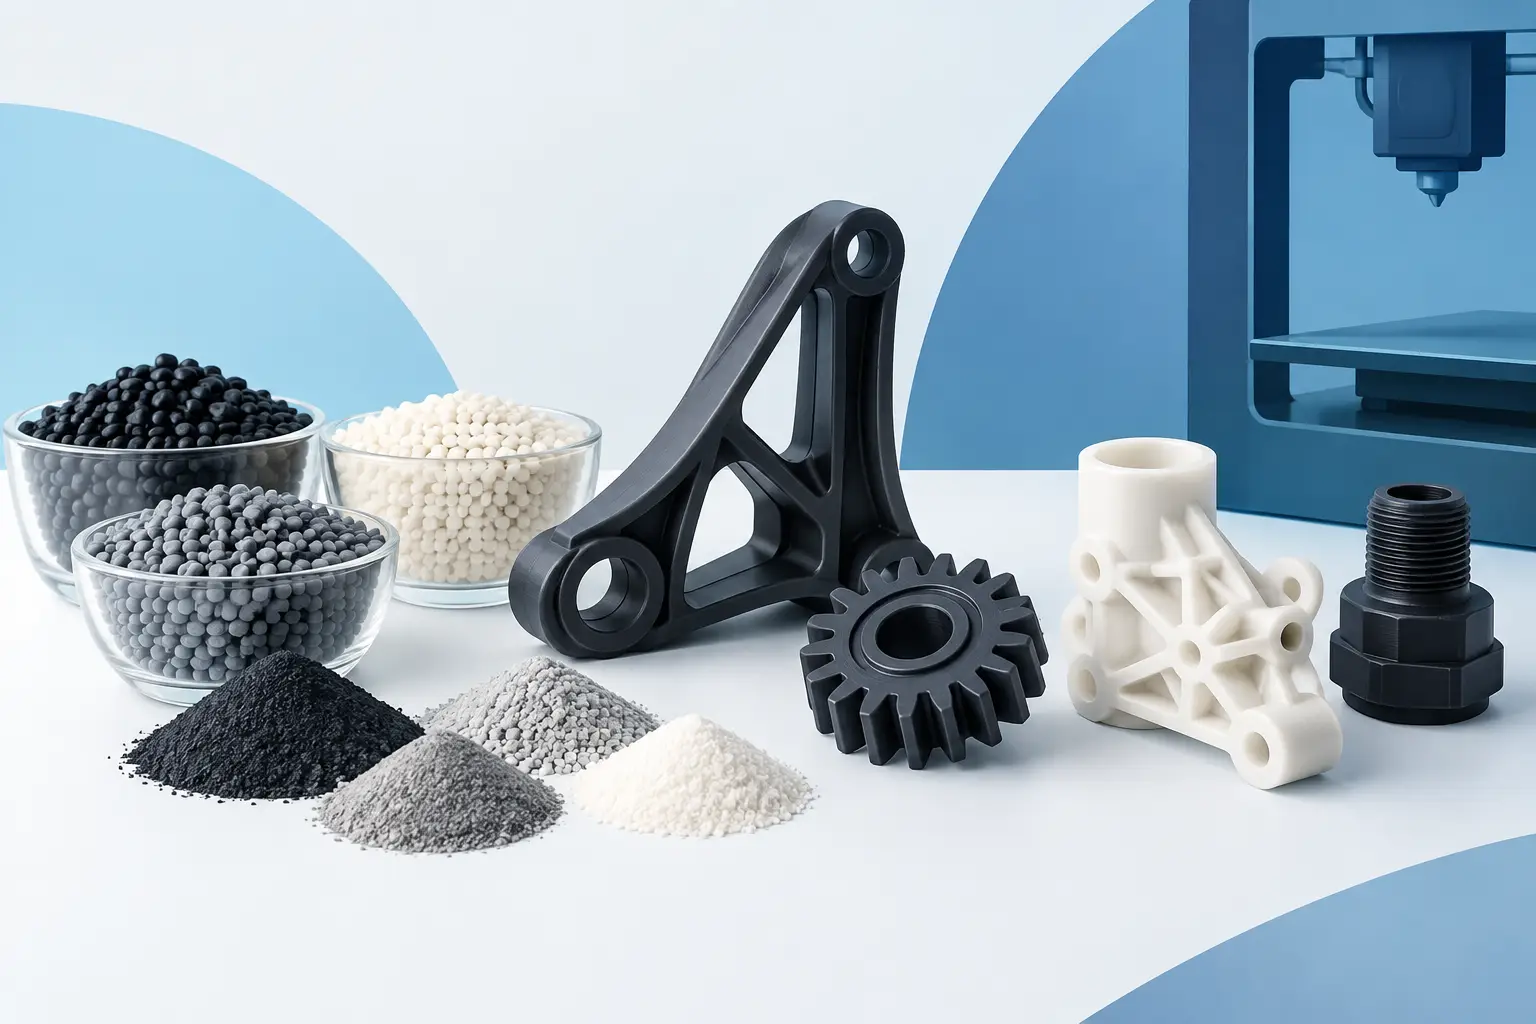
Il PA12 è uno dei materiali più utilizzati nella stampa 3D industriale con tecnologia SLS. È indicato per componenti tecnici che richiedono buon compromesso tra resistenza meccanica, tenacità, stabilità dimensionale e peso contenuto. Viene spesso scelto per carter, staffe, supporti, convogliatori, dime, elementi di fissaggio, involucri e componenti destinati a test funzionali avanzati.
La tecnologia SLS costruisce il pezzo sinterizzando polvere di poliammide strato dopo strato. Poiché il materiale in polvere sostiene la geometria durante la produzione, non sono necessari supporti tradizionali. Questo permette di realizzare canali interni, strutture complesse, sottosquadri e piccoli lotti di parti differenti nello stesso ciclo produttivo.
Il vantaggio operativo del PA12 SLS è la libertà geometrica associata a proprietà adatte all’uso tecnico. La superficie standard resta leggermente granulosa rispetto a una parte stampata in resina o lavorata a macchina, ma può essere trattata con burattatura, tintura o altre finiture in base alla funzione richiesta. La tintura nera, per esempio, migliora uniformità estetica e leggibilità visiva, senza trasformare il pezzo in un componente a tenuta ermetica.
Il limite va considerato con lucidità. Il PA12 non è la scelta automatica per temperature elevate, esposizioni chimiche specifiche o superfici estetiche lucide. Inoltre, le quote critiche vanno gestite con tolleranze additive realistiche e, quando necessario, con lavorazioni successive. Per un alloggiamento con cuscinetti, inserti filettati o accoppiamenti di precisione, può essere utile prevedere sovrametallo, sedi riprese o inserti metallici.
Quando scegliere il PA12
Il PA12 è una scelta efficace quando il pezzo deve essere rigido ma non fragile, leggero, resistente alla manipolazione e ripetibile in piccole serie. È particolarmente adatto quando la complessità geometrica renderebbe onerosa una produzione tradizionale o quando il progetto deve evolvere rapidamente tra iterazioni successive.
Per parti esposte all’esterno o ad ambienti industriali, occorre invece valutare con precisione finitura, esposizione a raggi UV e fluidi presenti. Il dato di scheda tecnica è un punto di partenza, non una validazione completa dell’applicazione.
TPU: flessibilità progettata, non generica
Il TPU è il materiale da considerare quando elasticità, assorbimento degli urti e deformazione controllata fanno parte della funzione. Guarnizioni, passacavi, protezioni, piedini, elementi anti-vibrazione, cover elastiche e componenti ergonomici sono applicazioni tipiche.
La scelta del TPU non può ridursi alla richiesta di un materiale morbido. La durezza influenza compressione, ritorno elastico, resistenza allo strappo e comportamento sotto carico. Un elemento troppo morbido può collassare o perdere stabilità; uno troppo rigido può non assorbire vibrazioni o non garantire la corsa prevista. Anche la geometria modifica profondamente il risultato: uno spessore sottile, una struttura reticolare o un soffietto cambiano la risposta del componente più della sola durezza nominale.
Nella progettazione di una parte in TPU è utile definire quante volte verrà compressa, allungata o piegata. Un prototipo destinato a una dimostrazione può richiedere prestazioni diverse rispetto a un componente installato su un’attrezzatura per migliaia di cicli. Vanno inoltre controllati punti di concentrazione degli sforzi, spigoli vivi e transizioni di sezione: sono aree che possono ridurre la durata utile del pezzo.
Il TPU offre vantaggi che i materiali rigidi non possono replicare, ma comporta compromessi nella precisione degli accoppiamenti e nella gestione delle pareti molto sottili. Per questo la verifica del file prima della produzione è essenziale, soprattutto per sedi di incastro, labbri di tenuta e geometrie flessibili con tolleranze strette.
Resine tecniche MSLA: precisione e prestazioni mirate
Le resine tecniche stampate con MSLA sono appropriate quando precisione, dettaglio e qualità superficiale sono prioritari. Sono utilizzate per prototipi dimensionali, componenti con geometrie fini, maschere, modelli master e applicazioni che richiedono proprietà specifiche, come maggiore rigidezza, resistenza termica o comportamento simile a determinati tecnopolimeri.
La tecnologia MSLA polimerizza selettivamente una resina liquida attraverso luce UV. Il risultato può offrire superfici molto definite e dettagli difficili da ottenere con processi a estrusione. È una scelta valida per connettori, piccoli contenitori, alloggiamenti compatti, microgeometrie e parti di presentazione ad alto livello.
Il compromesso principale riguarda il comportamento nel tempo e sotto sollecitazione. Non tutte le resine hanno la stessa tenacità del PA12, e non tutte sono adatte a urti o flessioni continue. Alcune formulazioni sono eccellenti per precisione e rigidezza, ma possono essere meno tolleranti a cadute, concentrazioni di tensione e ambienti esterni. La post-polimerizzazione influisce inoltre sulle proprietà finali: tempi, esposizione e trattamento termico devono essere controllati per ottenere risultati ripetibili.
Quando serve simulare un materiale industriale, la scelta della resina deve essere verificata rispetto al requisito prioritario. Una resina rigida non equivale necessariamente a un componente in ABS o policarbonato; una resina ad alta temperatura non sostituisce automaticamente un tecnopolimero stampato a iniezione. Il confronto va fatto su carico, temperatura, durata e modalità di utilizzo effettiva.
Tecnologia e materiale devono lavorare insieme
Lo stesso materiale cambia risultato in base al processo. FDM è utile per prototipi rapidi, attrezzature e componenti dove tempi e costi devono restare contenuti, accettando una maggiore evidenza degli strati e limiti sugli sbalzi. SLS è indicata per parti in PA12 e TPU con geometrie complesse, buona ripetibilità e produzione in piccoli lotti. MSLA eccelle nella definizione dei dettagli e nella qualità superficiale, soprattutto con resine formulate per esigenze specifiche.
La scelta non va quindi fatta per tecnologia isolata. Un componente con pareti sottili, clip elastiche e superfici estetiche può richiedere una soluzione diversa da una staffa strutturale con canali interni. Analogamente, una serie di cinquanta pezzi può rendere conveniente un processo differente rispetto a un singolo prototipo, anche mantenendo la stessa geometria.
Finiture, marcatura e requisiti di impiego
Il pezzo finito non coincide sempre con il pezzo appena uscito dalla stampante. Rimozione dei supporti, depolverazione, sabbiatura, tintura, levigatura e trattamenti dedicati incidono su estetica, tattilità e funzionalità. Se il componente deve essere identificato, tracciato o personalizzato, incisione e taglio laser possono aggiungere codici, numeri seriali, riferimenti di montaggio o marcature tecniche.
La finitura va decisa prima della stampa, non dopo. Una marcatura richiede area disponibile, contrasto sufficiente e orientamento coerente. Una superficie di accoppiamento può richiedere di essere protetta da trattamenti che ne modifichino minimamente la quota. Un componente esposto all’utilizzatore finale può invece richiedere una qualità estetica superiore a quella necessaria per una dima interna.
Per ridurre errori, il file CAD dovrebbe arrivare con funzione del pezzo, materiale desiderato se già definito, quantità, requisiti dimensionali e condizioni d’uso. Se queste informazioni non sono complete, una verifica tecnica può individuare criticità prima della produzione: pareti insufficienti, tolleranze non compatibili, filetti da ripensare, zone fragili o finiture non adatte alla geometria.
Doppialinea lavora dal file al pezzo finito con tecnologie complementari e controllo interno del processo. Il valore della consulenza tecnica sta proprio nel trasformare un requisito generico, come resistente o flessibile, in una scelta produttiva verificabile.
La scelta del materiale migliore si chiarisce quando il progetto viene descritto per ciò che deve fare sul campo. Portare al confronto carichi, ambiente, quantità e quote funzionali permette di produrre meno tentativi, validare prima e ottenere parti che non si limitano a sembrare corrette, ma sono progettate per lavorare.