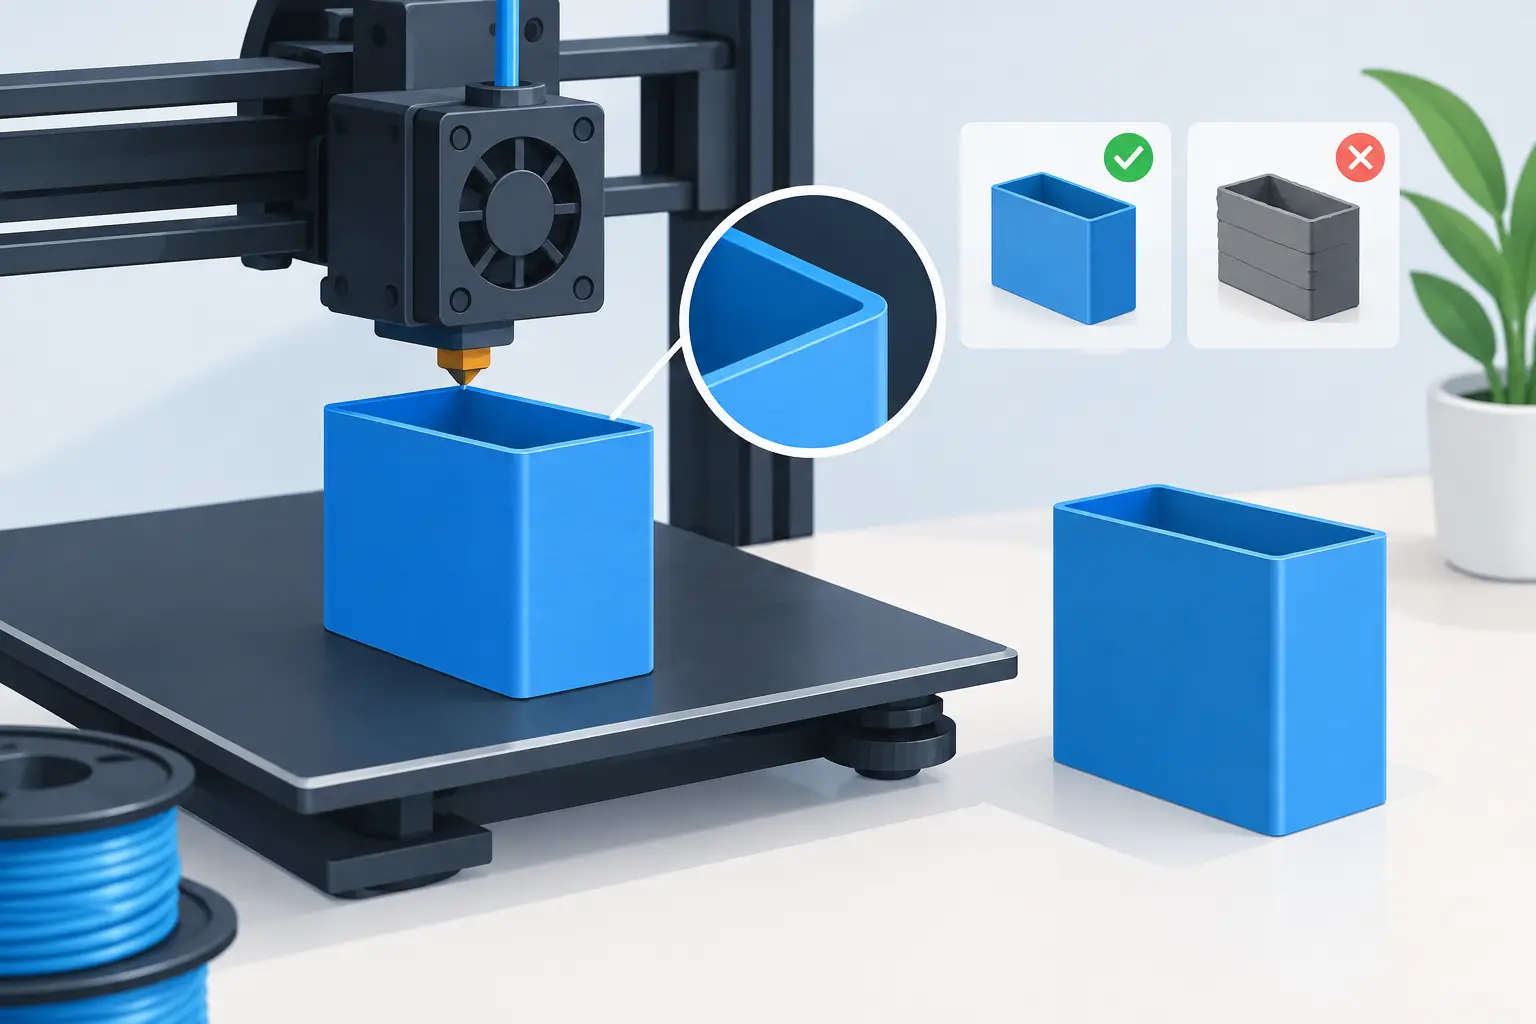
Una parete da 0,6 mm può essere perfettamente stampabile oppure diventare un elemento incompleto, fragile e dimensionalmente fuori tolleranza. Capire come stampare pareti sottili FDM significa progettare la geometria intorno al processo di estrusione, non limitarsi a ridurre lo spessore nel CAD. Nella produzione di prototipi funzionali e piccole serie, questa differenza determina se il componente supera un test, si assembla correttamente e mantiene una qualità ripetibile.
La FDM costruisce il pezzo depositando cordoni di materiale fuso. Una parete sottile non è quindi una superficie teorica: è una o più linee di estrusione, con una larghezza reale, una sezione e un comportamento termico propri. Il risultato dipende dalla relazione tra geometria, ugello, materiale, orientamento e impostazioni dello slicer.
Partire dalla larghezza reale di estrusione
L'errore più comune è definire uno spessore di parete senza considerare la larghezza della linea estrusa. Con un ugello da 0,4 mm, la larghezza di stampa tipica è spesso compresa tra 0,42 e 0,48 mm. Una parete progettata a 0,5 mm potrebbe quindi essere generata con un solo perimetro, ma con una compensazione variabile del flusso. Una parete da 0,8 o 0,9 mm, invece, può accogliere due linee in modo più controllato.
Per parti funzionali è preferibile progettare spessori che corrispondano a multipli della larghezza di linea effettiva. Se la linea è impostata a 0,45 mm, 0,9 mm, 1,35 mm e 1,8 mm sono riferimenti più prevedibili rispetto a valori intermedi come 1,0 o 1,2 mm. Questo approccio riduce vuoti interni, sovraestrusione locale e interventi automatici dello slicer che possono modificare la sezione della parete.
Lo spessore minimo dipende dall'obiettivo del componente. Un unico perimetro può essere accettabile per un convogliatore leggero, una dima visiva o un involucro non sollecitato. Per una parte soggetta a montaggio, vibrazione o urto, due o più perimetri offrono una continuità strutturale decisamente superiore. L'infill non sostituisce una parete esterna adeguata: nelle zone sottili spesso non riesce neppure a generarsi.
Come stampare pareti sottili FDM scegliendo ugello e layer
L'ugello da 0,4 mm resta la soluzione più versatile, ma non è sempre la scelta corretta. Un ugello da 0,25 mm permette dettagli e pareti più fini, con un maggiore controllo su nervature, feritoie e piccoli elementi estetici. Il prezzo da pagare è un tempo di produzione più lungo, una maggiore sensibilità a filamenti contaminati e una minore produttività sulle superfici estese.
Un ugello da 0,6 mm migliora portata e resistenza dei cordoni, ma impone pareti più generose. È indicato quando la sottigliezza è relativa al volume complessivo del pezzo e l'obiettivo è produrre rapidamente gusci robusti, non quando servono dettagli minuti. La scelta va fatta a monte, perché modifica direttamente le dimensioni minime progettuali.
Anche l'altezza layer incide. Layer troppo alti rispetto al diametro dell'ugello riducono la qualità dell'adesione tra strati e rendono meno stabile una parete alta e snella. Con ugello da 0,4 mm, layer da 0,16 a 0,24 mm rappresentano generalmente un intervallo affidabile per pareti sottili funzionali. Scendere ulteriormente migliora la definizione delle superfici inclinate, ma non risolve da solo un problema di spessore insufficiente.
Progettare il CAD per il processo, non contro il processo
La geometria deve consentire allo slicer di creare traiettorie continue. Pareti che cambiano continuamente da 0,7 a 1,1 mm, bordi sottili che terminano in una punta e cavità strette richiedono variazioni di portata difficili da controllare. Nei punti critici conviene rendere lo spessore costante o introdurre una variazione graduale.
Le nervature sono spesso più efficaci dell'aumento uniforme dello spessore. Se un pannello deve restare leggero ma non flettersi, una parete sottile abbinata a nervature orientate lungo la direzione del carico può offrire un rapporto massa-rigidità migliore. Le nervature devono però avere uno spessore stampabile e raccordi alla base sufficienti: un raccordo riduce la concentrazione delle tensioni e favorisce la continuità del materiale.
Per i bordi liberi, evitare lame teoriche. Una chiusura con spessore inferiore a una linea di estrusione può essere interpretata in modi diversi dal software e produrre un profilo irregolare. È preferibile definire un bordo con almeno una larghezza di linea completa oppure trasformarlo in una geometria smussata e controllabile.
Le tolleranze vanno valutate con realismo. Su una parete singola, pochi centesimi di millimetro di variazione nella larghezza estrusa pesano molto più che su una parete da 3 mm. Quando la parete entra in un accoppiamento, occorre prevedere gioco funzionale e verificare la quota sul materiale e sulla macchina scelti, non solo sul modello CAD.
Configurare lo slicer con criteri verificabili
La funzione di larghezza linea variabile, disponibile in molti slicer moderni, può aiutare a riempire pareti non multiple della larghezza nominale. È utile su forme organiche, carter con curvature o componenti di design dove lo spessore varia per necessità. Non deve però diventare un modo per ignorare la producibilità: linee troppo schiacciate o troppo allargate possono causare differenze visive e meccaniche tra zone vicine.
Per una produzione controllata, impostare prima il numero di perimetri e la larghezza di linea, poi verificare l'anteprima dei percorsi. L'anteprima deve mostrare linee continue, senza lacune, micro-riempimenti casuali o tratti isolati. Se una parete viene visualizzata come una sola traiettoria quando dovrebbe averne due, la causa è quasi sempre nello spessore CAD o nella larghezza impostata.
La velocità dei perimetri esterni va mantenuta più bassa rispetto alle zone interne. Sulle pareti sottili, accelerazioni elevate possono creare oscillazioni, variazioni di pressione nell'estrusore e segni in corrispondenza dei cambi di direzione. Pressure advance o linear advance correttamente calibrati riducono accumuli e carenze di materiale, soprattutto su pareti corte con molti angoli.
La posizione della cucitura Z merita attenzione. Su un guscio sottile e visibile, una cucitura concentrata nello stesso punto può creare un cordone verticale percepibile al tatto e compromettere un accoppiamento. Spostarla su uno spigolo, in una zona nascosta o distribuirla secondo la funzione del pezzo è una scelta progettuale, non solo estetica.
Orientamento, raffreddamento e stabilità termica
Una parete alta e sottile stampata in verticale è particolarmente esposta alle vibrazioni dell'ugello e al calore accumulato. Se la geometria lo consente, orientare il pezzo in modo da ridurre l'altezza della parete o aumentare la sua impronta sul piano migliora stabilità e precisione. L'orientamento influenza anche la resistenza: la parete resiste meglio ai carichi nel piano dei layer rispetto ai carichi che tendono a separarli.
Il raffreddamento richiede un equilibrio. Con PLA, una ventilazione efficace aiuta a fissare rapidamente i piccoli strati e limita deformazioni locali. Con PETG, ABS, ASA o materiali tecnici, una ventilazione eccessiva può peggiorare l'adesione interlayer e favorire ritiri o delaminazioni. Per pareti sottili realizzate con materiali soggetti a ritiro, anche la temperatura della camera o dell'ambiente produttivo diventa rilevante.
Ponti e sbalzi sono un caso a parte. Una parete sottile che parte da uno sbalzo non supportato può risultare corretta nella parte superiore ma difettosa alla base. In queste situazioni occorre ripensare l'orientamento, aggiungere un raccordo, usare supporti dove consentito oppure valutare se un'altra tecnologia additiva sia più coerente con la geometria richiesta.
Materiale: la parete sottile non si comporta sempre allo stesso modo
Il PLA consente in genere ottima definizione e stabilità geometrica, ma può risultare poco adatto a pareti sottili esposte a calore o urti ripetuti. Il PETG offre maggiore tenacità, con una tendenza superiore a fili e finiture meno nette se non è ben calibrato. ABS e ASA sono appropriati per applicazioni che richiedono resistenza termica e ambientale, ma le pareti sottili richiedono una gestione accurata del ritiro.
TPU e materiali flessibili meritano un ragionamento specifico. Una parete sottile in TPU può essere il requisito funzionale del progetto, per esempio in una membrana, una protezione o un elemento a flessione. In questo caso lo spessore non va scelto solo per la stampabilità: deve essere correlato alla durezza del materiale, alla corsa richiesta e al numero previsto di cicli di deformazione.
Verificare il pezzo prima della serie
Quando una parete sottile è critica, il primo pezzo non dovrebbe essere considerato un semplice campione estetico. Serve per verificare spessore reale, planarità, comportamento sotto carico, accoppiamenti e ripetibilità tra più componenti. Una misura con calibro può bastare per controlli preliminari, mentre per geometrie complesse o requisiti stretti è utile definire quote funzionali e criteri di accettazione già nella fase di richiesta.
Nel flusso professionale, la verifica tecnica del file intercetta prima della stampa le pareti non producibili, le zone a rischio deformazione e le soluzioni possibili in base a materiale e tecnologia. Doppialinea affronta questa fase dal file al pezzo finito, con un confronto diretto quando la geometria richiede compromessi tra spessore, resistenza, estetica e tempi di consegna.
Una parete sottile ben progettata non è quella più vicina al limite teorico della macchina. È quella che raggiunge il requisito funzionale con una sezione controllabile, un materiale coerente e un processo che può essere ripetuto senza sorprese.