Una guarnizione che perde tenuta, un bumper che non assorbe l’urto o un fermo elastico che si deforma permanentemente non sono quasi mai problemi risolvibili guardando solo il valore Shore. Per capire come scegliere la durezza del TPU industriale occorre partire dalla funzione reale del componente: come viene caricato, quante volte lavora, in quale ambiente e con quali vincoli di montaggio.
Il TPU, poliuretano termoplastico, permette di produrre parti flessibili con un equilibrio interessante tra elasticità, resistenza all’abrasione e lavorabilità. Ma non esiste un grado “migliore” in assoluto. Una durezza più bassa favorisce deformazione e aderenza; una più alta migliora sostegno, resistenza locale e stabilità geometrica. La scelta corretta nasce dal compromesso tra queste esigenze, non da un numero isolato in scheda tecnica.
Come scegliere la durezza del TPU industriale dalla funzione
La prima domanda non è “quanti Shore servono?”, ma “che cosa deve fare il pezzo?”. Un componente che deve sigillare tra due superfici richiede una compressione controllata e la capacità di seguire piccole irregolarità. Un piedino antivibrante deve dissipare parte dell’energia senza collassare sotto il peso statico. Un passacavo deve flettersi ripetutamente senza lacerarsi. Un rullo, una ruota o un pattino devono invece mantenere un profilo abbastanza stabile sotto carico e resistere all’usura.
In pratica, la durezza va associata alla modalità di sollecitazione. Nella compressione, un TPU morbido può adattarsi bene ma rischia di schiacciarsi eccessivamente. Nella flessione, un materiale troppo rigido concentra le tensioni nelle sezioni sottili. Nell’abrasione, un valore Shore più alto può aiutare, ma contano anche la formulazione del materiale, la rugosità della controparte e la presenza di contaminanti.
È utile definire fin dall’inizio quattro condizioni operative: carico massimo, deformazione ammissibile, numero di cicli previsto e temperatura di esercizio. Senza questi dati, il valore di durezza rimane un’approssimazione.
Durezza Shore: leggere correttamente la scala
Per i TPU industriali si utilizza spesso la scala Shore A, adatta agli elastomeri più flessibili. Valori come 70A, 85A o 95A indicano materiali via via più duri, ma non descrivono direttamente la rigidezza del componente finale. Geometria, spessore, orientamento di stampa e struttura interna possono modificare drasticamente il comportamento percepito.
Un componente a parete sottile in TPU 95A può risultare più flessibile di un blocco compatto in TPU 85A. Allo stesso modo, una linguetta lunga e stretta concentra la flessione alla base anche se il materiale è relativamente duro. La durezza è quindi una proprietà del materiale, mentre la risposta meccanica è una proprietà del sistema materiale-geometria-processo.
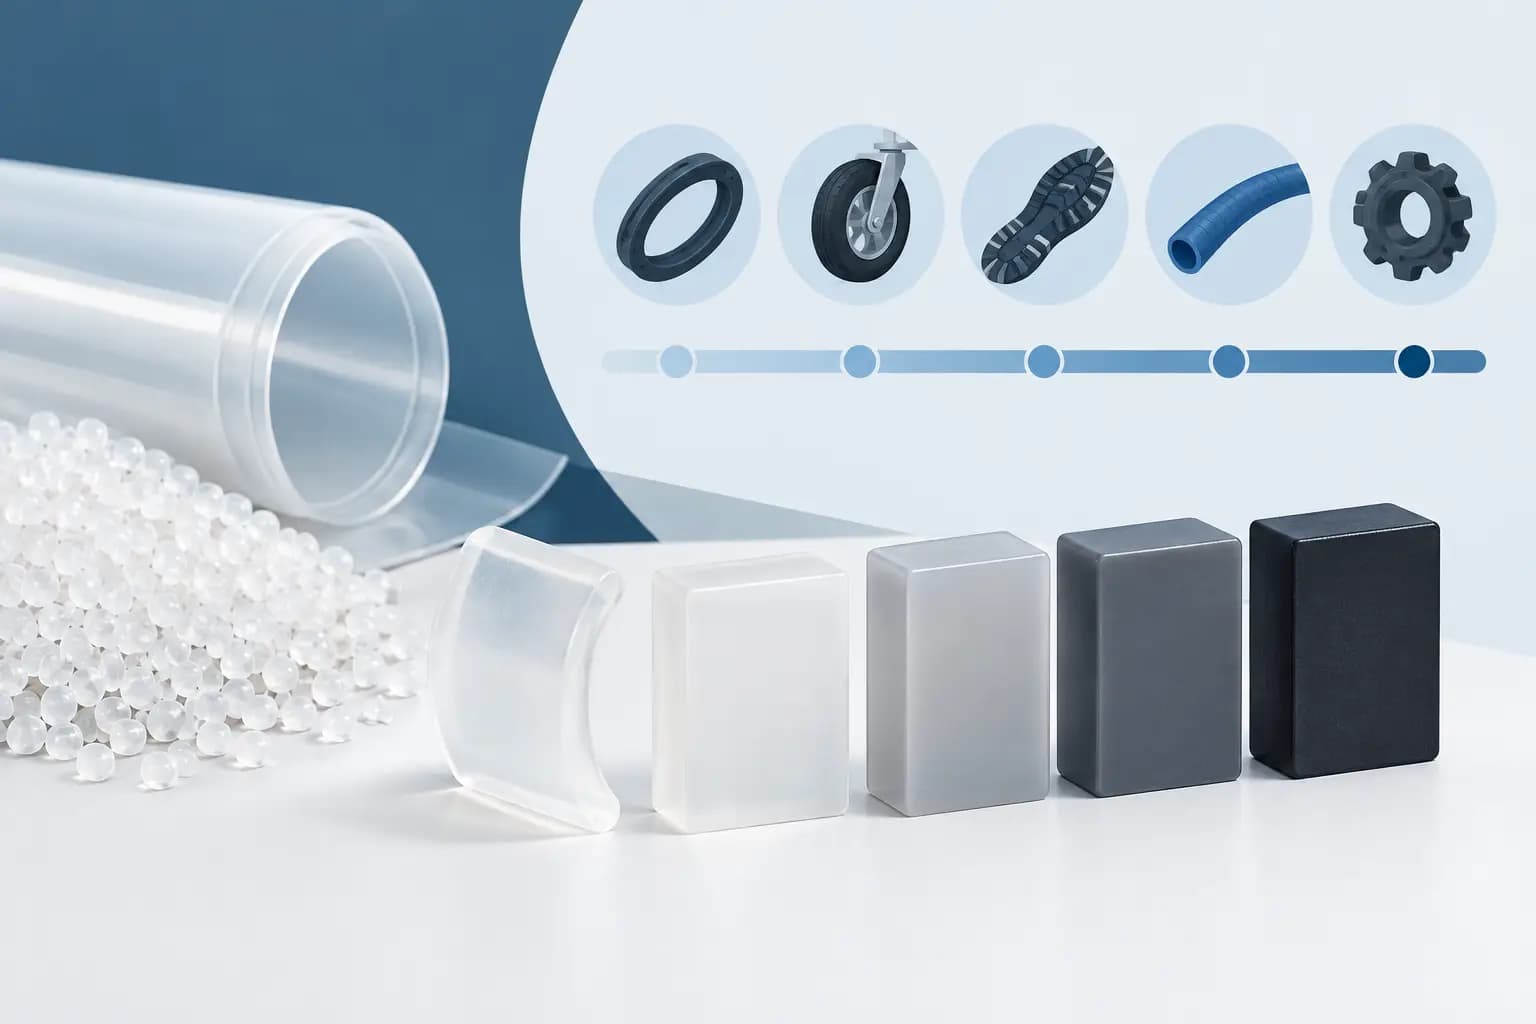
Come riferimento progettuale, un TPU attorno a 70A-80A è indicato quando servono elevata comprimibilità, presa superficiale o un contatto morbido. L’intervallo 85A-90A è spesso una scelta equilibrata per protezioni, giunti flessibili, impugnature tecniche e componenti soggetti a flessione moderata. Verso 95A e oltre, il TPU mantiene una flessibilità funzionale ma si presta meglio a elementi che devono sostenere carichi, resistere all’usura o conservare una forma più definita.
Questi intervalli servono a orientare la selezione iniziale. Non sostituiscono una prova sul pezzo, soprattutto quando il componente è parte di un assieme meccanico o ha requisiti di sicurezza e durata.
Carico, deformazione e ritorno elastico
Il criterio più affidabile per scegliere la durezza del TPU industriale è misurare quanta deformazione il componente deve sostenere e quale recupero deve garantire dopo lo scarico. Un tampone destinato a comprimersi del 10% lavora in condizioni molto diverse rispetto a un gancio elastico che si apre ripetutamente del 40%.
Quando il pezzo resta compresso per periodi lunghi, entra in gioco la deformazione permanente. Un TPU molto morbido può essere ideale per ottenere la forza di contatto iniziale, ma dopo molte ore o cicli può non recuperare completamente la forma. In applicazioni di tenuta, appoggio o smorzamento, occorre valutare il comportamento nel tempo e non solo il primo montaggio.
Anche la velocità del carico modifica la risposta. Il TPU ha comportamento viscoelastico: sottoposto a un urto rapido può apparire più rigido rispetto a una compressione lenta. Per questo un paracolpi progettato per proteggere un’attrezzatura in movimento va valutato nelle condizioni dinamiche reali, non esclusivamente con un test manuale sul banco.
La temperatura completa il quadro. Al freddo la flessibilità può ridursi, mentre al caldo un pezzo può diventare più cedevole sotto carico. Se il componente opera vicino a motori, apparecchiature elettroniche, ambienti refrigerati o all’esterno, il range termico deve essere riportato già nella richiesta tecnica.
La geometria può cambiare più della durezza
Prima di passare a un TPU più morbido, spesso conviene verificare se la geometria sta imponendo una rigidezza eccessiva. Alleggerire una sezione, aumentare la lunghezza libera di una linguetta, inserire raggi raccordati o modificare il punto di vincolo può produrre un miglioramento più controllabile della sola variazione di materiale.
Le zone di passaggio tra parte rigida e parte flessibile meritano attenzione particolare. Spigoli vivi, pareti sottili improvvise e fori vicini a un’area soggetta a piega sono punti in cui le tensioni si concentrano. Un TPU con durezza bassa non elimina questo problema: può semplicemente mascherarlo durante i primi cicli.
Per elementi compressi, la forma è altrettanto determinante. Una superficie ampia distribuisce il carico, mentre una nervatura stretta lo concentra e può portare a schiacciamento o instabilità laterale. Se serve una risposta progressiva, una geometria con sezioni variabili o cavità progettate ad hoc può essere più efficace che scegliere un materiale estremamente morbido.
Tecnologia additiva e orientamento di stampa
Nella produzione additiva, la prestazione del TPU dipende anche dal processo scelto. La tecnologia e i parametri di stampa influenzano finitura superficiale, anisotropia, tolleranze e comportamento nelle zone sottili. Per un componente flessibile destinato a una serie o a un uso finale, non è sufficiente validare la forma: è necessario validare il pezzo prodotto con la tecnologia prevista.
L’orientamento va definito in base alla direzione principale del carico. Una clip o una cerniera flessibile deve essere orientata affinché le sollecitazioni ripetute non agiscano nel punto più critico della stratificazione. Per superfici di tenuta e sedi di accoppiamento, bisogna inoltre considerare la rugosità ottenibile e l’eventuale post-processing richiesto.
Le tolleranze richiedono un approccio pratico. Il TPU può deformarsi durante l’inserimento e recuperare, ma questo non significa che ogni interferenza sia accettabile. Un accoppiamento troppo serrato può generare tensione continua, rendere difficile il montaggio o accelerare il rilassamento del materiale. Nei componenti assemblati, vale la pena definire una prova funzionale con la controparte reale.
Un metodo operativo per arrivare al grado corretto
Per ridurre iterazioni e costi, la scelta può procedere per campioni mirati. Si parte da un grado di TPU coerente con la funzione, si produce una piccola serie di test e si verifica il comportamento nel montaggio effettivo. Non servono necessariamente molte varianti: spesso confrontare due durezze adiacenti, mantenendo costanti geometria e processo, chiarisce subito la direzione corretta.
Durante il test conviene osservare non solo la forza necessaria per deformare il pezzo, ma anche il recupero dopo alcuni minuti, l’eventuale comparsa di segni bianchi o cricche nelle pieghe, il comportamento dopo cicli ripetuti e la facilità di assemblaggio. Se il pezzo è destinato a un operatore, vanno considerati anche grip, comfort e risposta tattile. Se entra in una macchina, prevalgono carico, usura, precisione di posizionamento e stabilità nel tempo.
Un file CAD ben preparato, accompagnato da funzione, condizioni di carico e quantità previste, permette di ricevere un confronto tecnico più utile rispetto alla sola richiesta di “TPU morbido”. Nel passaggio dal prototipo alla piccola serie, questa chiarezza aiuta a mantenere ripetibilità e a evitare modifiche tardive.
Doppialinea può affiancare la verifica della geometria e del processo produttivo per trasformare l’esigenza funzionale in un pezzo stampato e testabile. La decisione migliore resta quella presa sul componente reale: un campione prodotto con la geometria, l’orientamento e le condizioni d’uso previste offre dati concreti su cui impostare con sicurezza la produzione.