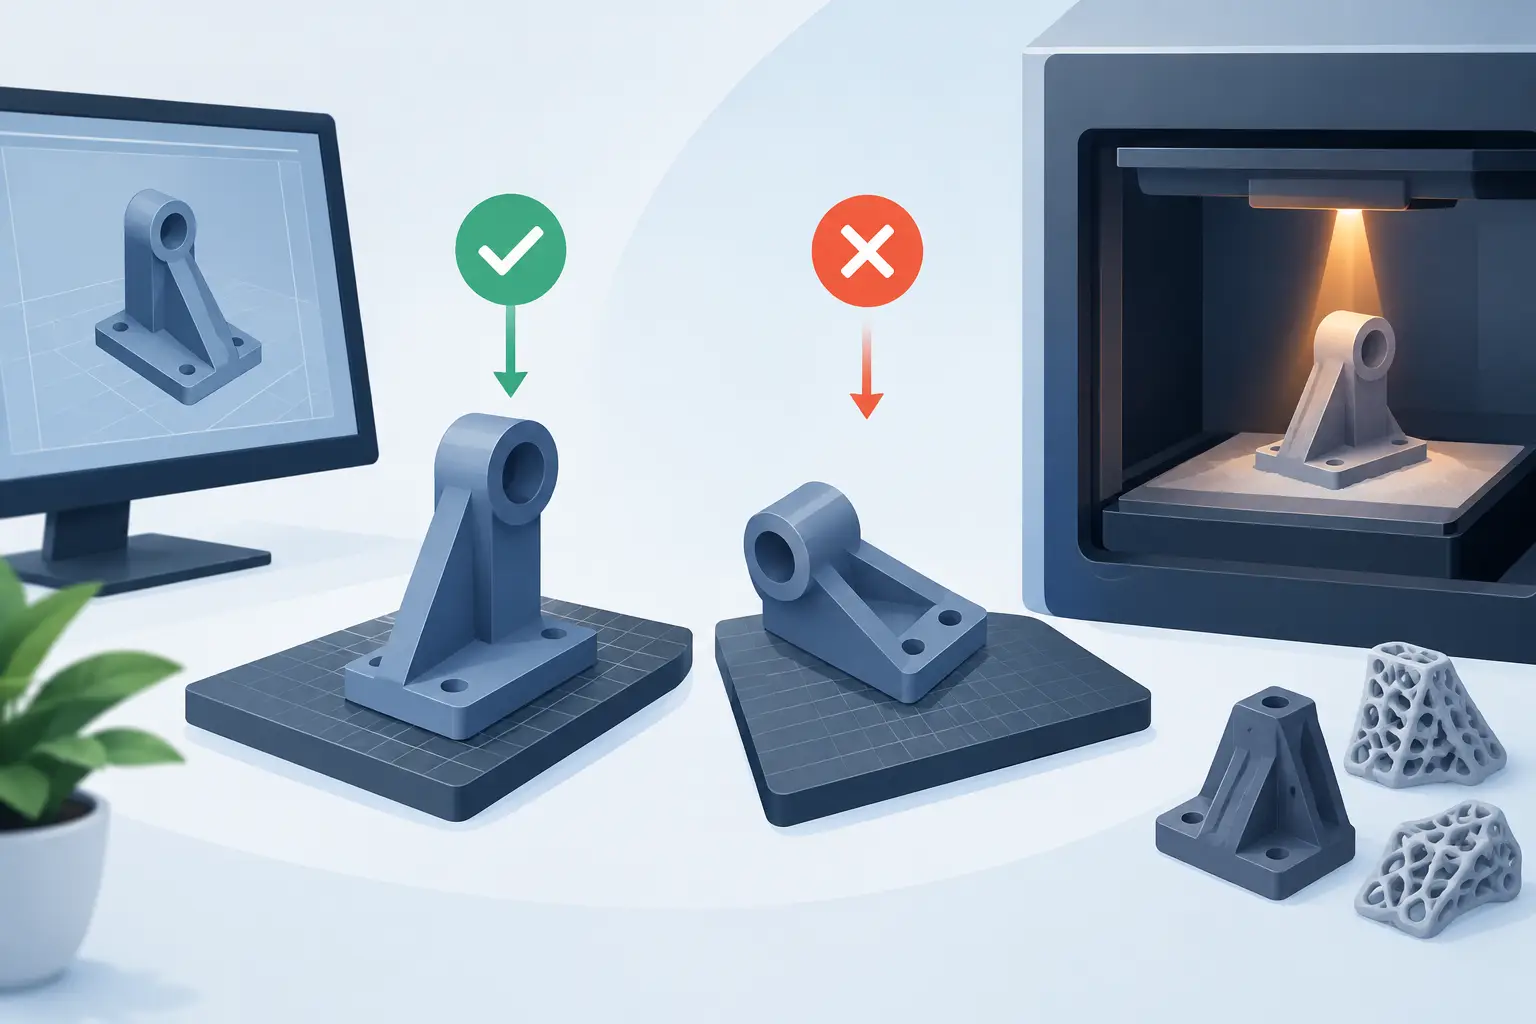
Nella sinterizzazione laser selettiva, capire come ottimizzare l’orientamento dei pezzi SLS significa governare più variabili di quante ne suggerisca un semplice posizionamento nel volume di stampa. Non ci sono supporti da rimuovere come nella FDM o nella stereolitografia, ma l’orientamento influenza precisione dimensionale, comportamento termico, rugosità superficiale, resistenza meccanica e accessibilità per la depolverazione e le finiture.
Per un prototipo estetico una scelta non ottimale può essere accettabile. Per una piccola serie funzionale, un componente con accoppiamenti, pareti sottili o requisiti di tenuta, può generare scostamenti ripetuti e costi di post-processing evitabili. L’obiettivo non è trovare un orientamento universalmente corretto: è definire quello più coerente con funzione, geometria, materiale e tolleranze del componente.
Orientamento pezzi SLS: cosa cambia davvero
La tecnologia SLS costruisce il pezzo strato dopo strato fondendo selettivamente polvere polimerica, spesso PA12 o TPU, all’interno di un letto termicamente controllato. La polvere non sinterizzata sostiene le superfici durante la costruzione, quindi consente geometrie complesse, sottosquadri e canali interni senza strutture di supporto dedicate.
Questa libertà non elimina però gli effetti del processo stratificato. Le superfici inclinate rispetto al piano XY mostrano gradini più o meno evidenti in funzione dell’angolo e dello spessore di layer. Le facce rivolte verso l’alto, verso il basso o lungo gli assi laterali possono presentare differenze percettibili di texture. Inoltre, il ciclo termico all’interno della camera e il raffreddamento del nesting possono influire su deformazioni locali e stabilità dimensionale.
In pratica, l’orientamento SLS non va scelto per “far stare” il pezzo nella camera. Va deciso a partire dalle superfici critiche e dal comportamento atteso del componente finito.
Partire da funzione, quote e superfici critiche
Il primo passaggio consiste nell’identificare ciò che il pezzo deve fare, non soltanto come deve apparire. Una staffa con fori di fissaggio, un carter con piano di battuta, un condotto interno e un guscio estetico richiedono priorità diverse.
Definite prima le quote funzionali: sedi per cuscinetti, interassi, fori filettati da riprendere, piani di accoppiamento, snap-fit, superfici di scorrimento. Queste caratteristiche devono essere valutate rispetto agli assi di costruzione e alle tolleranze richieste. Se una sede cilindrica necessita di alta precisione, può essere utile pianificare un sovrametallo o una lavorazione successiva, invece di affidare il risultato esclusivamente all’orientamento di stampa.
Per le superfici estetiche, decidete quali lati saranno visibili nell’assemblato. Una texture SLS uniforme è spesso apprezzata nei componenti tecnici, ma può non essere sufficiente per un elemento destinato al design di prodotto. In quel caso l’orientamento va coordinato con tintura, sabbiatura, verniciatura o altre finiture previste.
Un criterio operativo efficace è assegnare a ogni zona del modello una priorità: funzionale, estetica o secondaria. Quando due requisiti entrano in conflitto, la priorità dichiarata evita decisioni arbitrarie durante la preparazione del job.
Gestire l’effetto layer e la finitura superficiale
Le superfici orizzontali e verticali non reagiscono allo stesso modo alla costruzione stratificata. Le pareti verticali tendono a preservare bene profili e spigoli lungo la direzione Z, mentre le superfici inclinate possono rendere più leggibile l’effetto scala. Questo aspetto è rilevante su piani estetici ampi, raccordi, loghi in rilievo e superfici di accoppiamento.
Non esiste una regola assoluta del tipo “mettere sempre la faccia migliore verso l’alto”. La finitura dipende anche da macchina, materiale, spessore layer, posizionamento nella camera e post-processing. Tuttavia, vale una regola progettuale: evitare di collocare una grande superficie critica con un’inclinazione casuale, quando è possibile orientarla per ridurre i gradini o rendere il loro andamento meno visibile nell’uso reale.
Per esempio, una cover frontale può essere orientata in modo che la faccia visibile abbia una texture più omogenea e che eventuali linee di layer seguano una direzione meno evidente. Un componente meccanico, al contrario, può privilegiare piani di appoggio e fori, accettando una variazione estetica su superfici non esposte.
Resistenza meccanica e direzione dei carichi
I pezzi SLS in PA12 presentano proprietà meccaniche elevate e relativamente uniformi rispetto a molti processi estrusivi. Ciononostante, la costruzione layer by layer può introdurre una lieve anisotropia. Quando il componente lavora sotto trazione, flessione o fatica, la direzione del carico merita attenzione.
Per una leva, una linguetta elastica o un supporto sollecitato, conviene analizzare dove si concentrano le tensioni e come sono distribuite le sezioni resistenti. L’orientamento non sostituisce un corretto dimensionamento, raggi di raccordo adeguati o la scelta del materiale, ma contribuisce alla ripetibilità del comportamento.
Nel TPU la valutazione cambia ulteriormente. Una geometria flessibile può essere sensibile non solo alla direzione dei carichi, ma anche alla deformazione durante la depolverazione e alla presenza di pareti sottili. In questi casi è preferibile condividere il caso d’uso reale: durezza richiesta, cicli di flessione, compressione, temperatura e contatto con altri componenti.
Depolverazione: il vincolo spesso sottovalutato
La polvere intrappolata è uno dei problemi più comuni nei modelli progettati senza considerare il processo. Canali, cavità, volumi chiusi e reticoli interni devono consentire alla polvere non sinterizzata di uscire in modo controllato. L’orientamento può favorire questa operazione, ma non può compensare aperture assenti o troppo piccole.
Un contenitore cavo, ad esempio, richiede fori di evacuazione posizionati nelle aree coerenti con il flusso di pulizia. Se il pezzo viene poi ruotato nella camera, la gravità non è l’unico fattore, ma la disposizione dei passaggi resta determinante per l’accesso degli utensili e dell’aria compressa.
Per condotti fluidici, collettori e strutture reticolari, occorre verificare diametri minimi, curve strette, ramificazioni cieche e possibili ristagni. Il requisito non è soltanto ottenere il canale in stampa, ma consegnare un componente effettivamente pulito e utilizzabile. Se serve una tenuta affidabile, è opportuno valutare anche eventuali trattamenti successivi compatibili con la destinazione d’uso.
Deformazioni e controllo termico nella camera
Geometrie grandi, piatte o molto asimmetriche possono accumulare tensioni termiche durante sinterizzazione e raffreddamento. Piastre sottili, cornici aperte, componenti a C e pareti estese sono casi tipici. Ruotare il pezzo può ridurre alcuni effetti, ma non corregge una geometria intrinsecamente instabile.
In queste situazioni si lavora su più leve: orientamento, distribuzione nel nesting, spessori, nervature, raccordi e compensazioni dimensionali. Talvolta la soluzione migliore è dividere il componente e prevedere un sistema di assemblaggio. In altri casi conviene aumentare localmente una sezione o trasformare una parete continua in una struttura irrigidita.
La scelta dipende dal vincolo prioritario. Se il peso è critico, una nervatura può essere preferibile all’aumento generalizzato di spessore. Se conta la planarità di una faccia di appoggio, può essere più efficace prevedere una ripresa meccanica post-stampa. Progettare per SLS significa valutare il processo completo, non isolare il momento della fusione laser.
Come definire un orientamento produttivo
Un flusso tecnico efficace parte dal CAD nativo o da un file esportato correttamente. Il formato STEP permette una verifica più completa della geometria, mentre un STL ben tessellato è adatto alla preparazione della stampa. Prima del preventivo o dell’avvio produttivo, verificate unità di misura, pareti minime, corpi aperti, interferenze e dettagli inferiori alla risoluzione utile.
Successivamente, classificate il componente in base al suo utilizzo: prototipo visivo, prova di assemblaggio, parte funzionale, pre-serie o componente finito. Questa informazione guida le scelte su orientamento, materiale e finitura molto più di un’indicazione generica come “alta qualità”.
Per un pezzo funzionale, indicate sul file o nella richiesta le quote critiche, le superfici che non devono mostrare segni evidenti di layer, i carichi previsti e le aree che riceveranno inserti, filettature o lavorazioni. Per una serie, specificate anche quantità, ripetibilità attesa e controlli necessari. Il service può così scegliere un nesting coerente invece di trattare ogni parte come un modello isolato.
Doppialinea affronta questa fase come verifica di producibilità: dal file al pezzo finito, l’orientamento è una decisione integrata con materiale, post-processing e requisiti di consegna.
Errori che aumentano tempi e costi
Il primo errore è richiedere un orientamento preciso senza indicarne la ragione. Dire “stampare in verticale” può essere utile, ma solo se collegato a una faccia estetica, a un piano funzionale o a un’esigenza di depolverazione. In assenza di un vincolo tecnico, il produttore deve scegliere la soluzione più efficiente per il job.
Il secondo è considerare tutti i fori uguali. Fori di passaggio, sedi di precisione, filettature e condotti richiedono criteri distinti. Un foro stampato può essere adeguato per una vite con gioco, mentre una sede tollerata potrebbe richiedere calibrazione, sovrametallo o ripresa.
Il terzo è ignorare il rapporto tra orientamento e post-processing. Una parte che verrà verniciata può tollerare una texture iniziale diversa da una parte lasciata grezza. Una marcatura laser richiede invece una superficie accessibile e una zona utile sufficientemente definita. Anticipare queste esigenze evita rilavorazioni e ritardi.
La scelta corretta dell’orientamento non si vede soltanto nel file posizionato in camera. Si misura nel momento in cui il componente esce pulito, rispetta le quote importanti, riceve la finitura prevista e funziona al primo assemblaggio.